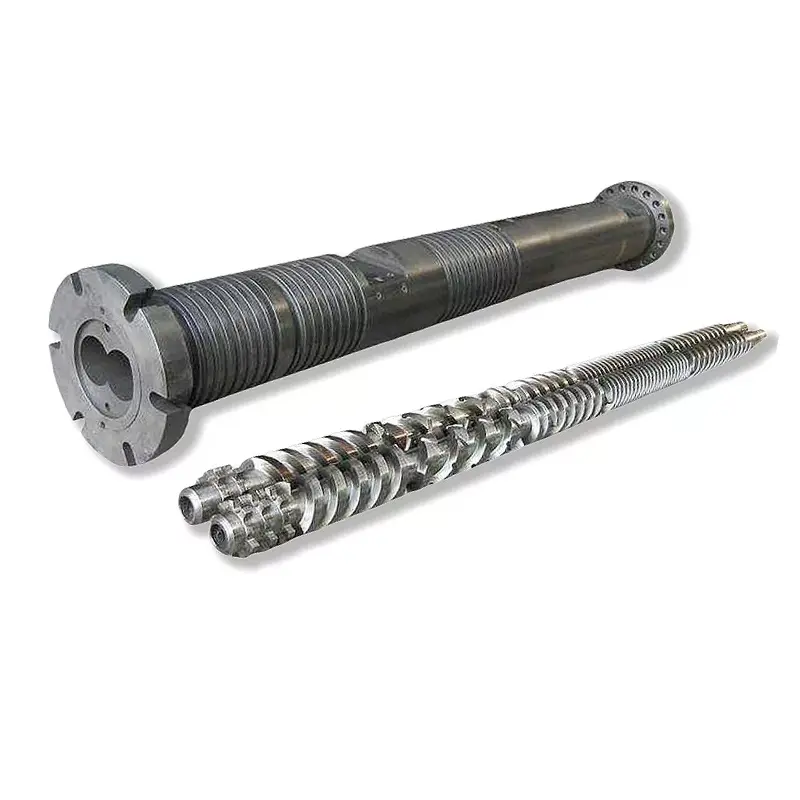
Een cilinderflens ziet er eenvoudig uit totdat het nieuwe onderdeel de machine bereikt. Dan kan een kleine fout in het register, de boutcirkel, het afdichtingsvlak of de smeltdoorgang de installatie stopzetten. Deze gids laat inkoop- en onderhoudsteams zien hoe ze een oud monster, machine-interface en bedieningstaken kunnen omzetten in een gecontroleerde flensspecificatie.



Snel antwoord
Om een te kopenflens van extrudervatStuur een gecontroleerde tekening die de boring, buitendiameter, dikte, lokalisatieregister, boutpatroon, afdichtingsvlak, materiaal, oppervlaktebehandeling en bijpassende onderdelen identificeert. Voeg de werkelijke temperatuur- en drukbasis, het extruder- of matrijsmodel, de hoeveelheid en de inspectievereisten toe.
Bestel geen op maat gemaakte machineflens met alleen de woorden "ANSI", "DIN", "JIS" of "PN16". Deze referenties kunnen alleen een standaard pijpflens definiëren als de volledige standaardaanduiding en servicebasis worden vermeld. Een extruderverbinding heeft meestal een eigen interfacetekening nodig, zelfs als één zijde een erkend flenspatroon volgt.
Bepaal eerst wat voor soort flens u koopt
Inkoopfouten beginnen vaak wanneer drie verschillende componenten allemaal een flens worden genoemd. Een standaard pijpflens, een op maat gemaakte extrudercilinderflens en een overgangsadapter kunnen er op een foto hetzelfde uitzien. Ze zijn niet op dezelfde manier gespecificeerd.
| Onderdeel | Wat definieert het | Belangrijkste inkooprisico |
|---|---|---|
| Standaard pijpflens | Exacte standaard, uitvoering, nominale maat, klasse of PN, bekleding, materiaal, boring en aansluittype | Een kort label zoals "DIN-flens" kan verwijzen naar meer dan één dimensionaal en classificatiesysteem |
| Op maat gemaakte extrudervatflens | Gecontroleerde machinetekening, passende loop of adapter, register, boutpatroon, smeltboring, afdichtingsfunctie en serviceplicht | Gebruik van een pijpflenstabel voor een machine-interface met aangepaste lokalisatie- en stroomfuncties |
| Snijkopadapterflens | Twee interfaces plus de interne smeltovergang, oriëntatie, ondersteuning en sensor- of screen-pack-vereisten | Beide uiteinden passen afzonderlijk, maar het gemonteerde stroompad, de middellijn of de boutoriëntatie niet |
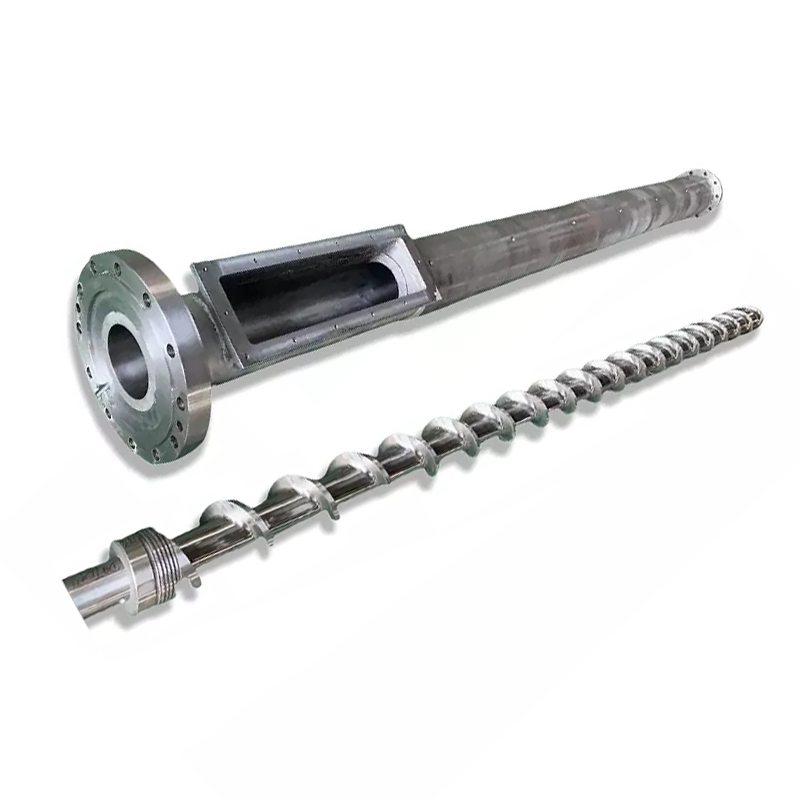
De stroom van Nanhaiyavatflens bereikomvat ronde stalen flenzen met flensverbindingen en aanpasbare poortafmetingen. ANSI-, DIN- en JIS-patronen zijn beschikbaar, samen met volledig op maat gemaakte afmetingen voor kunststof-, chemische, granulatie- en machinetoepassingen.
Onze fabrieksweergave:de standaardnaam start een technisch gesprek; het maakt de tekening niet af. We vragen eerst waar het onderdeel zit, wat het lokaliseert, wat het afdicht en wat er doorheen gaat. Zodra deze functies duidelijk zijn, worden de juiste afmetingen veel gemakkelijker te controleren.


De afmetingen die bepalen of de flens past
Een nuttige tekening scheidt grootte van functie. De boutgaten creëren klemkracht, het register lokaliseert de onderdelen, het vlak draagt de afdichting en de boring draagt het smelt- of procesmedium. Als je de ene eigenschap vraagt om de andere te compenseren, ontstaat er een moeilijke montage en een onzekere afdichting.
| Tekenfunctie | Waarom het ertoe doet | Wat de koper moet vermelden |
|---|---|---|
| Buitendiameter | Regelt het bereik, de toegang tot het gereedschap en de vrije ruimte in de buurt van verwarmingselementen, beschermkappen of steunen | Nominale grootte, tolerantie en eventuele beperkte sector |
| Centrale boring of smeltdoorgang | Regelt de continuïteit van de stroom en de interne stap bij het gewricht | Diameter, tolerantie, overgangsvorm, richting en oppervlaktevereiste |
| Algemene en lokale dikte | Heeft invloed op de boutaangrijping, stijfheid, uitlijning en gemonteerde lengte | Referentievlakken, diktes, verzinkingen en naaflengte |
| Lokalisatieregister of kraan | Zorgt voor een concentrische montage in plaats van te vertrouwen op de speling tussen de boutgaten | Mannelijke of vrouwelijke kenmerken, diameter, diepte, pasvorm en inloop |
| Boutpatroon | Zorgt voor de klemverbinding en fixeert de hoekoriëntatie | Aantal, steekcirkeldiameter, gatgrootte, schroefdraad, diepte en hoekreferentie |
| Afdichtend gezicht | Creëert het beoogde contact met een pakking, ring, groef of metalen oppervlak | Bekledingstype, afmetingen, afwerking, afdichtingsspecificatie en toegestane schade |
| Geometrische bedieningselementen | Houd de boring, register en afdichtingsvlak correct gerelateerd | Datums plus vereiste vlakheid, loodrechtheid, positie, coaxialiteit of slingering |
| Oriëntatiefuncties | Lijn verwarmingselementen, sensorpoorten, spiebanen, beschermkappen of asymmetrische bijpassende onderdelen uit | Klokhoek vanuit één eenduidig referentiepunt |
ISO 286-1 biedt een internationaal systeem voor lineaire maattoleranties en passingen, inclusief cilinderkenmerken en de basisgat- en basisasconcepten. ISO 1101 biedt de symbooltaal voor vorm-, oriëntatie-, locatie- en slingercontroles. Deze normen helpen de eis uit te drukken, maar de ontwerper moet nog steeds de functionele datums en toegestane waarden kiezen.
De boutgatspeling is geen lokalisatiesysteem.Als de aangesloten snijkop of adapter concentrisch moet zijn met de cilinderboring, definieer dan een register of een ander gecontroleerd lokalisatiekenmerk. Het vastdraaien van bouten terwijl u twee verkeerd uitgelijnde boringen samendrukt, kan het oppervlak, de afdichting of de bevestigingsmiddelen beschadigen en een schadelijke interne trede achterlaten.

ANSI, DIN, JIS en PN zijn geen volledige aankoopbeschrijvingen
Nanhaiya biedt ANSI-, DIN- en JIS-opties of een standaard op maat. Dat bereik is handig wanneer een flens verbinding maakt met gevestigde fabrieksleidingen of moet aansluiten bij een bestaand regionaal patroon. De offerte heeft nog steeds het exacte document, de editie, de nominale maat, de waardering, het gezicht, het materiaal en eventuele projectwijzigingen nodig.
ASME B16.5 is bijvoorbeeld genoemd voor pijpflenzen en flensfittingen van NPS 1/2 tot en met NPS 24. Het toepassingsgebied heeft betrekking op druk-temperatuurwaarden, materialen, afmetingen, toleranties, markering en testen. Dit is een sterk raamwerk voor componenten die binnen het toepassingsgebied vallen, maar de titel verandert niet elke extruderverbinding in een B16.5-flens.
Praktisch onderscheid:als de flens deel uitmaakt van een drukleidingsgrens, gebruik dan de toepasselijke leidingregels en gekwalificeerde technische beoordeling. Als het een aangepaste machine-interface is, bestuur deze dan met de goedgekeurde apparatuurtekening en bedieningsplicht. Als het beide rollen vervult, moet het inkooppakket aan beide sets van eisen voldoen.
Standaard patroon
Vermeld het standaardnummer, jaartal of editie, maat, klasse of PN, bekleding, materiaalgroep en bijpassende component. Vermeld eventuele afwijkingen expliciet.
Aangepast patroon
Maak van de ondertekende tekening de autoriteit. Een verwijzing naar een standaard kan nog steeds geselecteerde threads, passingen, symbolen of testmethoden definiëren.
Gemengde interface
Laat zien welk gezicht een standaard volgt en welk gezicht op maat is gemaakt. Definieer de interne overgang en hoekrelatie tussen beide uiteinden.
Onze fabrieksweergave:"hetzelfde als de oude flens" is een nuttige context, maar het is geen inspecteerbare vereiste. Wij zetten de exacte interface op een tekening en vragen de koper om deze goed te keuren. Hierdoor krijgen productie-, inspectie- en installatieteams hetzelfde antwoord als een meting in twijfel wordt getrokken.
Drukklasse kan niet gescheiden worden van temperatuur en materiaal
De cilinderflenspagina van Nanhaiya vermeldt de opties PN6, PN10, PN16, PN25, PN40 en PN63. Behandel deze als beschikbare specificatiecategorieën, niet als één universele werkdrukverklaring. Een bruikbare beoordeling hangt af van de geldende norm, het materiaal, de temperatuur, de geometrie, de bouten, de afdichting en het systeemontwerp.
Polymeerverwerking voegt omstandigheden toe die een kort flenslabel niet kan beschrijven. De verbinding kan te maken krijgen met smeltlijm, verwarmings- en koelcycli, trillingen van de machine, gewicht van de snijkop, montagebelastingen en reiniging. Geef normale en maximale omstandigheden op, maar houd de ontwerpomstandigheden gescheiden van routinematige procesinstellingen.
| Plichtinvoer | Waarom de fabrikant het nodig heeft | Bewijs om bij te voegen |
|---|---|---|
| Normale en maximale temperatuur | Heeft invloed op het materiaalgedrag, de afdichtingskeuze, de thermische beweging en de beoordelingsbasis | Procesblad, verwarmingsinstellingen en gemeten werkingsbereik |
| Normale en maximale druk | Definieert de mechanische en afdichtingsplicht volgens de toepasselijke ontwerpmethode | Instrumentatiebereik, bedrijfsgegevens en ontwerpvereisten |
| Druk medium | Gesmolten polymeer-, gas-, vloeistof- of installatieleidingen kunnen verschillende ontwerp- en reinigingscontroles vereisen | Materiaalnaam, formule, veiligheidsgegevens en procesdiagram |
| Externe belasting | Een zware snijkop of niet-ondersteunde leidingen kunnen de buigbelasting op de flens vergroten | Montagegewicht, zwaartepunt, steunen en montagetekening |
| Thermische cycli | Herhaaldelijk uitzetten en samentrekken kan de voorspanning, uitlijning en afdichting beïnvloeden | Start- en stopfrequentie plus verwarmings- en koelsequentie |
| Toepasselijke code of klantregel | Bepaalt de berekeningen, materiaalregistratie, markering, testen en goedkeuringsverantwoordelijkheid | Exacte document-, editie- en projectspecificatie |
Selecteer geen hoger PN-nummer als op zichzelf staande oplossing voor lekkage.Lekkage kan het gevolg zijn van schade aan het oppervlak, een verkeerde afdichting, vervorming, vervuiling, slechte uitlijning, ongeschikte bouten of thermische beweging. Zoek het faalmechanisme voordat u de klasse of aanhaalmethode wijzigt.


Kies materiaal en oppervlaktebehandeling voor de echte omgeving
Nanhaiya vervaardigt vatflenzen van koolstofstaal, roestvrij staal en gelegeerd staal. Beschikbare oppervlaktebehandelingen omvatten zandstralen, galvaniseren en vernikkelen, terwijl andere behandelingen beschikbaar zijn volgens de eisen van de klant. De goedgekeurde tekening moet een exacte kwaliteit en behandelingsomvang vermelden, en niet alleen een brede materiaalfamilie.
| Optie | Waarom een koper dit zou kunnen overwegen | Vragen die vóór goedkeuring moeten worden opgelost |
|---|---|---|
| Koolstofstaal | Algemene machinesterkte en economische productie waarbij het milieu wordt gecontroleerd | Exacte kwaliteit, corrosiebescherming, lasbaarheid, temperatuurbasis en blootgestelde oppervlakken |
| Roestvrij staal | Corrosiebestendigheid of een schoner blootgesteld oppervlak voor een gedefinieerde procesomgeving | Exacte kwaliteit, chemische blootstelling, gevaar voor vreten, paringsmaterialen en fabricageroute |
| Gelegeerd staal | Mechanische of thermische belasting waarvoor een specifieke legerings- en behandelingsroute vereist is | Kwaliteit, warmtebehandeling, hardheid, taaiheid, bewerkbaarheid en inspectiegegevens |
| Gezandstraald oppervlak | Oppervlaktevoorbereiding of een gespecificeerde externe afwerking | Welke vlakken worden behandeld en welke precisie- of afdichtingsvlakken moeten worden beschermd |
| Gegalvaniseerd of vernikkeld oppervlak | Extra oppervlaktebescherming voor een afgesproken omgeving | Coatingmateriaal, diktecriterium, gemaskeerde gebieden, maatafwijking en reparatiemethode |
Een coating corrigeert een ongeschikt basismateriaal, een zwakke geometrie of een beschadigd afdichtingsvlak niet. Het kan ook een nauw passend register wijzigen als de tekening geen gemaskeerde oppervlakken en uiteindelijke afmetingen definieert. Bepaal of de tolerantie van toepassing is vóór de behandeling of op het voltooide onderdeel dat gereed is voor montage.
Onze fabrieksweergave:we scheiden werkvlakken van beschermde externe vlakken. Een afdichtingsvlak, lokalisatiediameter of krappe boring mogen niet per ongeluk van een coating worden voorzien. Het markeren van behandelingsgrenzen op de tekening is veel veiliger dan het oplossen ervan nadat de voltooide onderdelen arriveren.



Hoe een vervangende cilinderflens te meten
Een oud onderdeel levert waardevol fysiek bewijs, maar vertegenwoordigt mogelijk niet langer de beoogde geometrie. Een register kan slijten, een vlak kan tijdens reparatie worden afgeroomd en hitte kan de plaat vervormen. De originele machine- of montagetekening blijft het beste uitgangspunt als deze beschikbaar is.
- Fotografeer de geïnstalleerde montage.Registreer de stroomrichting, de volgorde van de componenten, de middellijn, steunen, verwarmers, sensoren en toegang vóór de demontage.
- Identificeer beide bijpassende componenten.Let op de loop, adapter, zeefwisselaar, samenvloeiingskern, structuur aan de versnellingsbakzijde of matrijskop die met elk vlak is verbonden.
- Opschonen zonder het bewijsmateriaal te veranderen.Verwijder polymeer en losse vervuiling zonder randen af te ronden of slijtagesporen weg te polijsten die de storing verklaren.
- Datums vaststellen.Kies het primaire afdichtings- of montagevlak, de boring of registeras en één hoekelement voordat u de afmetingen vastlegt.
- Meet elke interface.Registreer boring, buitendiameter, dikte, elke stap en diepte, boutpatroon, schroefdraad, verzinkboringen, vlakkenmerken en oriëntatie.
- Meet de bijpassende delen.Een gekopieerde versleten flens kan de oude fout reproduceren. Controleer de daadwerkelijke mannelijke en vrouwelijke registers, beschikbare boutaangrijping en afdichtingslocatie.
- Los conflicten op de nieuwe tekening op.Vergelijk het monster, de originele tekening en de passende afmetingen, en keur vervolgens de afmeting goed die de beoogde functie herstelt.
Minimale fotoset:één geïnstalleerd overzicht, beide flensvlakken, een zijaanzicht, het naamplaatje van de loop of de snijkop, elk merkteken of onderdeelnummer, de afdichting en close-ups van schade. Plaats ter oriëntatie een schaal naast het onderdeel, maar bereken nooit kritische afmetingen op basis van perspectieffoto's.
Bij dubbelschroefs- of meercomponentenprojecten dient u de hoekoriëntatie zorgvuldig te controleren. Een boutpatroon kan symmetrisch zijn, terwijl de smeltopening, de verwarmingsaansluiting, de sensorpoort of de steun dat niet zijn. Het geheel kan aan elkaar worden geschroefd en toch in een onbruikbare positie worden gedraaid.
Deel de bijbehorende productfamilie zodat de leverancier het systeem begrijpt. Nanhaiya ondersteuntenkele schroef, parallelle dubbele schroefEnconisch dubbelschroefsvattoepassingen, plussamenvloeiingskernen van extrudersen aangepaste matrijsinterfaces.
Bewerkingsmogelijkheden ondersteunen de tekening, maar vervangen deze niet
Van Nanhaiyaproductieapparatuurpaginaoverzichten CNC-boor- en freespositioneringsnauwkeurigheid van 0,02 mm. Het identificeert ook vijfassige bewerkingen voor onregelmatige schroefgangen en speciale flensconstructies. Deze mogelijkheden zijn relevant voor complexe gatenpatronen en flenskenmerken.
Het gepubliceerde positioneringsvermogen van een machine is niet automatisch de tolerantie van elke voltooide flens. Daadwerkelijke acceptatie komt voort uit de tekening, het procestraject, de opspanning, de staat van het materiaal, de warmtebehandeling of coatingvolgorde en de overeengekomen inspectiemethode.
| Productiefase | Controle vraag | Nuttig kopersrecord |
|---|---|---|
| Materiaal ontvangst | Komt het materiaal exact overeen met de kwaliteit en vorm vermeld op de bestelling? | Materiaalcertificaat indien gespecificeerd in het contract |
| Datumbewerking | Welk gezicht en welke as zullen latere kenmerken bepalen? | Goedgekeurde tekening met duidelijk referentieschema |
| Boren en registeren | Worden de passende diameters, diepten en passingen in de juiste volgorde geproduceerd? | Dimensionaal rapport voor kritische interfacefuncties |
| Gatenproductie | Worden steekcirkel, hoekoriëntatie, draad en diepte correct weergegeven? | Patrooninspectieresultaten en draadverificatie |
| Gezicht afwerking | Zijn de afdichtingsgeometrie, vlakheid en oppervlaktevereisten beschermd? | Gespecificeerde gezichtsinspectie en oppervlakterecord |
| Warmte- of oppervlaktebehandeling | Zal de behandeling de grootte, vlakheid, hardheid of beschermde gebieden veranderen? | Behandelingscertificaat en eindinspectie indien vereist |
| Laatste markering en verpakking | Kan de fabriek revisie, oriëntatie en passende montage identificeren? | Onderdeelmarkering, inspectievrijgave en beschermde verpakking |



Onze fabrieksweergave:een tolerantie moet een reden en een inspectiemethode hebben. We scherpen de lokalisatie-, afdichtings- en uitlijningskenmerken aan waar de assemblage controle nodig heeft. Het toepassen van de kleinst mogelijke tolerantie op elke dimensie voegt alleen maar kosten toe en kan de aandacht afleiden van de kenmerken die daadwerkelijk geschikt zijn.
Wat veelvoorkomende flensproblemen u vertellen
Een verbindingsprobleem wordt zelden door één foto gediagnosticeerd. Registreer wanneer het symptoom verschijnt, of dit verandert afhankelijk van de temperatuur of de druk, en waar de lekkage, beweging of schade precies begint. Wijzig één gecontroleerde variabele tegelijk.
| Waargenomen probleem | Mogelijke oorzaken om te onderzoeken | Inkoop les |
|---|---|---|
| Nieuwe flens komt niet in het register | Verkeerde diameter of pasvorm, coating op het plaatsingsvlak, braam, vuil, thermische omstandigheden of vervorming van het passtuk | Vermeld de uiteindelijke behandelde afmetingen, pasvorm, inloop en inspectietemperatuur |
| De boutgaten zijn niet uitgelijnd | Verkeerde steekcirkel, aantal gaten, hoekreferentiepunt, handigheid, draad- of tekeningrevisie | Dimensioneer het volledige patroon vanaf een zichtbaar oriëntatieelement |
| Er treedt lekkage op tijdens het verwarmen | Thermische beweging, ongeschikte afdichting, vlakvervorming, verlies van voorspanning of temperatuur buiten de goedgekeurde basis | Neem de thermische cyclus, afdichtingsspecificatie en boutmethode op in de systeembeoordeling |
| Het lek blijft bestaan in één sector | Lokale vlakschade, vervuiling, ongelijkmatige vlakheid, verkeerde uitlijning of externe buigbelasting | Specificeer gezichtsbedieningen en ondersteun de aangesloten montage |
| Polymeer wordt afgebroken bij het gewricht | Interne trede, dode zak, ruwe schade, lekkagepad of overmatig verblijf in de buurt van de interface | Controleer de gemonteerde smeltdoorgang, niet alleen de afmetingen van de externe flens |
| Bevestigingsmiddelen raken herhaaldelijk los of falen | Verkeerde specificatie van het bevestigingsmiddel, ongelijkmatige montage, thermische cycli, trillingen, overbelasting of vervormde vlakken | Laat de verantwoordelijke ingenieur het vastschroeven en vastzetten voor de volledige verbinding definiëren |
| Corrosie begint bij de verbinding | Ongeschikt materiaal, beschadigde coating, opgevangen verontreiniging, incompatibele omgeving of galvanische toestand | Beschrijf de feitelijke chemische en reinigingsomgeving voordat u materiaal en behandeling selecteert |
Meer koppel is geen diagnose.Overmatig aandraaien kan schroefdraad, bouten, vlakken, afdichtingen of aangesloten apparatuur beschadigen. Isoleer en maak de machine veilig, laat vervolgens gekwalificeerd personeel de volledige verbinding inspecteren en volg de goedgekeurde montageprocedure.
Als de flens wordt aangesloten op apijp extrusie matrijs hoofdControleer de steun, de middellijn en het gewricht. Als het aansluit in de buurt van akunststof extruderversnellingsbakof tonsteun, controleer dan of de machinestructuur de interface niet uit de uitlijning dwingt.
Extrudercilinderflens RFQ-checklist
Met een volledige offerteaanvraag kan de leverancier hetzelfde onderdeel opgeven dat de koper verwacht te installeren. Voeg waar mogelijk een revisietekening toe en markeer elk item dat nog technische bevestiging nodig heeft.
- Flensfunctie en exacte inbouwpositie
- Machinefabrikant, model en seriële context
- Zowel tekeningen van bijbehorende componenten als onderdeelnummers
- Buitendiameter en alle lokale omhullende limieten
- Centrale boring en interne overgangsgeometrie
- Totale dikte, naven, treden en uitsparingen
- Registreer diameters, dieptes, passingen en inleidingen
- Bouthoeveelheid, steekcirkel en hoekreferentiepunt
- Spelingsgat-, verzinkings- of schroefdraaddetails
- Afdichtingsvlak, groef, pakking of afdichtingsspecificatie
- Vereiste vorm-, oriëntatie- en positiecontroles
- Exacte materiaalkwaliteit en warmtebehandeling
- Oppervlaktebehandeling, maskering en uiteindelijke afmetingen
- Informatie over normale en ontwerptemperatuur
- Normale en ontwerpdrukinformatie
- Medium, polymeerformule en reinigingsblootstelling
- Externe belastingen, ondersteuning en thermische cycli
- Toepasselijke standaard-, editie- en projectregels
- Hoeveelheid, strategie voor reserveonderdelen en markering
- Materiaal-, behandelings- en keuringsdocumenten
- Vereiste fitcheck of overeengekomen systeemtest
- Foto's en conditierapport voor vervangingen
Onze fabrieksweergave:foto's vertellen ons waar we moeten kijken, monsters vertellen ons wat er nu bestaat en tekeningen vertellen ons wat we moeten vervaardigen. Een sterke vervangingsorder gebruikt alle drie, indien beschikbaar. Als ze het er niet mee eens zijn, stoppen we bij het verkrijgen van goedkeuring in plaats van het kiezen van de meest geschikte meting.
Bouw acceptatie rond de paringsinterface
Bij de inspectie moeten de risico's worden gevolgd die tijdens de tekeningbeoordeling zijn geïdentificeerd. Voor een eenvoudige platte flens is mogelijk een kort maatrapport nodig. Voor een drukgrenscomponent, speciale adapter of nauwsluitende vervanging kunnen meer registraties, inspecties onder toezicht of systeemtests volgens de verantwoordelijke technische procedure nodig zijn.
| Acceptatie poort | Bewijs | Vraag vrijgeven |
|---|---|---|
| Goedkeuring tekening | Ondertekende revisie met datums, afmetingen, toleranties, materiaal, behandeling en aantekeningen | Beschrijft de tekening het beoogde koppelsamenstel zonder te vertrouwen op aannames? |
| Materiaal en behandeling | Vereiste certificaten gekoppeld aan het onderdeel of de productiepartij | Komen de gegevens overeen met het cijfer en de behandeling die op de bestelling staan vermeld? |
| Dimensionale inspectie | Resultaten voor boring, register, dikte, boutpatroon, afdichtingsgeometrie en gespecificeerde geometrische controles | Liggen de functionele kenmerken na alle verwerking binnen de toegestane grenzen? |
| Visuele toestand | Foto's en inspectie van vlakken, schroefdraad, coating, randen en markering | Zijn de afdichtings- en plaatsingsoppervlakken schoon, beschermd en vrij van onaanvaardbare schade? |
| Paringscontrole | Uitrusten met door de koper geleverde bijpassende onderdelen, meters of een overeengekomen inspectiearmatuur | Plaatst, oriënteert en bevestigt het geheel zoals bedoeld, zonder te forceren? |
| Systeem- of druktest | Afgesproken procedure, verantwoorde goedkeuring en indien nodig vastgelegd resultaat | Is de juiste test uitgevoerd voor de feitelijke reikwijdte en geldende regels van de flens? |
| Verzending vrijgave | Onderdeelidentificatie, bescherming, paklijst en documentenpakket | Kan de ontvangende fabriek de juiste revisie identificeren, behouden en installeren? |
Raadpleeg Nanhaiya's voor installatieondersteuning of onderhoudsplanningtechnische dienst. Leveranciersselectie kan ook debedrijfsprofiel, productieapparatuuren actueelcertificaten.
Veelgestelde vragen
Welke informatie is vereist om een extrudercilinderflens te citeren?
Stuur een gecontroleerde tekening of duidelijke afmetingen voor de buitendiameter, boring, dikte, lokalisatieregister, boutaantal, boutgat- of draadmaat, steekcirkeldiameter, gatoriëntatie, afdichtingsvlak en tegenstuk. Voeg het extrudermodel, materiaal, bedrijfstemperatuur en drukbasis, oppervlaktebehandeling, hoeveelheid en vereiste inspectiedocumenten toe.
Is ANSI, DIN of JIS voldoende om een cilinderflens te specificeren?
Nee. Het exacte standaardnummer, de editie, de maat, de nominale waarde, de bekleding, het materiaal en de passende component zijn nodig voor een standaard pijpflens. Voor een op maat gemaakte extruder of matrijskopflens kan ook een gecontroleerde machinetekening nodig zijn, omdat het register, de smeltdoorgang, de boutoriëntatie en de algehele geometrie buiten de pijpflensnorm kunnen vallen.
Wat betekenen PN6, PN10, PN16, PN25, PN40 en PN63 op de Nanhaiya-flenspagina?
Het zijn drukklasse-opties die worden vermeld voor Nanhaiya-vatflenzen. Ze bieden geen universele werkdrukgarantie voor elk materiaal en elke temperatuur. De aankoopspecificatie moet de geselecteerde PN-klasse verbinden met de exacte norm, afmetingen, materiaal, temperatuurbasis, bouten, afdichting en toepasselijke systeemontwerpregels.
Welk materiaal moet ik kiezen voor een vatflens?
Nanhaiya biedt opties voor koolstofstaal, roestvrij staal en gelegeerd staal. Bij de selectie moet rekening worden gehouden met belasting, temperatuur, blootstelling aan corrosie, contact met polymeer of additieven, lasvereisten, materiaal van de passende onderdelen, oppervlaktebehandeling en de geldende ontwerpregels. Vermeld het exacte cijfer op de goedgekeurde tekening, in plaats van alleen op materiaalfamilie te bestellen.
Hoe meet ik een vervangende extruderflens?
Meet de boring, de buitendiameter, de totale dikte, registreer de diameters en diepten, het aantal bouten, de gat- of draadgrootte, de diameter van de steekcirkel, de hoekoriëntatie en de afdichtingskenmerken. Noteer het passende deel, de stroomrichting en de montagepositie. Vergelijk de afmetingen met de originele machinetekening, omdat het verwijderde onderdeel mogelijk versleten, vervormd of eerder gerepareerd is.
Waarom lekt een extruderflens na installatie?
Mogelijke oorzaken zijn onder meer een beschadigd of ongeschikt afdichtingsvlak, onjuiste pakking of afdichting, vervorming van het flensvlak, slechte uitlijning van het register, vervuiling, ongelijkmatige bouten, ongeschikte bevestigingsmiddelen, thermische beweging of een druk- en temperatuuromstandigheid die buiten het goedgekeurde ontwerp valt. Zoek de oorzaak voordat u meer aandraaikracht uitoefent.
Kan een leverancier een versleten cilinderflens uit een monster kopiëren?
Een fysiek monster is nuttig, maar mag niet de enige autoriteit zijn. Slijtage, corrosie, herbewerking, reparatie en thermische vervorming kunnen kritische afmetingen veranderen. Gebruik indien beschikbaar de originele tekening, meet de bijpassende onderdelen en spreek af welke afmetingen worden hersteld voordat de vervangende tekening wordt goedgekeurd.
Hoe moet een op maat gemaakte cilinderflens worden geaccepteerd?
Keur eerst de tekening goed en verifieer vervolgens de materiaal- en behandelingsgegevens die vereist zijn voor de bestelling. Inspecteer de boring, register, dikte, boutpatroon, afdichtingsgeometrie en gespecificeerde vorm- of positiecontroles aan de hand van de tekening. Bevestig indien praktisch mogelijk dat de bijpassende onderdelen passen en voer alleen de overeengekomen systeem- of druktest uit volgens de toepasselijke technische procedure.
Technische referenties
- Nanhaiya-vatflens: materialen van eerste partij, normen, oppervlaktebehandelingen, PN-opties, toepassingen en productafbeeldingen.
- Nanhaiya-productieapparatuur: eigen bewerkingsmogelijkheden en gepubliceerde positioneringsgegevens van apparatuur.
- ASME B16.5-2020 overzicht: officiële ASME-scope en inhoud voor buisflenzen en flensfittingen.
- ISO286-1:2010: officiële ISO-beschrijving van het codesysteem voor toleranties op lineaire maten en passingen.
- ISO1101:2017: officiële ISO-beschrijving van geometrische tolerantietaal voor vorm, oriëntatie, locatie en slingering.
Normen moeten worden aangeschaft of geraadpleegd via hun geautoriseerde uitgevers wanneer aan alle vereisten is voldaan. De verantwoordelijke ingenieur moet vóór productie of testen de toepasselijke editie, jurisdictie en projectregels bevestigen.
Noot van de redactie: Deze gids scheidt de huidige productopties van Nanhaiya van toepassingsspecifieke technische beslissingen. Het definitieve drukontwerp, de bouten, de afdichting, de materiaalkwaliteit, de toleranties en de acceptatievereisten moeten worden bevestigd in de goedgekeurde aankoopspecificatie.