Op basis van een productfoto en buitenafmetingen is het niet mogelijk een WPC-matrijs te selecteren. Het gereedschap moet overeenkomen met de hout-kunststofformule, profieldoorsnede, output, extruderafvoer, kalibratiemethode, koellijn en de prestatietests die worden gebruikt voor de afgewerkte plaat of profiel.


Snel antwoord
Om een te kopenWPC-extrusievormStuur de definitieve doorsnede met de toleranties, de volledige polymeer- en houtvulmiddelformule, de materiaalvoorbereidingsmethode, de beoogde output en lijnsnelheid, de extruderinterface, de stroomafwaartse koelingsindeling en een acceptatieplan voor het eindproduct. Markeer zichtbare oppervlakken, kritische wanden, interne ribben, holtes, radiussen en eventuele reliëf- of schuurtoeslagen op de tekening.
Accepteer de gereedschappen niet alleen op basis van een droog dimensionaal rapport. Voer de afgesproken formule door de beoogde lijn, laat het profiel afkoelen en meet vervolgens de afmetingen, wand- en ribdikte, rechtheid, torsie, oppervlakteconditie en massa per lengte. Productprestatietests blijven de verantwoordelijkheid van de fabrikant van het eindproduct.
Koop een vormsysteem, geen geïsoleerd blok staal
De extrusiematrijs creëert het hete profiel terwijl de WPC-smelt de extruder verlaat. Dat profiel is nog steeds zacht en kan van vorm veranderen. Kalibratoren, koelsecties, ondersteunings-, afvoer- en snijapparatuur houden het vervolgens vast en stabiliseren het. Een matrijs die er op een bank goed uitziet, kan een onstabiel profiel produceren als de stroomafwaartse delen er niet mee overeenkomen.
Nanhaiya's WPC-matrijzenreeks maakt gebruik van stalen lichamen met geharde en gepolijste oppervlakken. De mallen zijn CNC-gefreesd en warmtebehandeld, en optionele koelkanalen zijn beschikbaar. Het productassortiment omvat platen, planken en profielen, inclusief terrasplanken, hekwerk, panelen en buitenmeubelonderdelen gemaakt van PE of PP met houtvuller.
| Artikel kopen | Het is zijn taak | Wat moet er in de offerte staan |
|---|---|---|
| Adapter en inlaat | Verbindt de extruderafvoer met het profielstroompad | Flens, boutpatroon, register, afdichting, smeltinlaat, middenhoogte, verwarming en sensordetails |
| Extrusiematrijs | Verdeelt de smelt en vormt het hete profielgedeelte | Lichaams- en inzettekeningen, materiaal, behandeling, verwarmingszones, vloeioppervlakafwerking en afstelpunten |
| Kalibrator- of maatgereedschap | Ondersteunt kritische oppervlakken en afmetingen tijdens vroege afkoeling | Aantal secties, contactoppervlakken, vacuüm- of wateraansluitingen, afstelling en montage |
| Koelgereedschap | Verwijdert warmte terwijl het profiel wordt ondersteund | Koelkanalen, waterbehoefte, tank- of plaatindeling en aansluitmaten |
| Onderdelen vervangen | Maakt geplande productvarianten mogelijk of vervangt routinematige slijtageartikelen | Tekeningnummers, compatibiliteitsmatrix, reservehoeveelheid en wijzigingsprocedure |
| Afhandeling en ondersteuning | Positioneert het gereedschap en beschermt de extruderverbinding | Onderdeelgewichten, hefpunten, standaard, rails, middenlijnverstelling en opbergbevestigingen |
| Documentatie | Regelt de productie, installatie, bediening en toekomstige vervanging | Goedgekeurde tekeningen, stuklijst, inspectiegegevens, handleiding en lijst met reserveonderdelen |
Onze fabrieksweergave:de uitdrukking "één set WPC-matrijzen" is te vaag voor prijsvergelijking. Eén leverancier mag alleen het verwarmde matrijslichaam opgeven. Andere kunnen de adapter, verschillende kalibrators, koelplaten, steunen, reserveverwarmers en begeleiding bij de inbedrijfstelling omvatten. We vragen de koper om het bereik van een regelitem te vergelijken voordat het totaal wordt vergeleken.



De definitieve profieltekening is het uitgangspunt
Een catalogusfoto toont de productfamilie, maar verbergt de informatie die de tooling bestuurt. We hebben een doorsnedeaanzicht nodig met afmetingen en toleranties. De tekening moet ook de oppervlakken identificeren die passen bij clips, bevestigingsmiddelen, frames of andere profielen, omdat deze kenmerken vaak een betere controle verdienen dan een decoratief oppervlak.
Geef bij een hol profiel elke wand- en lijfmaat op. Laat de interne holtes niet achter als een artistiek patroon. Hun geometrie beïnvloedt de materiaalverdeling, koeling, stijfheid, profielgewicht en hoe de sectie zich gedraagt tijdens transport.
- Totale breedte, hoogte en profieloriëntatie
- Wanddikte op elk buitenvlak
- Interne baandikte en positie
- Grootte, hoeveelheid en geometrie van de holte
- Hoek- en binnenradii
- Groeven, tongen, clips en bevestigingszones
- Kritische toleranties en inspectiegegevens
- Toegestane buiging, draaiing en rechtheid
- Doelmassa per lengte-eenheid
- Zichtbare vlakken en grenzen van oppervlaktedefecten
- Embossing-, schuur- of borsteltoeslag
- Snijlengte en stroomafwaartse snijmethode
- Stevige, holle, afgedekte of gecoëxtrudeerde constructie
- Goedgekeurd mastermonster en revisiedatum
Bewerk de matrijsopening niet als een kopie van het koud afgewerkte profiel.De hete WPC-sectie kan veranderen door middel van matrijszwelling, drawdown, kalibratie en koeling. Gereedschapscompensatie moet worden ontwikkeld rond de feitelijke formule, de output en het stroomafwaartse systeem.
Onze fabrieksweergave:een zuivere 3D-weergave is nuttig voor de verkoop, maar het is een slecht productiedocument. We vragen welke oppervlakken samengaan met een ander onderdeel, welke muur de sterkte bepaalt, welk gezicht de klant ziet en waar de plant variatie kan accepteren. Die prioriteitenkaart is nuttiger dan dezelfde strakke tolerantie op elke lijn.


WPC is een familie van formules, niet één grondstof
Een gereedschapmaker heeft meer nodig dan de letters WPC. Het polymeer kan PE, PP of PVC zijn. De houtcomponent kan verschillen in soort, deeltjesvorm, grootteverdeling en vochttoestand. Formules kunnen ook minerale vulstof, smeermiddel, koppelmiddel, pigment, stabilisator, schuimmiddel of gerecycled materiaal bevatten.
Nanhaiya's WPC-malpagina identificeert PE en PP met houtvuller als doelmaterialen. Het product- en toepassingsaanbod omvat ook PVC-schuimplaat en gespecialiseerde PE-hout-kunststofverwerking. Geef de exacte productieformule, zodat de mal is ontworpen voor het materiaal dat erin gaat.
| Formule-invoer | Waarom de gereedschapsleverancier het nodig heeft | Wat te sturen |
|---|---|---|
| Matrix-polymeer | Verandert het smeltgedrag, het temperatuurvenster, de drawdown en de koelreactie | Exacte harskwaliteit, leveranciersgegevensblad en percentage |
| Houten onderdeel | Beïnvloedt het voergedrag, de stromingsweerstand, de vochtbelasting en het uiterlijk van het oppervlak | Houtsoort, meel of vezel, deeltjesbereik, stortdichtheid, vochttoestand en percentage |
| Minerale vulstof | Verandert viscositeit, gewicht, slijtage en oppervlak | Materiaalnaam, deeltjesgegevens, behandeling en percentage |
| Smeermiddel en verwerkingshulpmiddel | Beïnvloedt matrijsvrijgave, druk, oppervlakte- en stroomafwaartse behandeling | Productnaam, toevoegingssnelheid en mengvolgorde |
| Koppelingsmiddel en stabilisator | Verandert de samenstelling en de prestaties van het eindproduct | Rang en percentage, plus eventuele verwerkingsbeperkingen |
| Pigment- of deklaag | Heeft invloed op het zichtbare oppervlak, de thermische respons en de co-extrusie-indeling | Kleursysteem, laagdiktedoel, co-extruderpositie en stroomverhouding |
| Gerecycleerde inhoud | Kan viscositeit, vervuiling en vochtvariatie toevoegen | Bron, bereiding, maximaal percentage en partijvariatie |
| Schuimsysteem | Verandert dichtheidsontwikkeling, druk en dimensionaal herstel | Volledige formulering, doeldichtheid en verwerkingsvenster |
Het Forest Products Laboratory van het Amerikaanse ministerie van Landbouw legt uit dat WPC-vocht kan worden verwijderd vóór verwerking, tijdens een afzonderlijke compoundeerstap of in een in-line extrusieproces. In het technische hoofdstuk wordt ook opgemerkt dat WPC-producenten verschillende apparatuurroutes gebruiken, waaronder voorgecompoundeerde pellets via een enkele schroef, compounding en profilering in één stap met dubbele schroef, en tandemsystemen. De mal moet worden afgestemd op de route die de smelt aanvoert.
Referentieformuleregel:één goedgekeurde formule en bereidingswijze in de gereedschapsovereenkomst opnemen. Toekomstige veranderingen zijn mogelijk, maar het team heeft een basislijn nodig wanneer druk, oppervlak, afmetingen of output veranderen.
Vocht verdient een eigen regel in de offerteaanvraag. Bellen, gaatjes en een onstabiel oppervlak van de mal kunnen ontstaan tijdens opslag, drogen, mengen, toevoeren of ontluchten. Een gepolijst stromingsoppervlak kan het water dat in de compound achterblijft niet verwijderen.
Zorg ervoor dat de mal overeenkomt met de manier waarop de WPC-smelt wordt geproduceerd
Een voorgecompoundeerde WPC-pellet die door een profiler met één schroef loopt, bereikt de mal anders dan een droog mengsel dat wordt gemengd en gevormd in een proces met één dubbele schroef. De uitvoer kan verschillende drukstabiliteit, temperatuurverdeling en gevoeligheid voor schermbeperking hebben. Vraag de matrijsleverancier om de extruder en adapter te beoordelen, niet alleen het profiel.
| Productieroute | Typische inkoopfocus | Informatie nodig bij de matrijsinlaat |
|---|---|---|
| Voorgecompoundeerde pellets en profilering met enkele schroef | Stabiel transport, smelten, drukopwekking en profielvorming | Pelletkwaliteit, vocht, schroefdiameter, output, smelttemperatuur, drukbereik en filtratie |
| Compounderen en profileren met dubbele schroef in één stap | Voeren, mengen, ontvochtigen en vormen in één doorlopend traject | Volledige formule, voedingsplan, ontluchting, schroefconfiguratie, persdruk, temperatuur en snelheidsvariatie |
| Tandem-extrusie | Scheid het compound- of droogproces van de einddruk en het profileerproces | Overdrachtsmethode, gegevens van de tweede extruder, smeltconditie, besturingslogica en afhandeling van verstoringen |
| Gecoëxtrudeerde dop of functionele laag | Stabiele laagverdeling en hechting rondom het profiel | Kern- en dopformules, stroomverhouding, inlaatoriëntatie, individuele drukken en acceptatie van laagdiktes |
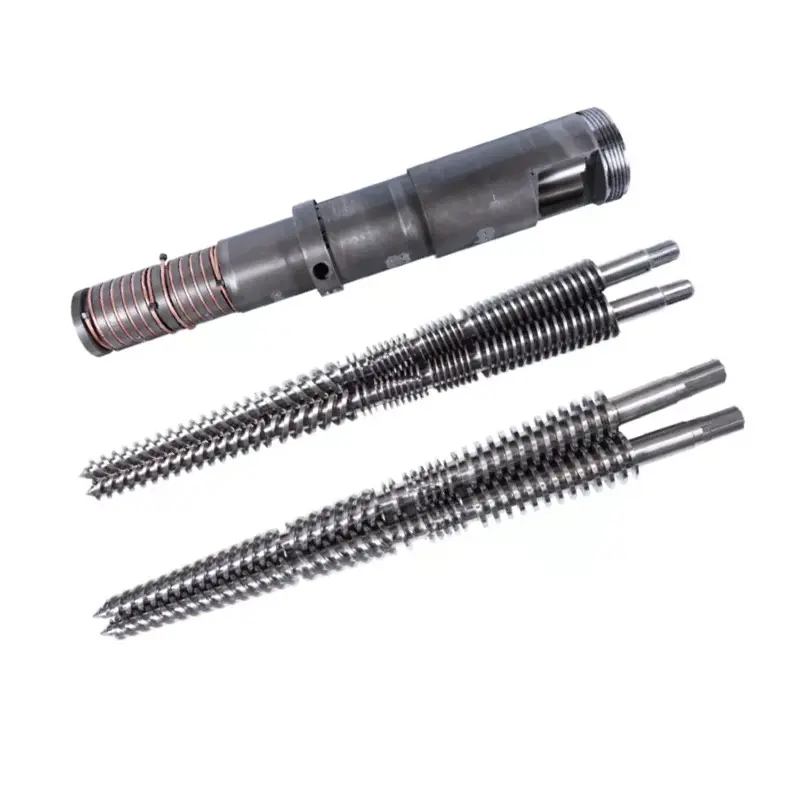
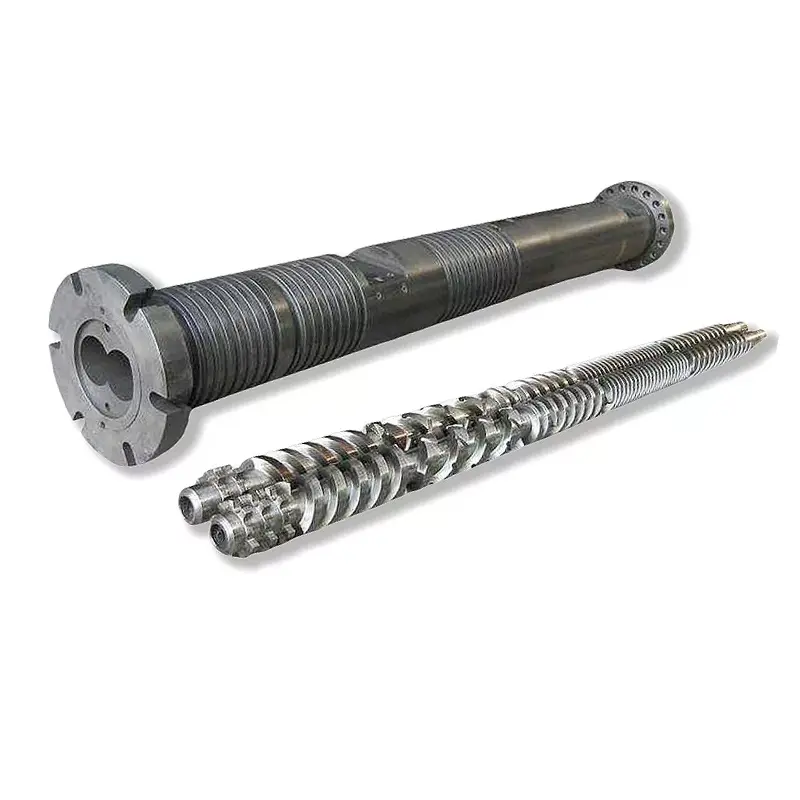
Nanhaiya-benodigdhedenenkele schroeven, parallelle dubbele schroeven, conische dubbelschroefsvatenEnkunststof extrudermachines. Kies de weekmakersectie bij de procestaak. Ontwerp vervolgens de mal rond de smeltconditie die de sectie kan behouden.
Voor schurende hout- en mineraalgevulde formules dient u het slijtagepakket voor schroeven en cilinders te raadplegen voordat u de schimmelbeperking verhoogt. Nanhaiya's bestaande gids,Schroefvat voor WPC-extrusie: hoe u hout-kunststofslijtage kunt stoppen, behandelt ventilatie, temperatuur en oppervlakteselectie zonder de beslissingen over profieltools in dit artikel te dupliceren.
Onze fabrieksweergave:wanneer een nieuwe mal de druk verhoogt, krijgt de matrijs vaak onmiddellijk de schuld. Soms is de beperking verkeerd. Soms kan de schroef geen uniforme, volledig voorbereide smelt leveren met de gevraagde snelheid. We vergelijken de druk voor en na veranderingen, controleren de toestand van het scherm en het materiaal en bevestigen de werkelijke nettoopbrengst voordat we het stroompad opnieuw afsnijden.

De profielstroom moet samen bij de matrijsuitgang aankomen
Een WPC-profiel kan dikke buitenmuren, dunne interne banen, diepe groeven en kleine hoekjes in één sectie bevatten. Elk pad is anders bestand tegen stroming. Als de smelt het ene gebied te snel en het andere te langzaam bereikt, kan het profiel trekken, draaien, scheuren of een ongelijkmatige dichtheid en oppervlak vertonen.
Het gereedschapsontwerp maakt gebruik van overgangsvorm en lokale stromingsweerstand om de sectie in evenwicht te brengen. Het doel heeft niet op elk intern punt dezelfde snelheid. Het doel is een stabiel profiel bij de uitgang dat de kalibrator kan ondersteunen zonder overmatige correctie.
Buitenmuren
Zichtbare vlakken hebben een stabiele voeding nodig en een geschikt oppervlak aan de matrijslip. Dikke delen voeren ook meer warmte naar de kalibrator en kunnen langzamer afkoelen dan dunne delen.
Interne webben
Dunne ribben zijn kwetsbaar voor onvolledige vulling of scheuren. Hun voedingspaden, kruispunten en stroomafwaartse ondersteuning moeten zichtbaar zijn in de gereedschaps- en acceptatietekeningen.
Groeven en hoeken
Kleine kenmerken kunnen lokale stromings- en afwerkingsproblemen versterken. Markeer de functionele randen zodat gereedschapscorrectie de pasvorm beschermt in plaats van een niet-kritisch oppervlak te verbeteren.



Onze fabrieksweergave:een schimmelcorrectie moet een afgemeten reden hebben. We markeren waar het profiel zwaar, dun, snel, langzaam of vervormd is en veranderen vervolgens in gecontroleerde stappen het verantwoordelijke stromingsgebied. Het slijpen van een matrijslip omdat het profiel er "verkeerd uitziet" kan het ene defect voor het andere inruilen en het record verwijderen dat nodig is voor de volgende set.
Kalibratie en koeling bepalen het koudeprofiel
De extrusiematrijs vormt een heet gedeelte. De kalibrator vestigt en ondersteunt kritische oppervlakken terwijl de warmte het materiaal verlaat. De koeling gaat door via platen, tanks of spuitsecties, en de afvoer beweegt het profiel onder gecontroleerde spanning. Deze componenten moeten een middellijn- en snelheidsreferentie delen.
Nanhaiya biedt optionele koelkanalen in zijn WPC-matrijzen. Specificeer het doel van elk circuit, de inlaat- en uitlaatgrootte, de eisen aan de waterkwaliteit, de bedrijfstemperatuur en het beschikbare debiet. De fabriek moet ook de toegang plannen voor het reinigen van kanalen waarin zich kalkaanslag of vuil kan verzamelen.
| Stroomafwaartse invoer | Effect op het profiel | Kopergegevens moeten worden verstrekt |
|---|---|---|
| Contact en ondersteuning voor kalibrator | Houdt geselecteerde buitenvlakken, groeven, randen of holtes vast terwijl de sectie afkoelt | Kalibratortekening, lengte, aantal trappen, vacuümmethode en instelbereik |
| Koelwaterconditie | Verandert de warmteafvoersnelheid en dimensionale stabilisatie | Aanvoertemperatuurbereik, debiet, druk, waterkwaliteit en recirculatiesysteem |
| Afstand van matrijs tot kalibrator | Wijzigt niet-ondersteund hot-profile-gedrag vóór het aanpassen van de grootte | Lijnindeling, instelbereik en opstarttoegang |
| Afvoertype en uitlijning | Stelt de lijnsnelheid in en kan het profiel ongelijkmatig trekken | Band- of baanindeling, snelheidsbereik, contactlengte en middenhoogte |
| Snijden en stapelen | Kan beweging onthullen of creëren na primaire koeling | Snijlengte, zaag- of freestype, steuntafel en stapelmethode |
Beloof geen koude afmetingen bij de uitgang van de matrijs.Spreek af waar en wanneer elke afmeting na afkoeling wordt gemeten. Gebruik dezelfde conditionerings- en meetmethode voor goedkeuringsmonsters en productiecontrole.
Het profiel-extrusieonderzoek van het USDA Forest Products Laboratory beschrijft een proces waarbij het gesmolten WPC door een matrijs werd gevormd, gevolgd door een maatmatrijs, een watersproeitank en een trekker. Die volgorde is een nuttige herinnering: het vormresultaat hoort bij de hele lijn, zelfs als de mal als één item wordt gekocht.
Specificeer matrijsconstructie, behandeling en inspectie
Nanhaiya vervaardigt zijn WPC-mallen uit staal en beschrijft hoogwaardig gelegeerd staal met geharde en gepolijste oppervlakken voor de werkgebieden. Elke mal is CNC-gefreesd, warmtebehandeld en gepolijst. De uiteindelijke overeenkomst moet deze algemene productkenmerken omzetten in eisen op componentniveau.
- Materiaalkwaliteit voor elk hoofdonderdeel
- Warmtebehandeling en verhardingsbereik
- Afgewerkte hardheidseis en testlocatie
- Vereisten voor de afwerking van het vloeioppervlak
- Kritische afmetingen en toleranties
- Registers, pluggen en montagereferenties
- Verwarmingshoeveelheid, vermogen, spanning en connectoren
- Thermokoppeltype, locatie en kabeldetails
- Druk- en smelttemperatuurpoorten
- Koelkanaaltekening en druktest
- Bevestigingsmateriaal, kwaliteit en reservehoeveelheid
- Vervangbaar inzetstuk en definitie van slijtdelen
- Roestbescherming, verpakking en opslagmethode
- Materiaal-, behandelings- en maatgegevens
Vraag niet overal om de hardst mogelijke ondergrond. Het matrijslichaam, de inzetstukken, de bevestigingsmiddelen, de adapter en de ondersteuning hebben verschillende taken. De specificatie moet de toestand van het oppervlak, de sterkte van de ondergrond, de reparatiemethode en de blootstelling aan corrosie combineren met het verwachte hout- en mineraalgehalte.


De kwalificatie van leveranciers kan die van Nanhaiya omvattenproductieapparatuur, certificaat informatieEnondersteuning bij installatie en onderhoud. Plaats de vereiste documenten en ondersteuning in de inkooporder in plaats van te vertrouwen op een algemene catalogusverklaring.
Gebruik het defectpatroon om de verantwoordelijke zone te vinden
WPC-profieldefecten kunnen beginnen in de grondstof, mixer, feeder, schroef en vat, mal, kalibrator, koelsectie of afvoer. De locatie van een defect op de doorsnede en de verandering ervan in de loop van de tijd geven nuttige aanwijzingen. Registreer ze voordat u de temperatuur, snelheid en gereedschappen samen wijzigt.
| Waargenomen defect | Schimmelcontroles | Andere lijncontroles | Inkoop les |
|---|---|---|---|
| Profieldraaiingen in één herhaalbare richting | Stromingsbalans, wandcompensatie, matrijsuitlijning en afvoerconditie | Kalibratorpositie, koelbalans en uitlijning van de afstand | Draai een gemeten acceptatie-item na volledige koeling |
| Eén wand of ribbe is dun | Lokale verstopping, insteekpositie, afzetting, slijtage of beschadigd stromingsoppervlak | Formuleconsistentie, vocht, schermconditie en uitvoerstabiliteit | Markeer elke kritische muur en rib op de tekening |
| Interne webpauzes | Webfeedpad, knooppuntontwerp en exit-ondersteuning | Vocht, vervuiling, smeltvoorbereiding, snelheid en niet-ondersteunde afstand | Neem een doorsnede-snede-inspectie op in de uitvoeringstest |
| Ruw of gescheurd oppervlak | Matrijsafwerking, afzetting, temperatuur en lokale stroming | Formule, smeermiddelbalans, vocht, dispersie en lijnsnelheid | Keur een fysiek oppervlaktemonster goed onder een benoemde formule |
| Bubbels of gaatjes | Overvalzones en plaatselijke oververhitting | Hout bevochtigen, drogen, voeden, ontluchten en vluchtige stoffen verwijderen | Leg de vochtvoorbereiding en ontluchtingsprestaties vast in het testplan |
| Bruine of zwarte vlekken | Dode zones, afzettingen, te hoge lokale temperaturen en schoonmaakschade | Vatenafzettingen, thermische geschiedenis, stilleggingspraktijken en verontreinigd voer | Vraag om een gedocumenteerde opstart-, uitschakel- en reinigingsprocedure |
| Afmetingen verschuiven tijdens een run | Thermische beweging, losse afstelling, slijtage en toestand van het koelkanaal | Vermogen, temperatuur, druk, vacuüm, water en afvoersnelheid | Gebruik getimede bemonstering tijdens een stabiele run, niet één vroege bemonstering |
| Hoge druk en lage output | Beperkte doorstroming, geblokkeerd pad, ongeschikte overgang of lage matrijstemperatuur | Zeefblokkering, versleten schroef, voedingsbeperking en materiaalviscositeit | Definieer de druklocatie en een bruikbaar werkvenster |
Praktische diagnostische methode:markeer boven, onder, links en rechts op het extrudaat en het eindprofiel. Registreer dezelfde oriëntatie via de kalibrator. Als het defect na een lijnonderdeel roteert of verandert, heeft het onderzoek een beter uitgangspunt dan een algemene instructie om de mal aan te passen.
Onze fabrieksweergave:we zijn voorzichtig als een defect alleen wordt beschreven als 'het oppervlak is slecht'. We vragen waar het verschijnt, of het continu is, wanneer het begint na het opstarten, welk formulelot draait en wat er met de druk gebeurt. Een foto van dichtbij met oriëntatie en een behouden gedeelte bespaart vaak meer tijd dan een lang bericht.

WPC-extrusiematrijs RFQ-checklist
Een volledige offerteaanvraag maakt offertes vergelijkbaar en geeft het engineeringteam een duidelijke referentieconditie. Gebruik één revisienummer voor de producttekening, formule, lijnindeling en acceptatiedocument.
- Identificeer het eindproduct.Staat vlonderplanken, hekwerk, deurkozijn, plafond, paneel, sierlijst of een ander profiel. Leg de toepassing uit en welke oppervlakken zichtbaar of functioneel zijn.
- Bevestig de gecontroleerde doorsnede.Vermeld afmetingen, wanden, ribben, holtes, stralen, nulpunten, toleranties, rechtheid, draaiing en doelmassa per lengte.
- Geef de volledige formule op.Vermeld polymeerkwaliteit, houtsoort en -gehalte, minerale vulstof, smeermiddel, koppelmiddel, stabilisator, pigment, gerecycled materiaal en eventueel schuim- of deklaagsysteem.
- Beschrijf de materiaalvoorbereiding.Geef informatie over drogen, mengen, compounderen, pelletiseren, opslag, bulkdichtheid en vochtbeheersing.
- Definieer de extrusieroute.Vermeld enkele schroef, parallelle twin, conische twin of tandem; schroefdiameter; uitvoer; lijnsnelheid; filtratie; normale druk; en temperatuurvenster.
- Beheers de mechanische interface.Bevestig de flens, register, boutcirkel, smeltinlaat, afdichtingsvlak, middenhoogte, ondersteuning, hijs- en ruimteomhulsel.
- Maak een lijst van elektrische en nutsgegevens.Geef spanning, frequentie, verwarmingsregeling, thermokoppeltype, kabelstandaard, koelwatertemperatuur, debiet, druk en kwaliteit op.
- Toon de stroomafwaartse lay-out.Inclusief kalibratorsecties, vacuüm- of wateraansluitingen, koeltanks, steuntafels, afvoer, embossingeenheid, snijder en beschikbare aanpassingen.
- Oppervlaktewerk definiëren.Geef aan of het product de lijn glad, reliëf, geschuurd of geborsteld verlaat en hoeveel materiaal het secundaire proces verwijdert.
- Vermeld elk geleverd onderdeel.Afzonderlijke adapter, matrijslichaam, inzetstukken, kalibrators, koelplaten, verwarmers, sensoren, afdichtingen, bevestigingsmiddelen, standaards, gereedschappen en reserveonderdelen.
- Vraag het technisch dossier aan.Inclusief tekeningen, stuklijst, materiaal- en behandelingsgegevens, inspectierapport, elektrische lijst, koelschema, handleiding en lijst met reserveonderdelen.
- Schrijf de acceptatietest.Noem de formule, het profiel, de output, de snelheid, de runduur, de procesregistraties, de bemonsteringsfrequentie, de maatlimieten, de tests op het oppervlak en het eindproduct.
Vervangingswaarschuwing:gebruik een versleten mal niet als de enige definitie van de nieuwe set. Combineer originele tekeningen, machine-interface metingen, een goed behouden profiel en de reden voor vervanging. Het kopiëren van versleten stromingskenmerken kan het oude defect reproduceren.
Voor een PVC- of WPC-plaatlijn, bekijk deConisch dubbelschroefsvat van PVC-plaatmet het gereedschapspakket. Voor taken met een hoge output of samengestelde taken vergelijkt u demeedraaiende parallelle cilinder met dubbele schroefen hoe brederparallel dubbelschroefsbereik. Deze links ondersteunen de selectie van apparatuur; de uiteindelijke keuze hangt nog steeds af van de formule en het procestraject.
Accepteer de mal met een gecontroleerde productierun
Begin met de componentinspectie en bewijs vervolgens het vormresultaat op de lijn. De overeengekomen WPC-formule is van belang omdat een ander polymeer, houtgehalte, vochtconditie of smeermiddelsysteem de druk, het oppervlak en het maatherstel kan veranderen.
| Acceptatiefase | Wat te verifiëren | Record om te bewaren |
|---|---|---|
| Documentbeoordeling | Revisies van tekeningen, componentenlijst, materiaal- en behandelingsomvang, verwarmingen, sensoren, koelcircuits, reserveonderdelen en handleidingen | Ondertekend documentregister |
| Bankinspectie | Kritische interfaces, registers, openingen, inzetstukken, afdichtingsvlakken, bevestigingsmiddelen, stromingsoppervlakken en montage-oriëntatie | Dimensionaal en visueel rapport gekoppeld aan onderdeelnummers |
| Installatie | Middenhoogte, flenspassing, ondersteuning, hijstoegang, bedrading van de verwarming, sensoren, wateraansluitingen en uitlijning met kalibrators | Installatiechecklist en foto's |
| Opwarmen | Zone-identificatie, controllerreactie, sensormeting, stroomverbruik, lekkage en toestand van het koelkanaal | Zonekaart en gestabiliseerde metingen |
| Productierun | Goedgekeurde formule, voervoorbereiding, output, lijnsnelheid, temperaturen, druk, motorbelasting, koeling en transportomstandigheden | Tijdgebaseerd procesblad en bewaarde grondstofmonster |
| Profielinspectie | Buitenmaten, wand- en ribdelen, rechtheid, torsie, oppervlak, kleur, massa per lengte en pasvorm met bijpassende onderdelen | Metingen gekoppeld aan snijpositie en productietijd |
| Verandering en herstel | Overeengekomen aanpassing, normale stop en herstart, of één maat- of kleurverandering als het om de dagelijkse productie gaat | Aftekening door operator en lijst met resterende acties |
Het eindproduct kan tests vereisen die veel verder gaan dan de profielafmetingen.ASTM D7031is een gids voor het evalueren van de mechanische en fysieke eigenschappen van WPC-producten, en stelt dat gebruikers de tests moeten selecteren die geschikt zijn voor de toepassing.ASTM D7032-21omvat prestatiebeoordelingen voor terrasplanken van WPC en kunststofhout, traptreden, beschermplaten en leuningen.
Voor natuurvezelversterkte composiet terrasplanken,ISO16616:2015biedt testmethoden, terwijlISO19821:2017adressen span rating. Bevestig de toepasselijke editie, nationale code en productomvang voordat u het contract schrijft. De mal voldoet niet aan de eisen van het eindproduct.
Onze fabrieksweergave:de beste overdracht is een stabiel procesvenster en een reeks traceerbare monsters. We willen weten welke formule werkte, hoe snel de lijn bewoog, waar de druk zich vestigde, hoe de koeling werd ingesteld en wanneer elk monster werd gesneden. Eén mooi bord dat op een tafel wordt geplaatst, verklaart niet of de regel deze kan herhalen.

Veelgestelde vragen
Welke informatie is vereist om een WPC-extrusiematrijs te citeren?
Stuur de definitieve profieltekening met toleranties, de volledige WPC-formule, materiaalvoorbereidingsmethode, extruder- en adapterdetails, beoogde output en lijnsnelheid, koeling en afvoerlay-out, oppervlaktevereisten, omschakelingsplan, beschikbare voorzieningen en een meetbare acceptatietest. Een fysiek productmonster is nuttig, maar mag de gecontroleerde tekening niet vervangen.
Kan één WPC-mal PE-, PP- en PVC-gebaseerde houtcomposieten verwerken?
Dezelfde afgewerkte vorm maakt de materialen niet uitwisselbaar. WPC-formuleringen op PE-, PP- en PVC-basis kunnen verschillen wat betreft stroming, temperatuurbereik, smering, drawdown en koelreactie. We beoordelen de exacte formule en verwerkingsroute voordat we beslissen of één gereedschapslichaam en afzonderlijke wisselplaten praktisch zijn of dat speciaal gereedschap veiliger is.
Bevat een WPC-extrusiematrijs de kalibrator?
De geciteerde reikwijdte moet het zeggen. De extrusiematrijs vormt de hotmelt, terwijl de kalibrator, de koelsecties en de afvoer het profiel vasthouden en stabiliseren terwijl het afkoelt. Vraag om een gereedschapslijst met regelitems die de matrijs, adapters, kalibrators, koelplaten, afdichtingen, verwarmingselementen, sensoren en wisselonderdelen identificeert.
Waarom draait of buigt het WPC-profiel na de mal?
Draaien of buigen kan het gevolg zijn van ongelijkmatige matrijsstroom, ongebalanceerde wand- of websecties, ongelijke koeling, uitlijning van de kalibrator, onstabiele output, niet-uniforme temperatuur of een verkeerd uitgelijnde afvoer. Meet de richting en timing van de vervorming voordat u verschillende variabelen aanpast. Het volledige vorm- en koelsysteem moet worden gecontroleerd.
Welk materiaal gebruikt Nanhaiya voor WPC-mallen?
Nanhaiya's WPC-vormpagina vermeldt staal en beschrijft hoogwaardig gelegeerd staal met geharde en gepolijste oppervlakken. Elke mal is CNC-gefreesd en warmtebehandeld, met optionele koelkanalen. De goedgekeurde offerte moet de exacte kwaliteit, de behandelingsomvang, de vloeioppervlakafwerking en de inspectiegegevens voor het project vermelden.
Hoe moet een hol WPC-terrasprofiel worden gespecificeerd?
Geef de volledige doorsnede op met buitenafmetingen, wand- en ribdiktes, holtegeometrie, radii, kritische toleranties, zichtbare vlakken, embossing- of schuurtoeslag, doelmassa per lengte en de testnorm van het eindproduct. Markeer welke afmetingen functioneel zijn, zodat de gereedschapmaker weet waar aanpassing het belangrijkst is.
Kan de mal de naleving van de WPC-terrasplankenstandaard garanderen?
Nee. De mal controleert de profielvorming, maar de prestaties van het eindproduct zijn ook afhankelijk van de formule, de samenstelling, de vochtregulering, de extrusieomstandigheden, de koeling en het productiekwaliteitssysteem. De fabrikant moet de afgewerkte terrasplanken testen volgens de toepasselijke eisen, zoals de geselecteerde ASTM-, ISO- of nationale norm.
Hoe moet een WPC-extrusiematrijs worden geaccepteerd?
Inspecteer eerst de goedgekeurde tekeningen, materialen, behandeling, interfaces, verwarmers, sensoren, stromingsoppervlakken en wisselonderdelen. Voer vervolgens de overeengekomen productieformule uit met een bepaald profiel, output en lijnsnelheid. Registreer de procesomstandigheden en meet de afmetingen van het gekoelde profiel, de wand- en ribsecties, rechtheid, torsie, oppervlak, massa per lengte en eventuele tests vereist door de productspecificatie.
Technische inhoud samengesteld op basis van Nanhaiya's huidige WPC-mal-, schroefcilinder-, apparatuur- en servicepagina's. Externe technische ondersteuning is beperkt tot officiële USDA-, ASTM- en ISO-bronnen. De uiteindelijke gereedschapsafmetingen, materialen, behandeling, lijnomvang en acceptatiecriteria worden gecontroleerd door de goedgekeurde projectdocumenten.