Conische en parallelle dubbelschroefsextruders: wat vergelijken we?
Wat is een conische dubbelschroefsextruder?
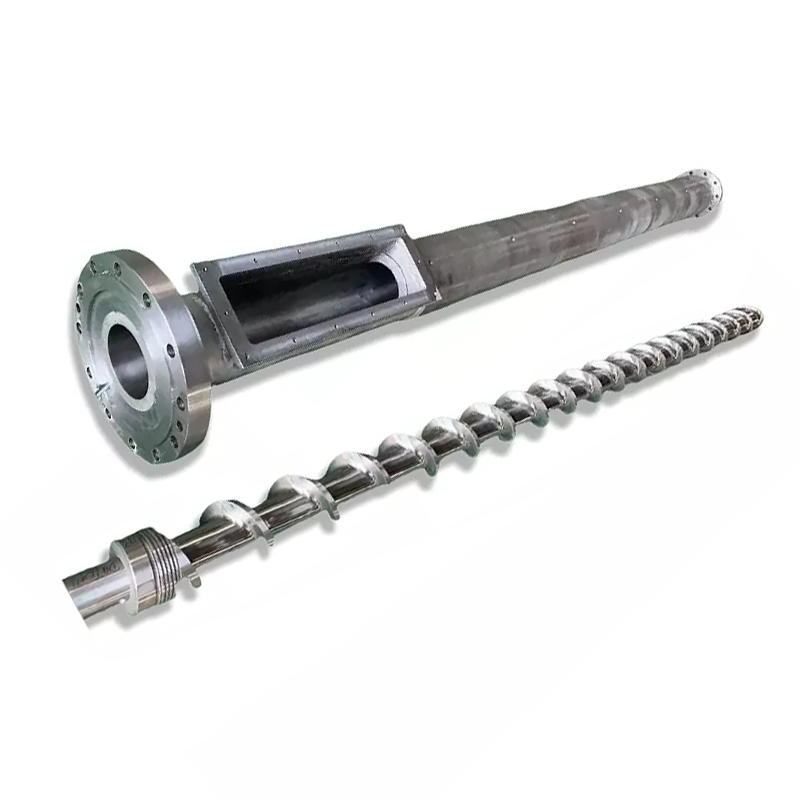
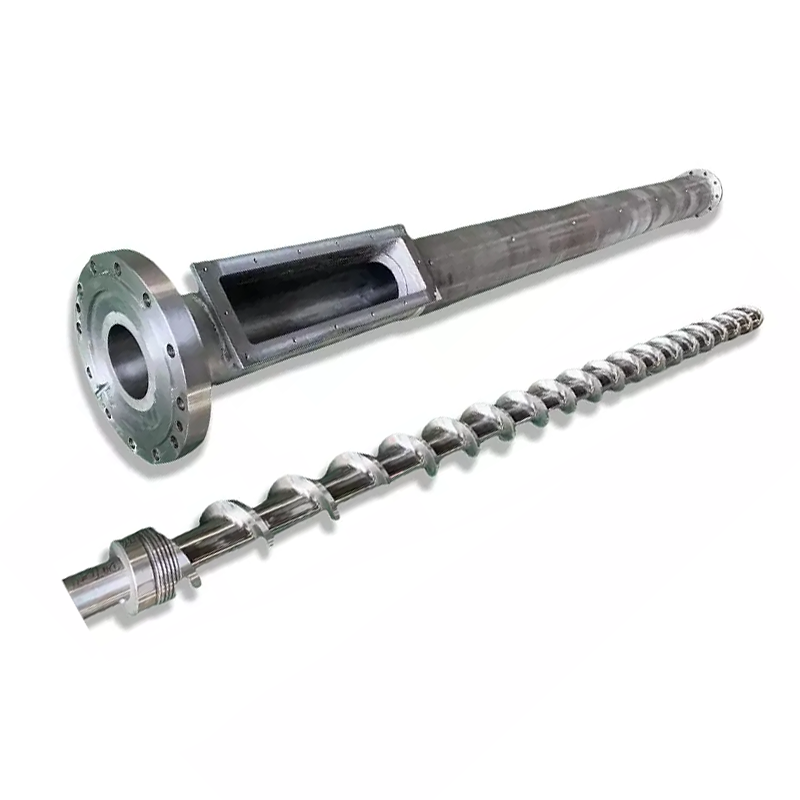
Een conische dubbelschroefsextruder heeft schroeven waarvan de buitendiameter verandert langs de verwerkingslengte. In de hier besproken conventionele PVC-opstelling is het invoeruiteinde groter en het afvoeruiteinde kleiner. Een beschrijving als "conische schroefextruder" laat nog steeds de rotatierichting, de in elkaar grijpende opstelling en de toepassing bevestigen.
Wat is een parallelle dubbelschroefsextruder?
Een parallelle dubbelschroefsextruder heeft parallelle schroefassen en een constante nominale buitendiameter langs het verwerkingsgedeelte. De kanaalgeometrie kan nog steeds veranderen. Het woord "parallel" zegt niet of de schroeven samen of in tegengestelde richting draaien, of dat de machine bedoeld is voor compounding of directe productextrusie.
Nastaj en Wilczyński maken in hun onderzoek onderscheid tussen co-roterende en tegenroterende dubbelschroefsextrusieOnderzoek uit 2024 naar opschaling van tegendraaiende extrusie. Hun discussie identificeert de verwerking van PVC-poeder als een belangrijke tegengestelde toepassing. Dat procesonderscheid is het startpunt voor een betekenisvolle vergelijking.
Houd de inkooptaak consistent
Voor droge PVC-extrusie vergelijkt u de relevante conische en parallelle configuraties onder dezelfde productvereisten. Breng een aanspraak op meedraaiende compounding op hoge snelheid niet over op een tegengesteld draaiende pijpmachine, simpelweg omdat beide evenwijdige schroeven hebben. Als uw taak samengestelde productie is, gebruik dan onze bredereselectiegids voor materiaal en extrusiesystemenom eerst het proces vast te stellen.
Voor een nieuwe lijn moet de machineleverancier de gehele bedieningsconfiguratie definiëren. Voor vervangende onderdelen beginnen we met de geïnstalleerde machine en de bijbehorende tekeningen. Een citaat van een schroef en een vat kan op zichzelf niet uitwijzen of een andere machinearchitectuur geschikt is.
Hoe geometrie, hartafstand en modelgroottes verschillen
Het nuttige geometrische onderscheid is waar het materiaal ruimte heeft en waar het geheel moet passen. Bij de conventionele conische opstelling variëren de diameter en de scheiding van de schroefassen over de verwerkingslengte. Bij een parallelle opstelling blijven de assen evenwijdig. Geen van beide beschrijvingen specificeert de kanaaldiepte, lokale compressie, werkspeling of de volledige drukbelasting.
Een diameterpaar is geen capaciteitsclassificatie
Onsconisch dubbelschroefs vatbereikgeeft paren weer, waaronder Φ65/Φ132 en Φ80/Φ156. Controleer vóór het bestellen welke uiteinden de tekening identificeert en de bijbehorende verwerkingsduur. Lees het tweede getal niet als een buisdiameter of een lengte-diameterverhouding. L/D is dimensieloos; een diameter heeft een lengte-eenheid.
DePVC-buis met parallelle schroefcilinderpaginalijsten Φ45 tot Φ150 mm en L/D 32 tot 38, met maatwerk. Dit zijn de gepubliceerde opties van dat product. Ze bieden geen gelijkwaardige conische maat of een universeel uitgangsbereik.
Voeg de aandrijf- en ondersteuningsregeling toe
Naast de tekening van de verwerkingseenheid vragen wij ook de uitgangsindeling van de versnellingsbak, de aansluitgegevens en het toegestane bedrijfsbereik op. Lagerruimte of een grotere diameter van het invoereinde zijn geen vervanging voor een geverifieerde koppel-, snelheids- en stuwkrachtspecificatie. Vergelijk volledige voorstellen in plaats van de mechanische capaciteit uit een foto af te leiden.


Conische versus parallelle dubbelschroefsextruder: een vergelijkbare vergelijking
Beide configuraties verdienen evaluatie wanneer ze voor dezelfde PVC-taak worden voorgesteld. Hun potentiële voordelen worden pas nuttig nadat de leverancier het daadwerkelijke schroefprofiel, de voedingsopstelling, de aandrijving en de bedrijfsomstandigheden heeft geïdentificeerd. We zouden de volgende tabel gebruiken om voorstellen te vergelijken, in plaats van voor elke rij een universele winnaar toe te kennen.
| Beslissing | Conische configuratie | Parallelle configuratie | Bewijs op te vragen |
|---|---|---|---|
| Materiaalinname | Controleer de geometrie van het invoereinde en de bruikbare opname met het beoogde poedermengsel. | Controleer de voeropening, het kanaalprofiel en het voersysteem voor hetzelfde mengsel. | Voervorm, bulkdichtheid en stabiel voersnelheidsrecord. |
| Fusie en thermische geschiedenis | Evalueer de veranderende geometrie met snelheids-, vul- en temperatuurregeling. | Evalueer de geselecteerde verwerkingslengte en lokale kanaalgeometrie. | Gedefinieerd materiaal, procesvenster en eindproductresultaten. |
| Ontluchten | Bevestig de ventilatiepositie en de daar benodigde procesomstandigheden. | Bevestig de ontluchtingspositie en de stroomafwaartse drukopbouwplicht. | Proefobservaties en overeengekomen ventilatiesysteemvoorwaarden. |
| Druk en aandrijfbelasting | Gebruik de werkelijke schijf- en verwerkingseenheidlimieten. | Gebruik de werkelijke schijf- en verwerkingseenheidlimieten. | Door de leverancier goedgekeurd bedrijfsbereik en matrijzenbelasting. |
| Uitgangsbereik | Bevestig geaccepteerde output bij de vereiste productformaten. | Bevestig geaccepteerde output met dezelfde kwaliteitslimieten. | Stabiele minimale en maximale productiepunten. |
| Energie | Meet het kandidaat-werkpunt. | Meet het kandidaat-werkpunt. | kWh per geaccepteerde kg, met een aangegeven grens en tijdsperiode. |
| Slijtage en vervanging | Inspecteer de bijpassende onderdelen en de toegestane afstelomstandigheden. | Inspecteer beide schroeven en beide cilinderboringen. | Gepositioneerde slijtagekaart en vervangingsbereik. |
| Investering | Inclusief installatie, hulpmiddelen en het benodigde productiebereik. | Neem dezelfde projectscope op. | Gespecificeerde offertes met gelijkwaardige uitsluitingen en acceptatievoorwaarden. |
In de samenvatting van zijnvergelijking van parallelle en conische extrusie, S. Seifert beoordeelt configuratie, verblijftijd en afschuiving bij PVC-eindgebruik. Dat ondersteunt een processpecifieke vergelijking; het biedt geen universele leidingmaatafsluiting of een energiebesparingspercentage voor een nieuwe aankoop.
Hoe uw PVC-formulering de beslissing verandert
Begin de specificatie met wat de machine binnenkomt en wat de matrijs moet verlaten. "Rigide PVC" is te breed om twee voorstellen met elkaar te vergelijken. We vragen naar de harskwaliteit, het type vulstof en de belasting, het stabilisator- en smeersysteem, de gerecyclede inhoud, de voedingsvorm en de bereidingsmethode. Leg de receptherziening vast, zodat de proefversie en de offerte hetzelfde materiaal beschrijven.
Houd compositie-eenheden expliciet
Een lading in phr betekent delen per honderd delen hars, niet het gewichtspercentage van de hele verbinding. Als een eenvoudig samenstellingsvoorbeeld: 100 massadelen hars plus 50 delen vulmiddel, zonder andere ingrediënten, bevat 50 ÷ 150 = 33,3% vulmiddel op basis van de totale massa. Door andere ingrediënten toe te voegen, verandert dat percentage. Deze rekenkunde levert voor geen van beide machines een veilige belading op.
Vraag hoe de voerconsistentie wordt beoordeeld. Een verandering in bulkdichtheid of voerbereiding moet worden vastgelegd in plaats van verborgen te blijven achter een ongewijzigde polymeernaam. Als een leverancier een andere geometrie aanbeveelt, vraag dan om een uitleg die verband houdt met de geïdentificeerde materiaalconditie en productietaak.
Definieer een nuttig smelt- en ontluchtingsvenster
Nastaj en Wilczyński'stegengesteld draaiende extrusiestudiebehandelt temperatuur, smeltontwikkeling en doorvoer als gekoppelde schaaldoelstellingen. Ook worden lekstromen in in elkaar grijpende systemen beschreven. We zouden daarom niet het volledige proces afleiden uit een leeg kanaalvolume, of de schroefsnelheid specificeren zonder rekening te houden met de materiaalontwikkeling langs de eenheid.
Spreek af welke druk- en materiaaltemperatuurmetingen zullen worden gedaan, waar ze zullen worden genomen en hoe productmonsters aan die metingen zullen worden gekoppeld. Instelpunten van het vat alleen bieden dat record niet. Een handig bedieningsvenster identificeert de omstandigheden waarin het vereiste product passeert, en niet alleen waar de machine blijft draaien.
Gebruik producttests binnen hun werkelijke reikwijdte
ASTM D2152-23richt zich op de geschiktheid van smelten in stijve PVC-buizen en gegoten fittingen door onderdompeling in aceton. De gepubliceerde beperkingen zeggen dat het thermische degradatie niet kan onderscheiden van adequate fusie en dat het geen vervanging is voor andere fysische of chemische tests. Het is geen algemeen productkwaliteitscertificaat. Eventuele toepasselijke oplosmiddeltests moeten worden uitgevoerd door gekwalificeerd personeel en de vereiste veiligheidscontroles.
Voor een relevant PVC-U-drukleidingproject met massieve wand,ISO 1452-2:2009specificeert leidingkarakteristieken en bijbehorende testparameters. De schroefgeometrie wordt niet geselecteerd. Zorg ervoor dat u overeenstemming bereikt over de toepasselijke productstandaard, editie en marktvereisten voordat u beslist wat geaccepteerde output is.
Grootte van de extruder rond de verkoopbare output
Het productiedoel moet uit het productschema komen. Wij vragen om het benodigde vermogensbereik en niet alleen om de grootste buis of het hoogste catalogusnummer. Een lijn die aan één punt met een hoge output voldoet, heeft mogelijk nog steeds een afzonderlijke beoordeling nodig voor kleinere producten, een langzamere werking of een andere formulering.
Vertaal lijnsnelheid naar massastroom
Voor een continu product vermenigvuldigt u de werkelijke massa per meter met de lijnsnelheid en converteert u minuten naar uren. Gebruik het opgegeven productgewicht of een geverifieerde meting. Ga bij het berekenen van een reële inkoopbehoefte niet uit van een generieke dichtheid of wanddikte.
Vereiste productstroom (kg/u) = massa per meter (kg/m) × lijnsnelheid (m/min) × 60
Voor een voorbeeldleiding met een gewicht van 2,0 kg/m bij 3,0 m/min is de doelstelling 360 kg/u. Bij 4,0 m/min heeft hetzelfde product 480 kg/u nodig. Dit zijn veronderstelde inputs voor de planning, en niet de resultaten van het Nanhaiya-onderzoek. Geen van beide berekeningen vertelt ons of een bepaalde conische of parallelle machine aan de kwaliteitseis zal voldoen.
Controleer de rest van de lijn
Controleer het mengen en de voervoorbereiding stroomopwaarts, en vervolgens de kalibratie, koeling, afvoer en het snijden stroomafwaarts. Vraag de verantwoordelijke leveranciers van apparatuur om de voorgestelde productiepunten te bevestigen. Als een bestaande koelsectie alleen de huidige productsnelheid ondersteunt, betekent het goedkeuren van meer extruderoutput geen hogere lijnsnelheid.
Drukplicht hoort ook in de vergelijking. Het veranderen van het product of de matrijs kan de taak van de machine veranderen, zelfs als de gewenste kg/u hetzelfde blijft. Leg bij elk productiepunt de gereedschaps- en meetlocaties vast, zodat de capaciteitsclaim interpreteerbaar blijft.
Vergelijk een productiebereik
We maken een shortlist van de configuratie die het vereiste bereik met een acceptabel product kan aantonen en vergelijken vervolgens de kosten ervan. Voeg geen willekeurig veiligheidspercentage toe en noem de geselecteerde machine. Eventuele reservecapaciteit moet overeenkomen met een gedefinieerd toekomstig product, plicht of operationele vereiste die de leverancier heeft beoordeeld.
Vergelijk energie, slijtage en totale bedrijfskosten
Het motorvermogen is een capaciteitsspecificatie, geen gemeten energierekening. Voor een nuttige vergelijking van het energieverbruik van dubbelschroefsextruders definieert u wat de meter omvat: aandrijving en verwarming, de volledige extruder of de hele lijn. Laat die grens ongewijzigd en geef aan of opstart- en afgekeurde productie meetellen.
Verdeel energie door geaccepteerd product
Specifieke energie (kWh/kg geaccepteerd) = gemeten energie tijdens het interval ÷ geaccepteerde productmassa tijdens datzelfde interval
Het volgende voorbeeld van één uur is hypothetisch. Beide kandidaten hanteren dezelfde productacceptatiecriteria en energiemetergrens. Het laat zien waarom de bruto doorvoer en de geaccepteerde output-efficiëntie tot verschillende conclusies kunnen leiden.
| Voorbeeld van een uurplanning | Kandidaat A | Kandidaat B |
|---|---|---|
| Energie binnen de aangegeven grens | 100 kWh | 120 kWh |
| Bruto productmassa | 500 kg | 600 kg |
| Geaccepteerde productmassa | 480 kg | 540 kg |
| Energie per bruto kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Energie per geaccepteerde kg | 0,208 kWh/kg | 0,222 kWh/kg |
B levert in de tussentijd meer geaccepteerd materiaal af; A verbruikt minder energie per geaccepteerde kilogram. Dat is een koopafweging, geen bewijs dat een van beide geometrieën wint. Vermeld de gevraagde productiesnelheid en herhaal de vergelijking op de voor het productieschema relevante bedrijfspunten.
Slijtagebescherming apart specificeren
OnsConische productpagina van PVC-plaatgeeft een overzicht van de behandelingsopties voor 38CrMoAlA en nitreren of bimetaal. Deze keuzes zorgen niet voor een levensduurvermenigvuldiger. We zouden de werkoppervlakken, het materiaalsysteem en de inspectie-eisen specificeren op basis van de daadwerkelijke formulering en slijtagelocatie, in plaats van alleen op een legeringslabel te selecteren.
Neem afgekeurd materiaal, omsteltijd, gepland onderhoud en vervangingsomvang mee in de kostenvergelijking. Gebruik feitelijke operationele gegevens of duidelijk geïdentificeerde schattingen voor deze input. Een lagere aanschafprijs geeft geen antwoord op de vraag of de voorgestelde montage voldoet aan het productieaanbod of past bij de geïnstalleerde apparatuur.
Hoe u een dubbelschroefsextruder kiest voor uw PVC-toepassing
Onze aanbeveling is om beide geometrieën op de shortlist te behouden als geen van beide nog is uitgesloten door proces- of mechanisch bewijs. Verwijder vervolgens ongeschikte configuraties met behulp van de daadwerkelijke applicatie. 'Pijp', 'profiel' en 'plaat' identificeren productfamilies, niet de volledige extrusiespecificaties.
Extrusie van PVC-buizen
Wij publiceren zowel aConische schroefcilinder van PVC-buisen eenPVC-buis met parallelle schroefcilinder. Dat is een reden om configuraties te vergelijken, niet een belofte dat elke maat bij elke pijp past. Begin met de productafmetingen, formulering, drukbelasting en vereiste stabiele outputpunten.
Op de conische buispagina staan applicatiebanden van 16 t/m 63 mm, 50 t/m 110 mm en 90 t/m 160 mm. Deze cijfers beschrijven de genoemde pijptoepassingen. Het zijn geen schroefdiameters en vormen geen universele maximale buismaat voor conische machines.
Profielen en planken
Vermeld bij een profiel de doorsnedetekening, het gewicht per meter, de kalibratieregeling en de maatacceptatievereisten. Bepaal voor een plaat of deze massief of geschuimd is en definieer de geaccepteerde dikte, dichtheid waar relevant, oppervlakte- en maatvereisten. Een verandering in de productconstructie verdient een nieuwe procesherziening.
OnsSpecificatiegids voor PVC-schuimplaatschroevenbehandelt de vervangingsopdracht in meer detail. We zouden die toepassingsspecifieke beoordeling gescheiden houden van een algemene geometrievergelijking. Op PVC gebaseerde houtcomposieten hebben ook een eigen formuleringsbeoordeling nodig; breng geen conclusie over van een PE- of PP-gebaseerd composiet alleen omdat beide producten WPC worden genoemd.
Wanneer moet u de keuze heropenen?
Bekijk de specificatie opnieuw als het recept, de voervorm, het kwaliteitsdoel of het productschema verandert. Bij een ongewijzigd bestaand proces moet een correct afgestemde vervanging worden geëvalueerd voordat een machineconversie wordt voorgesteld. Voor een uitgebreide productietaak kunt u de machineleverancier vragen om de volledige lijn te beoordelen in plaats van de verandering alleen op basis van de schroefgeometrie te beloven.
Als een bestaande conische lijn al de vereiste kwaliteit en prestatiebereik dekt, beoordelen we eerst een passende conische vervanging en verkopen we een parallelle conversie niet als een automatische upgrade. Dezelfde redenering geldt voor een bevredigende parallelle lijn. Voor een nieuwe productietaak selecteert u de configuratie waarvan de toepassing is aangetoond; een hogere aanschafprijs of een grotere nominale diameter is niet die demonstratie.
Kunt u de bestaande schroef en cilinder vervangen of ombouwen?
Een conische cilinder met dubbele schroef en een parallelle cilinder met dubbele schroef zijn geen uitwisselbare samenstellingen. Voordat u de conversie bespreekt, dient u een volledige machinebeoordeling te verkrijgen. De uitvoeropstelling van de versnellingsbak, de asaansluitingen, de montage van het vat en de lay-out van de verwerkingseenheid horen bij deze recensie, samen met de toevoer-, ontluchtings-, verwarmings- en koelingsinterfaces.
Voordat ik een andere schroefgeometrie aanbeveel
Wanneer ik een PVC-extrusieprobleem bespreek, is mijn eerste vraag of we het oorspronkelijke proces herstellen of de machine vragen een ander werk te doen. Het vervangen van versleten onderdelen en het vergroten van de productiecapaciteit vereisen ander bewijsmateriaal. Ik zou niet aanraden om te schakelen tussen conische en parallelle schroeven, simpelweg omdat de lijn instabiel is geworden.
Als de output fluctueert, begin ik met het opvragen van de formuleringsherziening, de voederomstandigheden, de bedrijfsgegevens en de inspectieresultaten van het eindproduct. Ik wil dat de druk, temperatuur, schroefsnelheid en geaccepteerde output over dezelfde periode worden geregistreerd. Het vergelijken van de piekproductie van gisteren met het gemiddelde van vandaag zegt me weinig of het materiaal of het product is veranderd.
Vervolgens bekijk ik de mechanische configuratie. Het tekeningenpakket moet de rotatierichting, de schroefgeometrie, de hartafstand, de aandrijfverbindingen en de cilinderinterfaces identificeren. Voor een vervangende montage heb ik ook metingen nodig die zijn gekoppeld aan genoemde posities op beide schroeven en beide cilinderboringen. Een modelnummer is een startreferentie, geen toestemming tot productie.
Vervolgens scheid ik de mogelijke acties. Bij een voedingsprobleem is een voedingsonderzoek nodig. Bij vermoedelijke slijtage is een bijbehorend inspectierapport nodig. Een gewijzigde formulering vergt een procesherziening. Als de beoogde output is toegenomen, moeten de koel-, afvoer- en snijapparatuur ter discussie komen voordat ik een grotere verwerkingseenheid aanbeveel.
Voordat een bestelling wordt uitgevoerd, zou ik twee acceptatiefasen overeenkomen: mechanische pasvorm en productieprestaties. De eerste controleert of de assemblage bij de machine past; de tweede controleert of het overeengekomen materiaal onder gedefinieerde omstandigheden een acceptabel product oplevert. Door deze beslissingen gescheiden te houden, krijgt de koper een duidelijker route van het oorspronkelijke probleem naar een verdedigbare vervangingsspecificatie.
Beschouw afstelling niet als een universele slijtagereparatie
Elke axiale aanpassing moet voldoen aan de toegestane procedure en limieten van de machinefabrikant. Verplaats een conische set niet alleen totdat de uitvoer zich lijkt te herstellen. Voor inspectie en het verwijderen van schroeven dient u de goedgekeurde isolatie-, koel- en hefprocedures van de fabriek te gebruiken met gekwalificeerd personeel. Onsparallelle dubbele schroefspeling en slijtagegeleiderlegt uit hoe u een gekoppeld meetrecord kunt organiseren.
Wat moet u opsturen voor een offerteaanvraag en productieproef?
Waarom ik een vervanging alleen op basis van catalogusnummers niet zou goedkeuren
Wanneer ik Nanhaiya's gepubliceerde conische en parallelle schroefcilinderopties vergelijk, scheid ik eerst de specificatieformaten. Het conische bereik omvat diameterparen zoals Φ65/Φ132 en Φ80/Φ156. Deze catalogusitems identificeren kandidaat-configuraties; ze zorgen niet voor een gelijkwaardige output of uitwisselbaarheid met een ander samenstel.Nanhaiya conische specificaties
De pagina met parallelle schroefcilinders voor PVC-buizen publiceert een diameterbereik van Φ45 tot Φ150 mm en een L/D-verhouding van 32 tot 38, waarbij maatwerk mogelijk is. Deze cijfers beschrijven dat productaanbod, en niet elke parallelle dubbelschroefsextruder.Nanhaiya PVC-buis parallelle specificaties
Een parallelle configuratie van 65 mm kan daarom niet worden behandeld als vervanging voor een 65/132 conisch samenstel, omdat beide beschrijvingen "65" bevatten. Ook zou ik de tweede conische diameter niet interpreteren als een L/D-verhouding of een afgewerkte pijpdiameter.
Mijn conclusie uit dit specificatieoverzicht is dat de catalogus kan helpen bij het op een shortlist zetten van producten, maar een conversie niet kan goedkeuren. Voordat ik een assemblage aanbeveel, heb ik de machineconfiguratie, interfacetekeningen, formulering en productiedoel nodig. Ik zou dan de dimensionale compatibiliteit scheiden van de procesprestaties die nog moeten worden geverifieerd.
Dat geeft de koper een concreet resultaat uit de vergelijking: een gedefinieerde tekeningbeoordeling en proefomvang, in plaats van een niet-ondersteunde belofte dat het veranderen van de schroefgeometrie de output zal verhogen of het energieverbruik zal verminderen.
Opstellen en valideren van een vergelijkbare specificatie
-
Definieer het product en de formulering
Identificeer de producttekening, receptrevisie, voervorm en toepasselijke kwaliteitseisen. Registreer de vullading met de eenheden en vermeld het beoogde productassortiment.
-
Bevestig de lijnbeperkingen
Vermeld de vereiste geaccepteerde outputpunten en identificeer de toevoer-, aandrijf-, gereedschaps-, koeling-, afvoer- en snijomstandigheden die deze moeten ondersteunen.
-
Controleer de machine en tekeningen
Lever de machine-identiteit, rotatie-indeling, schroef- en cilindertekeningen, aandrijfverbindingen, montage-interfaces en gepositioneerde slijtagemetingen voor vervangende onderdelen.
-
Definieer elke kandidaatconfiguratie
Vraag de leverancier om de geometrie, materialen, werkoppervlakken, relevante hulpmiddelen en offerte-uitsluitingen te identificeren. Scheid de componentomvang van eventuele wijzigingen aan de volledige machine.
-
Maak overeenstemming over de proefvoorwaarden en -dossiers
Leg het materiaal, het product, de bemonsteringsperiode en de energiegrens vast. Registreer snelheid, druk en temperatuur op genoemde locaties, bruto en geaccepteerde output, uitval, ventilatieomstandigheden en producttestresultaten.
-
Accepteer mechanische pasvorm en productie afzonderlijk
Controleer het geleverde samenstel aan de hand van de goedgekeurde tekening en evalueer vervolgens de productie aan de hand van de overeengekomen kwaliteits- en outputcriteria. Bewaar de twee acceptatierecords die gekoppeld zijn aan de geteste configuratie.
Stuur Nanhaiya een PVC-schroef-en-vat-briefje
Voor conische of parallelle componenten stuurt u de machine-informatie, formulering, producttekening en actuele productiegegevens. Geef aan of u een bestaand proces moet herstellen of een gewijzigde taak moet beoordelen, zodat het componentvoorstel de juiste taak aanpakt.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-mail:info@nhyscrew.com
Locatie: Dinghai-district, Zhoushan, Zhejiang, China.
Veelgestelde vragen
Zijn parallelle dubbelschroefsextruders altijd meedraaiend?
Nee. Parallel beschrijft de geometrie van de schroefas, terwijl meedraaiend en tegendraaiend beweging beschrijven. Specificeer beide velden bij het vergelijken van apparatuur. Voor deze PVC-selectietaak moeten de relevante configuratie- en directe-extrusieplicht worden vastgesteld voordat capaciteits-, meng- of energieclaims van een ander type dubbelschroefsmachine worden gebruikt.
Is een conische dubbelschroefsextruder altijd beter voor PVC?
Nee. Een PVC-formulering en productvereiste selecteren op zichzelf geen geometrie. Vergelijk de voorgestelde conische en parallelle configuraties onder overeengekomen voedings-, kwaliteits- en productieomstandigheden. Bij vervanging beperken de geïnstalleerde machine en goedgekeurde interfaces de keuze voordat een procesvergelijking een andere architectuur kan goedkeuren.
Welk ontwerp verbruikt minder energie per kilogram?
Het geometrielabel geeft het antwoord niet. Meet energie en geaccepteerde productmassa over hetzelfde interval, met behulp van een aangegeven apparatuurgrens. Vergelijk de bedrijfspunten die nodig zijn voor het productieschema. Een machine kan op dat moment meer geaccepteerde kg/uur leveren en tegelijkertijd meer kWh per geaccepteerde kilogram verbruiken.
Kunnen een conische schroef en cilinder een parallelle set vervangen?
Het zijn geen uitwisselbare samenstellingen. Een conversie vereist herziening van de machinearchitectuur, versnellingsbakuitgangen, asverbindingen, montage- en procesinterfaces. Voor een gewone vervangingsorder specificeert u een passend samenstel voor de geïnstalleerde machine. Keur geen conversie van een catalogusmodelnummer of gedeelde diameterwaarde goed.
Wat vertelt een modelnummer zoals 65/132 u?
Nanhaiya vermeldt Φ65/Φ132 als een conisch paar met een diameter van een schroef en een cilinder. Bevestig de afmetingslocaties en volledige geometrie op de tekening. De aanduiding alleen bepaalt niet de verwerkingslengte, draairichting, capaciteit, buismaat of uitwisselbaarheid. De tweede diameter is geen dimensieloze L/D-verhouding.
Welke informatie is nodig om beide configuraties te vergelijken?
Geef de formuleringsrevisie, de voervorm, de producttekening, de kwaliteitseisen en het vereiste geaccepteerde outputbereik op. Neem de machineconfiguratie en interfaces voor vervangingswerkzaamheden op. Vraag elke leverancier om de voorgestelde reikwijdte van de apparatuur en proefomstandigheden aan te geven, en vergelijk vervolgens de mechanische pasvorm, productacceptatie en bedrijfskosten als afzonderlijke beslissingen.