
Een langzame hersteltimer kan wijzen op een voedingsprobleem, een gewijzigd proces of versleten hardware. De nuttige diagnose vertelt u welke, en of het u daadwerkelijk cyclustijd kost.
Als het herstel van de spuitgietschroef te lang duurt, controleer dan eerst of dit de cyclus vertraagt. Controleer vervolgens de voedingscontinuïteit, de werkelijke schroefsnelheid, tegendruk en temperatuur ten opzichte van een stabiele referentierun. Inspecteer de geometrie en slijtage als deze controles het verlies niet verklaren. Vervang onderdelen alleen nadat u de beperkende functie hebt geïdentificeerd.

Bepaal eerst of het herstel zich op het kritieke pad van de cyclus bevindt
Schroefherstel is de fase van weekmaken en doseren: de schroef draait, bereidt het volgende schot voor en trekt zich terug terwijl de smelt zich ervoor ophoopt. Het is anders dan bij injectie, wanneer de schroef naar voren beweegt om dat schot af te leveren. Controleer de timerdefinitie van uw controller, vooral of deze een vertraging of decompressie bevat.
Herstel overlapt vaak een deel van de afkoelsequentie. Het effect ervan op de totale cyclustijd hangt daarom af van het moment waarop het herstel begint en welke machineactie moet wachten totdat deze is voltooid. Lees de sequentietracering in plaats van aan te nemen dat elke seconde die uit het herstel wordt verwijderd, een seconde uit de cyclus verwijdert.
| Herstelduur | Wacht achter het raam | Wat de verandering betekent |
|---|---|---|
| 12 seconden | 2 seconden | Herstel vertraagt de volgende actie. |
| 9 seconden | 0 seconden | Dankzij de herstelverbetering van 3 seconden is er geen wachttijd meer van 2 seconden. |
| 7 seconden | 0 seconden | Nog eens 2 seconden herstel levert in dit voorbeeld geen verdere cyclusreductie op. |
Onze eerste vraag is of de machine wacht op smelten of eenvoudigweg een aantal meldt dat u wilt verminderen. Als herstel al comfortabel binnen het beschikbare venster past, zouden we ons concentreren op consistentie en smeltkwaliteit voordat we een schroef met een hoger rendement aanbevelen.
Voor een bredere uitleg van de montage, zie onzespuitgietschroefcilindergeleider. Hier is het doel beperkter: vaststellen waarom het herstel is veranderd en welke actie het bewijsmateriaal ondersteunt.
Een plotselinge verandering en een geleidelijke achteruitgang hebben verschillende uitgangspunten nodig
Sla een referentie op voordat u de machine aanpast. Vergelijk dezelfde harskwaliteit, maalgraad, shotinstelling, schimmel en temperatuuromstandigheden. Registreer individuele cycli en het gemiddelde; een incidenteel zeer langzaam herstel kan de productie ontwrichten, zelfs als het gemiddelde acceptabel lijkt.
| Waargenomen patroon | Controleer eerst | Bewijs dat de moeite waard is om op te nemen |
|---|---|---|
| Plotselinge toename na een materiaal- of receptwijziging | Voervorm, maalgoed, droogconditie en overgedragen instellingen | Materiaalpartij, mengverhouding, toestand van de deeltjes en gegevens voor/na het proces |
| Intermitterende langzame cycli met normale cycli ertussen | Voeronderbreking, overbrugging en variatie in werkelijke snelheid | Hersteltracering, laderactiviteit en werkelijke RPM voor dezelfde cycli |
| Het herstel verslechtert geleidelijk bij stabiele belasting | Controleer de bedrijfsomstandigheden en inspecteer vervolgens de slijtage | Historische herstelgegevens en gemeten schroef-/vatafmetingen |
| Hoge belasting en actueel toerental onder het commando | Machineaandrijving, koppellimiet en thermische toestand | Werkelijk versus opgedragen toerental, belastingtrend en machine-alarmen |
| Het probleem begint onmiddellijk na het vervangen van een onderdeel | Identiteit, afmetingen, geometrie en montage van geïnstalleerde onderdelen | Goedgekeurde tekeningrevisie, gemonteerde componenten en inbedrijfstellingsinstellingen |
Deze patronen bepalen de onderzoeksopdracht; geen enkele is op zichzelf een bewijs. Een abrupte fout met geluid, krassen of abnormale belasting vereist onmiddellijke aandacht van de machineservice, zelfs als de timing in eerste instantie lijkt op een procesprobleem.
Controleer of de pellets de schroef voortdurend bereiken
Een volle trechter betekent niet dat de vijzel wordt gevoed. Controleer de lader, afsluitschuif, materiaalpad en koeling van de invoeropening. Zoek naar een onderbreking die samenvalt met de langzame cycli voordat u het compressiegedeelte wijzigt of een nieuwe schroef bestelt.
Van Asahi KaseiAsaclean-richtlijnen voor het overbruggen van de voeding en de keellegt uit hoe hitte nabij de achterste vatzone pellets voortijdig kan verzachten. De pellets kunnen klonteren en de doorgang belemmeren, waardoor er een tekort aan materiaal in de schroef ontstaat, ook al blijft er hars boven.
Controleer wat er in de feed zelf is gewijzigd. Een andere maalgraad, meer fijne deeltjes of onregelmatige deeltjes verdienen aandacht. Celanese koppelt de kwaliteit van maalgoeddeeltjes specifiek aan toevoer- en terugwinningsproblemen in haar productenVectra® LCP-verwerkingsgids. De aanbevelingen zijn materiaalspecifiek, maar bieden een concrete reden om de toestand van de deeltjes vast te leggen in plaats van alleen de naam van de hars.
Als het herstel na een maalgoedwissel verslechtert, vergelijken we dit met een goedgekeurde referentietoevoer voordat we de hardware vervangen. Als het oude herstelgedrag terugkeert, heeft het voeronderzoek prioriteit gekregen. Dat resultaat geeft de fabriek veel betere richting dan een verzoek om een ‘snellere schroef’.
Het drogen moet nog voldoen aan de eisen van de harsleverancier. Ga er niet van uit dat vocht de verklaring is voor elk timingprobleem, of dat een acceptabel herstel aantoont dat de hars droog genoeg is. Verwerkbaarheid en kwaliteit van het uiteindelijke onderdeel vereisen afzonderlijke controles.
Controleer de werkelijke snelheid, tegendruk en smelttemperatuur samen
Lees het werkelijke toerental af, niet alleen het instelpunt
Als het commando ongewijzigd is maar de schroef langzamer draait, controleer dan de bedrijfslimieten en het rijgedrag van de machine. Een geometrieadvies kan een onverklaard verschil tussen gevraagde en geleverde snelheid niet oplossen. Registreer de werkelijke snelheid tijdens de herstelslag, vooral waar de vertraging begint.
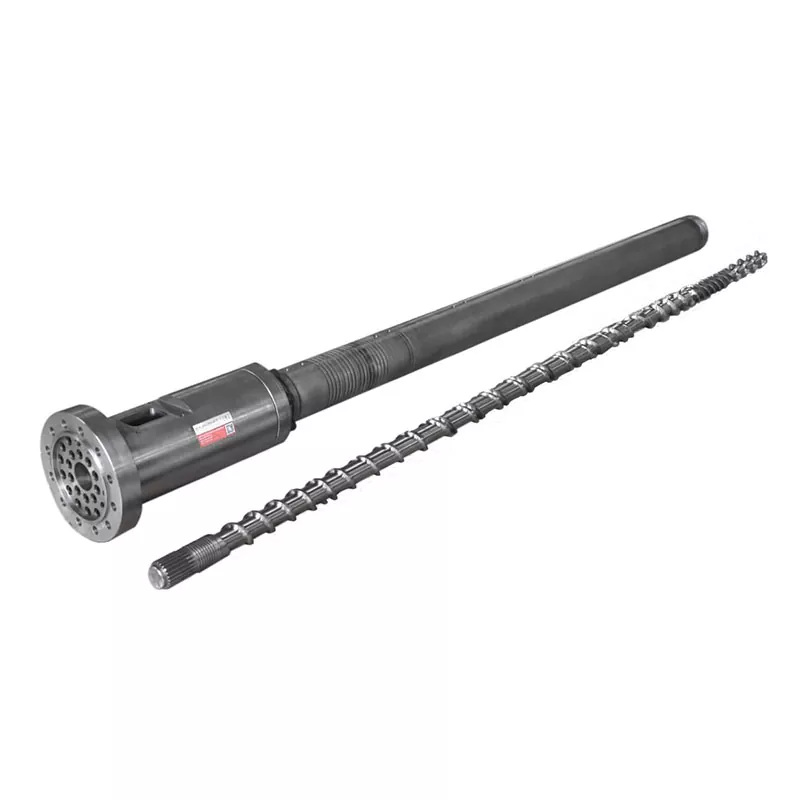
RPM heeft ook de schroefdiameter nodig om veel te betekenen. Onsassortiment spuitgietschroevenomvat diameters van 30 tot 170 mm. Het overbrengen van een rotatiesnelheidsinstelling tussen verschillende diameters verandert de omtreksnelheid aan het schroefoppervlak.
Omtreksnelheid, m/s = π × diameter, mm × RPM ÷ 60.000
Bij 100 tpm heeft een schroef van 40 mm een omtreksnelheid van ongeveer 0,209 m/s; een schroef van 60 mm bereikt ongeveer 0,314 m/s. Dit zijn berekende voorbeelden, geen aanbevolen instellingen of directe berekeningen van de smeltschuifsnelheid.
Gebruik de verwerkingsrichtlijnen van de werkelijke harskwaliteit en de machinelimieten om de snelheid te beoordelen. Het verhogen van het toerental heeft alleen zin als de machine dit kan leveren en de resulterende smelt acceptabel blijft.
Ontdek waarom de tegendruk is ingesteld waar deze is
Tegendruk weerstaat het terugtrekken van de schroef tijdens herstel en beïnvloedt de manier waarop het materiaal wordt geplastificeerd. Als deze werd verhoogd om een probleem met het mengen of meten op te lossen, kan het verlagen ervan, simpelweg om de timer te verbeteren, het kwaliteitsprobleem terugbrengen. Bevestig of de weergegeven druk hydraulisch of een specifieke plastische druk is voordat u machines vergelijkt.
Een universele tegendrukaanbeveling is bijzonder nutteloos. Voor Vectra LCP,Celanese specificeert minimale tegendruk, specifiek 5-15 baren waarschuwt voor oververhitting en vezelschade bij overmatige druk. Dat is een leidraad voor de Vectra, geen instelling om naar een PP-, ABS- of PC-proces te kopiëren.
Controleer de smelt voordat u de snellere instelling accepteert
De instelpunten van het vat beschrijven niet volledig de thermische toestand van de smelt. Volg een goedgekeurde meetprocedure voor de smelttemperatuur, controleer het verwarmings- en sensorsysteem en vergelijk de kwaliteit van de onderdelen na een gecontroleerde verandering. Een kortere hersteltijd bij verkleuring, niet gesmolten materiaal of een slechtere consistentie is geen succesvolle aanpassing.
Verander één relevante variabele tegelijk en laat het proces stabiliseren. DeHulp bij het oplossen van problemen met de Vectragebruikt dezelfde gefaseerde aanpak. Houd de proef binnen het goedgekeurde werkvenster voor het materiaal dat u daadwerkelijk gebruikt.
Scheid een versleten transportgedeelte van een lekkende keerring
Wanneer de voedings- en bedrijfsomstandigheden vergelijkbaar zijn, maar het herstel blijft verslechteren, verdient de toestand van de schroef en de loop inspectie. Meet de buitendiameter van de vlucht en de cilinderboring op gedefinieerde posities tegen de tekening of vastgestelde inspectielimieten. Inspecteer oppervlakteschade en afmetingen.
De montage met schroeffront heeft een andere test nodig. Tijdens het herstel zorgt de terugslagklep ervoor dat de smelt naar voren beweegt; tijdens injectie moet het afsluiten tegen terugstroming. Een lekkende klep kan de consistentie van het schot beïnvloeden, maar dat betekent niet dat het weekmakende gedeelte van de schroef versleten is.


Als het kussen- of schotgewicht ook varieert, neem dan de terugslagkleptest van de machinefabrikant mee in het onderzoek. Onsselectiegids voor schroefpuntenbehandelt de afmetingen van de ring, zitting en paring in meer detail.
Wij zouden geen volledige vervanging van de schroef en de loop toestaan op basis van een slowtimer alleen. Omgekeerd mag een nieuwe schroef niet in een versleten cilinder worden geplaatst zonder de daaruit voortvloeiende passing te controleren. Vraag om een dimensionaal rapport dat de meetposities en de slijtagelimieten identificeert die zijn gebruikt om tot de aanbeveling te komen.
Wanneer is een ander schroefontwerp zinvol?
Een ontwerpbeoordeling wordt nuttig wanneer de huidige geometrie niet binnen aanvaardbare bedrijfsomstandigheden aan de beoogde taak kan voldoen. Dit kan het gevolg zijn van een harsvervanging, een grotere opnamebehoefte of een kortere beschikbare herstelperiode. Houd het gescheiden van het herstellen van een eerder succesvol proces dat eenvoudigweg is verslechterd.
Onze twee injectieschroefproductfamilies illustreren een relevante ontwerpkeuze:
| Nanhaiya-ontwerp | Compressie sectie | Hoe we het zouden gebruiken in de review |
|---|---|---|
| Geleidelijke spuitgietschroef | Normaal gesproken 40%-60% van de totale schroeflengte, ongeveer 50% in de productbeschrijving | Een langere, geleidelijke vermindering van de kanaaldiepte voor taken die gecontroleerde plastificatie vereisen. Evalueer het exacte hars-, shot- en thermische gedrag. |
| Mutante spuitgietschroef(ontwerp met abrupte compressie) | Ongeveer 5%-15% van de totale schroeflengte | Een kortere overgang met een scherpere vermindering van de kanaaldiepte. Evalueer het smeltvermogen en de thermische uniformiteit voordat u deze selecteert om een capaciteitsbeperking aan te pakken. |
Ons geleidelijke ontwerp omvat toepassingen zoals PS, PC en ABS; de familie van abrupte compressie omvat toepassingen zoals PE en PP. Deze productroutes helpen de discussie op gang te brengen. Ze vervangen de harskwaliteit en machinebeoordeling niet, vooral niet als het gaat om vulstoffen, maalgoed of veeleisende kwaliteitsspecificaties.

Oppervlaktebehandeling pakt slijtage aan, niet een verstopte invoeropening
Beide productfamilies gebruiken 38CrMoAlA-staal. Hun productdetailspecificaties omvatten de volgende behandelingsopties, die thuishoren in de vervangingsbespreking wanneer inspectie slijtage constateert:
| Eigendom | Product-detailwaarde | Wat het betekent voor het onderzoek |
|---|---|---|
| Nitrerende hardheid | HV900-1100 | Specificeer de behandelde oppervlakken en inspectie-eisen. |
| Nitrerende diepte | 0,5-0,8 mm | Identificeer de geselecteerde behandeling; leid de levensduur niet alleen af op basis van de diepte. |
| Hardheid van nikkel-wolfraamlegering | HRC55-62 | Controleer de legering met het werkelijke hars-, vulmiddel- en slijtagepatroon. |
| Diepte van de legeringslaag | 0,8-2,0 mm | Definieer de versterkte gebieden op basis van de overeengekomen componentspecificatie. |
Onsgeleidelijke schroefproductdetailsbeschrijf de versterking van kwetsbare gebieden met een nikkel-wolfraamlegering. Vanuit fabrieksperspectief willen we dat de voorgestelde bescherming overeenkomt met de gemeten slijtage. Een duurder oppervlak repareert geen ontoereikende voeding en zorgt er ook niet voor dat de schroefgeometrie geschikt is voor de hars.


Zet de diagnose om in een concrete actie
Houd de aanbeveling zo beperkt als het bewijsmateriaal toelaat. Een voeronderbreking vraagt om een voersysteemcorrectie. Bij een snelheidsopdracht kan de machine geen oproepen voor een machinebeoordeling volhouden. Bevestigde kleplekkage vereist een klep- en interfacebeoordeling. Gemeten schroef- of cilinderslijtage ondersteunt een vervanging van componenten of een gekwalificeerde renovatie-evaluatie.
Als het samenstel zich in een acceptabele staat bevindt, maar de nieuwe productieplicht de praktische weekmakende capaciteit overschrijdt, stuur dan de ontwerpopdracht. Nanhaiya biedt op maat gemaakt schroefontwerp, bewerking en spuitlassen van legeringen. Onsproductieapparatuuromvat CNC-draaibanken voor werkstukken tot 6 meter lang en vijfassige bewerking voor complexe meenemers en flensconstructies.

Stuur de record waarin het probleem wordt uitgelegd
- Machinefabrikant en model, schroefdiameter, montagetekening en details van de gemonteerde schroefpunt.
- Harskwaliteit, vulstofgehalte, maalgoedverhouding en deeltjesconditie.
- Hersteltijd per cyclus, feitelijk en opgedragen toerental, tegendruk met zijn drukbasis, en belasting- of alarmrecords.
- Slaginstelling, kussen, onderdeel- en lopergewicht, temperatuurgegevens en de beschikbare herstelperiode.
- Reeds geteste wijzigingen, hun effect op de kwaliteit van de onderdelen en eventuele dimensionale slijtagerapporten.
Maak voor de inbedrijfstelling overeenstemming over de hars, het shot, het bedieningsvenster en de acceptabele kwaliteit van de onderdelen. Vergelijk vervolgens de herhaalbaarheid van het herstel en de werkelijke totale cyclustijd. Een snellere geïsoleerde weekmakertest is onvoldoende als de productiematrijs nog wacht of als de onderdelen niet worden geïnspecteerd.

Heeft u een schroef- of tonvoorstel nodig voor een bevestigde terugvorderingsbeperking?
Stuur Nanhaiya de tekening en het bedrijfsoverzicht, inclusief wat er is veranderd en wat uw lijn moet bereiken. Vertel ons of u de oorspronkelijke plicht herstelt of zich voorbereidt op een andere materiaal- of cyclusvereiste.
Verstuur uw tekening en procesgegevensBekijk spuitgietschroevenBespreek op WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-mail:info@nhyscrew.com
Telefoon:+86-13505809643| Mobiel:+86-13587082002
Blok C, westelijke sectie nr. 2, Xingzhou Avenue, Dinghai District, Zhoushan City, provincie Zhejiang, China.
Neem contact op met Nanhaiya
Veelgestelde vragen
Wat is een normale hersteltijd voor spuitgietschroeven?
Er bestaat geen universeel getal. De hersteltijd is afhankelijk van de hars, de shotbehoefte, de schroefgeometrie, de machinecapaciteiten en de bedrijfsinstellingen. Vergelijk dit met de beschikbare tijd in de daadwerkelijke machinevolgorde en met een stabiele referentierun met hetzelfde materiaal en hetzelfde shot.
Verkort een sneller schroefherstel altijd de cyclustijd?
Nee. Het verkort de cyclus alleen wanneer onvoltooid herstel de volgende toegestane machineactie vertraagt. Als het herstel al binnen het beschikbare overlapvenster is voltooid, kan het versnellen van de totale cyclustijd ongewijzigd blijven.
Waarom draait de schroef maar trekt hij heel langzaam terug?
Controleer of hars de schroef bereikt, of de tegendruk is veranderd en of de werkelijke schroefsnelheid overeenkomt met het commando. Voedingsoverbrugging, inconsistent maalgoed, procesomstandigheden en versleten componenten zijn mogelijke takken om te onderzoeken. Rotatie alleen bewijst niet dat de schroef voldoende materiaal transporteert.
Moet ik het toerental verhogen om langzaam herstel te verhelpen?
Pas na controle van de toevoer, de werkelijke snelheid, de tegendruk en de verwerkingslimieten van de hars. Beoordeel elke verandering op basis van de smeltkwaliteit, de werkelijke smelttemperatuur en herhaalbaarheid, evenals de hersteltijd. Gebruik niet meer snelheid om een onopgelost voedings- of slijtageprobleem te verbergen.
Bewijst een lekkende keerring dat de hele schroef versleten is?
Nee. Keerringafdichting en transport van schroefvaten zijn verschillende functies. Onderzoek de variaties in het kussen of het schotgewicht met behulp van de kleppentest van de machinefabrikant en gebruik dimensionale inspecties om de slijtage van de schroef en de loop vast te stellen.
Wat heeft Nanhaiya nodig om een vervanging te beoordelen?
Stuur het machinemodel, de schroefdiameter en tekening, de harskwaliteit en het vulmiddel, de gegevens over het maalgoed, de feitelijke herstelgegevens, de schroefsnelheid en tegendrukinstellingen, de temperatuurgegevens en eventuele slijtagemetingen. Neem de vereiste cyclus- en onderdeelkwaliteitscriteria op, zodat de vervanging een gedefinieerde taak heeft.
Ga verder met deselectiegids voor spuitgietschroefcilinders, of onderzoek deControlelijst voor het vervangen van de schroeftip en de controleringals het bewijsmateriaal wijst op de front-endmontage.