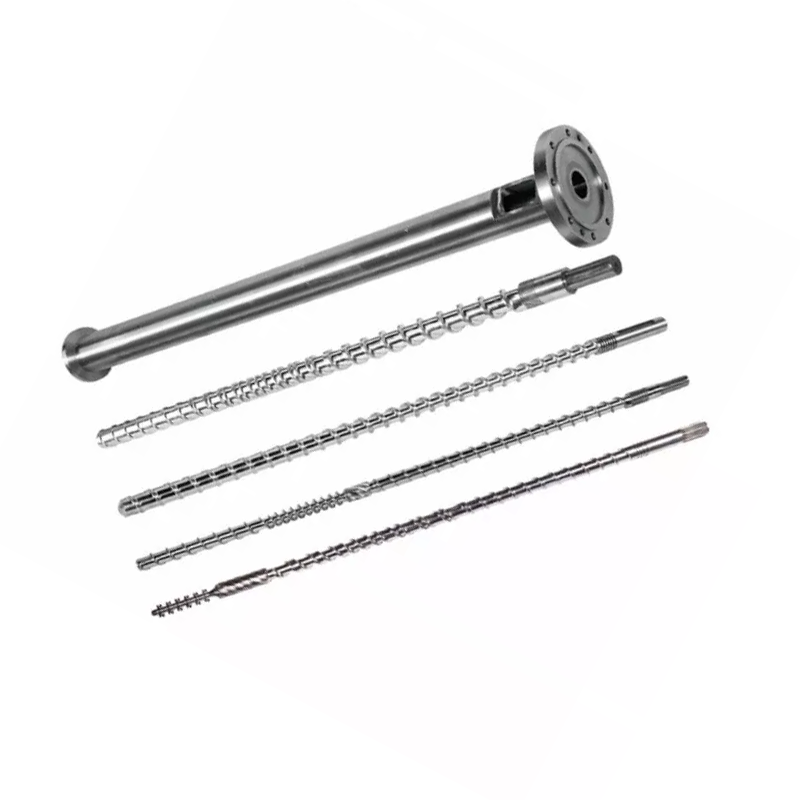
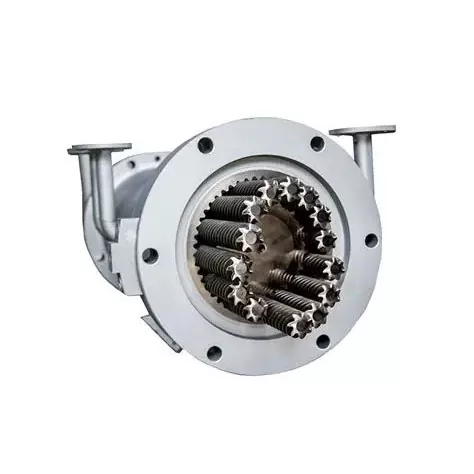
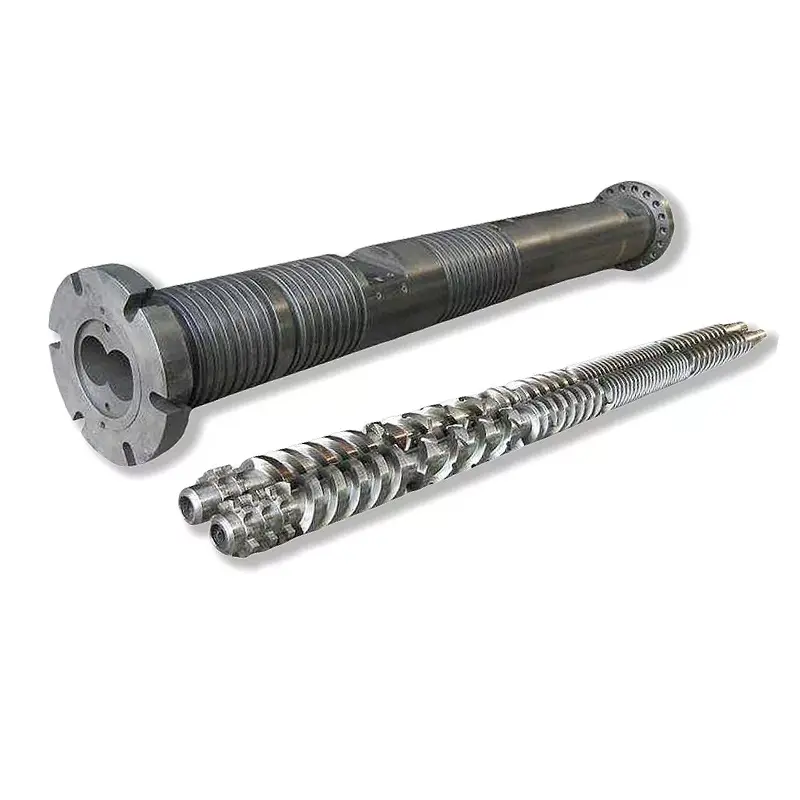
Een set met dubbele schroeven heeft meer dan één werkopening. Om een goede reparatie- of vervangingsbeslissing te nemen, brengt u elke schroef, elke cilinderlob, de onderlinge samenhang en de machine-interfaces in kaart onder één gecontroleerde referentie.
Meet parallelle dubbelschroefs- en cilinderslijtage als een op elkaar afgestemd systeem. Noteer beide schroeven op genoemde axiale stations, beide lobben van de achtvormige boring in gedefinieerde richtingen, de schroef-tot-schroef-speling, de hartafstand, de fasering en de axiale passing. Vergelijk de kaart met de goedgekeurde tekening. Symptomen kunnen aanleiding geven tot inspectie, maar metingen beslissen of de schroeven, de cilinder of de complete set moeten worden vervangen.

Een parallelle dubbele schroef heeft geen universele speling
Bij een conventionele enkele schroef wordt de diametrale speling vaak uitgedrukt als de binnendiameter van de cilinder minus de buitendiameter van de schroefvlucht. De radiale speling is de helft van dat verschil. OnsGids voor het meten van slijtage van enkele schroevenverklaart waarom de axiale stations en definities nog steeds moeten overeenkomen.
Lokale diametrale verhouding = overeenkomstige cilinderafmeting minus overeenkomstige buitendiameter van de schroef
Lokale radiale relatie = lokale diametrale relatie gedeeld door 2
Deze rekenkunde beschrijft niet de volledige geometrie van een in elkaar grijpende dubbele schroefset.
Een parallelle dubbele schroef voegt de tweede schroef, een in elkaar grijpend gebied, een middenafstand en een getimede hoekrelatie toe. De loop heeft normaal gesproken een achtvormig profiel in plaats van een enkele ronde boring. Slijtage kan ook verschillend zijn in de linker- en rechterlobben en op tegenovergestelde zijden van de vleugels.
Het meetbestand moet daarom minimaal vijf relaties scheiden:
- Het buitenprofiel van elke schroef met de overeenkomstige tonlob.
- Schroef-tot-schroef speling door het in elkaar grijpende gebied.
- Hartafstand en de positie van beide tonlobben.
- Rotatiefasering, handigheid en identiteit van de linker- of rechterschroef.
- Relevante axiale spelingen, drukvlakken, afstandhouders en eindposities.
Onze fabrieksweergave:een koper die om “0,3 mm speling” vraagt zonder de oppervlakken te benoemen, heeft ons geen uitvoerbare eis gegeven. We vragen of dat getal diametraal, radiaal, interflight, side, tip of axiale speling is, waar het wordt gemeten en onder welke omstandigheden. Als u hier gokt, kan er metaalcontact ontstaan of kunt u de nieuwe set los laten.


Bewaar de identiteit van het geheel voordat u de schroeven eruit trekt
Metingen verliezen waarde als de linker- en rechterschroeven worden verwisseld of als de faseringsreferentie verdwijnt tijdens het verwijderen. Voordat u het geheel losmaakt, fotografeert u het aandrijfuiteinde en het afvoeruiteinde. Markeer de kijkrichting die wordt gebruikt om de rotatie te beschrijven en label vervolgens beide schroeven, assen, afstandshouders en distributiemarkeringen.
Registreer of de machine gebruiktmeedraaiende schroevenoftegengesteld draaiende schroeven. Noteer ook of de schroeven uit één stuk bestaan of uit elementen zijn samengesteld. Ga er niet van uit dat twee schroeven met vergelijkbare buitenafmetingen dezelfde hand, spiebaan, volgorde of timing hebben.
Volg de verwijderingsinstructies van de machinefabrikant en bewaar alle vergrendelings- en timingkenmerken. Als het paar na het opnieuw monteren niet volgens de goedgekeurde procedure kan worden omgedraaid, stop dan. Het toepassen van aandrijfkoppel om een onbekende interferentie te overwinnen kan een identificatiefout in schade veranderen.

Bouw één coördinatensysteem voor beide schroeven en beide lobben
Reinig de componenten zonder sporen van krassen, coatingverlies of putjes te verwijderen. Laat de onderdelen een stabiele inspectietemperatuur bereiken. Bepaal een nulpunt op een genoemd uiteinde en markeer axiale stations die herhaald kunnen worden op het schroefpaar en de cilinder.
Voeg stations toe voor en na geometrieveranderingen, toevoer- en ontluchtingsopeningen, menggebieden en het drukopbouwende uiteinde. Identificeer bij elk station de linkerschroef, de rechterschroef, de linkerlob en de rechterlob. Registreer meerdere hoekrichtingen wanneer de methode dit toelaat, omdat een enkele diameter ovaliteit of eenzijdige slijtage kan verbergen.
| Veld | Hoe het te identificeren | Wat het onthult |
|---|---|---|
| Axiaal station | Afstand vanaf een gedefinieerd invoer- of losdatum | Waar slijtage zich concentreert langs het procesgedeelte |
| Schroef identiteit | Links of rechts, met het kijkuiteinde aangegeven | Asymmetrische vliegkleding en paarintegriteit |
| Schroef profiel | OD-, wortel-, tip- of flankwaarde met methode en hoekpositie | Verlies van metaal op de werkoppervlakken |
| Vat lob | Linker- of rechterkwab, richting en meetvlak | Uitbreiding, ovaliteit en plaatselijke uitwassing |
| In elkaar grijpende relatie | Benoemde oppervlakken, hoekpositie, faseringsvoorwaarde en methode | Risico op overmatige opening of mechanische interferentie |
| Oppervlakteconditie | Genummerde foto gekoppeld aan de stationsplattegrond | Groeven, putjes, coatingverlies, afzettingen en contactsporen |
| Referentiewaarde | Goedgekeurde tekening, rapport over nieuwe onderdelen of overeengekomen ontwerpbasislijn | Hoeveel de geometrie is veranderd |
Coperion's gepubliceerde vatdiagnostische methodevereist dat de lopen schoon en koel zijn, en maakt vervolgens gebruik van boringmeting en video-inspectie met hoge resolutie op bepaalde ZSK- en STS-formaten. Uw machine en inspectietools kunnen verschillen, maar de aanpak laat zien waarom dimensionaal en visueel bewijsmateriaal in hetzelfde rapport thuishoort.
Verzin de resolutie niet door decimalen toe te voegen buiten het instrument en de methode. Registreer het instrument, de kalibratiestatus, de staat van de ondersteuning, de inspectietemperatuur en het operator- of inspectierecord. Een herhaalbare kaart met eerlijke onzekerheid is nuttiger dan een indrukwekkend spreadsheet opgebouwd uit dubbelzinnige punten.



Heeft u een verwijderde dubbele schroefset klaarliggen voor beoordeling?Stuur de montagetekening, linker- en rechteridentificatie, stationsplattegrond, foto's en bedrijfsgeschiedenis. We kunnen bespreken wat behouden moet blijven en welke gebieden nader gemeten moeten worden.
Verstuur de slijtagekaartBekijk parallelle dubbelschroefproductenGebruik lijngedrag om inspectielocaties te kiezen, niet om fouten aan te geven
Dalende productie bij dezelfde schroefsnelheid, onstabiele druk, veranderende belasting, slechte verspreiding, niet-gesmolten materiaal en terugkerende productdefecten kunnen inspectie rechtvaardigen. Ze kunnen ook afkomstig zijn van voeding, formulering, verwarming, sensoren, ventilatie, een beperkte matrijs of een aandrijfprobleem.
Sla een operationele basislijn op voordat u meerdere instellingen tegelijk wijzigt. Registreer de werkelijke voedingssnelheid, schroefsnelheid, belasting- of koppelindicatie, druk, zone-instellingen, gemeten smelttemperatuur indien beschikbaar en controles van het eindproduct. Vergelijk dezelfde formulering en stroomafwaartse opstelling.
De Japan Steel Works merkt op dat versleten dubbele schroefelementen de doorvoer en verspreiding kunnen verminderen en kunnen bijdragen aan ernstige problemen met de schroefas of versnellingsbak. Dat is een goede reden om vroeg te inspecteren, maar het symptoom moet nog steeds verband houden met een fysieke aandoening aan uw machine.
Als een lijn weer normaal wordt na het corrigeren van de kalibratie van de feeder of een geblokkeerde ontluchting, zouden we slijtage niet als diagnose verkopen. Als het proces instabiel blijft en de meetkaart een overeenkomstige toename van de lokale speling laat zien, is het geval van vervanging veel sterker. Het doel is om het productieprobleem op te lossen, niet om een bestelling voor de grootste set binnen te halen.
| Waargenomen patroon | Procescontroles vóór veroordeling | Fysiek bewijs om te zoeken |
|---|---|---|
| De output daalt met onveranderde snelheid | Voernauwkeurigheid, bulkdichtheid, receptuur en matrijsbeperking | Lokale boringvergroting, vliegslijtage en verandering van de speling |
| De druk of belasting wordt instabiel | Voeding, temperatuurregeling, ontluchting en stroomafwaartse beperking | Ongelijkmatige slijtage links/rechts, afzettingen, beschadigingen of contactsporen |
| De dispersie- of smeltkwaliteit neemt af | Materiaalpartij, dosering van additieven, mengconfiguratie en temperatuurgeschiedenis | Slijtage aan de beoogde mengoppervlakken of verkeerd geïnstalleerde elementen |
| Metaalachtig geluid of plotselinge koppelstijging | Stop onder de machineprocedure en inspecteer de aandrijving en uitlijning | Nieuwe contactsporen, verbogen onderdelen, fasefout of vreemd materiaal |
| Snelle herhaalde slijtage na vervanging | Materiaalvervuiling, uitlijning, montage, gebruikslimieten en oppervlaktekeuze | Herhaalde locatie en richting van de schade |
Bepaal wat u wilt vervangen op basis van het overeenkomende rapport
Een vervanging met alleen schroeven is redelijk als beide cilinderlobben binnen de goedgekeurde geometrie blijven, de middenrelatie goed is en de oorzaak van de slijtage bekend is. Een vervanging met alleen de cilinder kan ook gerechtvaardigd zijn als het schroefpaar acceptabel en compatibel blijft met de herstelde boringgeometrie.
Vervang de bijpassende set als beide zijden versleten zijn, de referentiegeometrie onzeker is of een nieuw onderdeel nog steeds tegen een beschadigde partner aanloopt. Als het slijtagepatroon wijst op een verkeerde uitlijning, fasefout of vreemd materiaal, verwijder dan de oorzaak voordat u nieuwe onderdelen installeert.
| Gemeten toestand | Waarschijnlijk ruimte voor evaluatie | Vereiste beveiliging |
|---|---|---|
| Schroevenpaar versleten; beide lobben binnen de goedgekeurde grenzen | Repareer of vervang de schroeven | Bevestig de herbouwde of nieuwe geometrie tegen de behouden loop |
| Tonlobben versleten; schroeven binnen de goedgekeurde limieten | Gekwalificeerde vatreparatie of vervanging | Controleer de compatibiliteit met beide vastgehouden schroeven en de hartafstand |
| Zowel de schroeven als de cilinder zijn versleten | Bijpassende vervanging van schroef en cilinder | Goedkeuren van één gecontroleerde tekeningenset en inspectieplan |
| Gelokaliseerde scoring of eenzijdig contact | Oorzaakonderzoek vóór componentselectie | Controleer uitlijning, lagers, assen, fasering en vervuiling |
| Geometrie acceptabel, maar plicht veranderd | Proces- en geometriebeoordeling | Definieer het nieuwe materiaal, de output, de machinelimieten en de productacceptatie |
Gebruik geen generieke internetmultiplier als automatische vervangingslimiet. Diameter, schroeftype, machineontwerp, materiaal- en producttolerantie zijn allemaal van belang. De originele bouwtekening en de servicecriteria van de machinefabrikant moeten de beslissing bepalen.
Voor bredere symptomen en reparatiekeuzes, zie onzegids voor slijtage en vervanging van schroefcilinders. Deze twin-specifieke pagina voegt informatie over links/rechts, lobben, midden en fasering toe die een conventionele inspectie met één boring niet dekt.
Gebruik de slijtagelocatie om het oppervlak te specificeren
Van Nanhaiyaparallelle dubbelschroefproductenomvatten PVC-, PE-, PP-, rubber-, kunststof-, compound- en granulatietoepassingen. De materiële belasting varieert binnen dat bereik. Glasvezel, minerale vulstof, pigment, gerecyclede vervuiling en corrosieve bestanddelen moeten worden vermeld per kwaliteit en belasting.
Onze co-roterende en tegenroterende productpagina's vermelden dezelfde kernreferentiewaarden: 38CrMoAlA, warmtebehandelingshardheid van HB260 tot 320, nitreerhardheid van HV950 tot 1000, nitreerdiepte van 0,50 tot 0,70 mm en nitreerbrosheid van graad 1 of lager. Ze vermelden ook Ra0,4 en een rechtheid van de schroef van 0,015 mm.
Beschikbare productwaarden omvatten ook een chroomhardheid van HV 950 of hoger bij een dikte van 0,05 tot 0,10 mm, en een bimetaalhardheid van HRC60 tot 65 bij een diepte van 2,0 tot 3,0 mm. HV en HRC gebruiken verschillende schalen, dus het grootste gedrukte getal geeft niet de betere optie aan.
| Vinden op basis van de slijtagekaart | Wat te definiëren in de nieuwe specificatie | Wat je niet moet aannemen |
|---|---|---|
| Vluchttips verliezen materiaal in een gevulde proceszone | Beschermde vluchtlocaties, behandeling of legering, laagdiepte en uiteindelijke geometrie | Elke zone heeft dezelfde upgrade nodig |
| De ene tonvormige kwab draagt meer dan de andere | Lobbenkaart, uitlijning en centrumcontroles, daarna loopbescherming | Alleen harder materiaal corrigeert een verkeerde uitlijning |
| Pitting of oppervlakteverlies | Materiaalchemie, reinigingsgeschiedenis, getroffen zone en compatibel oppervlaktesysteem | Alle oppervlakteschade is schurende slijtage |
| Contactsporen herhalen zich op één zijde | Fasering, rechtheid, as, lager en montagebeoordeling | Het schroefprofiel is de enige oorzaak |
| Uniforme slijtage na lange stabiele dienst | Originele geometrie, gemeten verandering en vereist onderhoudsinterval | Een herontwerp is automatisch noodzakelijk |
Battenfeld-cincinnati adviseert een slijtagemeting één keer per jaar of na 6.000 bedrijfsurenin zijn servicerichtlijnen voor enkele, conische dubbele, parallelle dubbele en planetaire extruders. Beschouw dat als de planningsreferentie van één leverancier. Lijnen die zware vulstoffen verwerken of een snelle slijtagetrend vertonen, hebben mogelijk een ander interval nodig.


Zet het inspectiedossier om in een maakbare order
Het offertepakket moet de machinefabrikant en het model, goedgekeurde tekeningen, materiaalformulering, bedrijfsgegevens en slijtagekaart bevatten. Bepaal of u een betrouwbare vervanging, reparatie-evaluatie of geometriewijziging wilt. Als de prestaties moeten verbeteren, vermeld dan het meetbare doel en de beperkingen van de machine.
Tekencontrole is net zo belangrijk als de nominale maat. Van Nanhaiyapagina productieapparatuurvermeldt CNC-boor- en freespositioneringsnauwkeurigheid van 0,02 mm, CNC-draaibanken voor werkstukken tot 6 meter en vijfassige bewerking voor onregelmatige vluchten en speciale flenzen. Voor die mogelijkheden is nog steeds een eenduidig teken- en inspectieplan nodig.
We zullen een tekening in twijfel trekken wanneer de opgegeven speling in strijd is met het versleten exemplaar of wanneer links- en rechtsinformatie ontbreekt. Dat maakt deel uit van de productieverantwoordelijkheid. Een ondertekende tekeningrevisie is goedkoper dan het ontdekken van het meningsverschil bij de installatie.


Heeft u een vervangende scope nodig voordat u prijzen opvraagt?Stuur eerst het rapport over het oude onderdeel en het bedieningsprobleem. Wij kunnen u helpen bij het scheiden van tekenvragen, slijtagebewijs en materiaalkeuze voordat de commerciële vergelijking begint.
Vraag een vervangingsbeoordeling aanOpen de aanvraagpaginaControleer eerst de pasvorm en controleer vervolgens de productie
Inkomende inspectie moet vóór de installatie de identiteit van het onderdeel, de revisie van de tekening, de linker- en rechterlabels, materiaaldocumenten, gespecificeerde afmetingen en beschermde oppervlakken bevestigen. Bewaar de verzend- en inspectiegegevens gekoppeld aan het serienummer of de paaridentificatie van de componenten die in uw fabriek worden gebruikt.
Volg de procedures voor montage, uitlijning, smering, verwarming en opstart van de fabrikant van de extruder. Bevestig de vereiste vrije beweging van het paar alleen via de goedgekeurde methode. Gebruik de aandrijving niet om een onverklaarbare krappe positie te forceren.
Opdracht met het afgesproken materiaal, voederregeling en matrijs. Registreer output, schroefsnelheid, belasting- of koppelindicatie, druk, temperatuurgedrag, ontluchtingsconditie en kwaliteit van het eindproduct. Vergelijk het met de acceptatieconditie, niet met een korte onbelaste rotatie of een gemakkelijkere hars.

Vraag Nanhaiya om uw slijtagedossier voor dubbele schroeven te bekijken
Verzend de machinetekening, de identificatie van de linker en rechter schroef, het rotatiegezichtspunt, faseringsinformatie, hartafstand, slijtagekaart, materiaalrecept en bedrijfsrecord. Vertel ons welk symptoom aanleiding gaf tot de inspectie en of uw prioriteit herstel, een langere levensduur of een nieuwe procestaak is.
E-mail tekeningen en metingenBespreek op WhatsAppBekijk parallelle dubbelschroefproducten
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Producten:Co-roterende parallelle dubbelschroefslopen | Tegengesteld draaiende parallelle dubbelschroefslopen | PVC parallelle dubbelschroefsvaten | Parallelle dubbele schroeven van rubber en kunststof
E-mail:info@nhyscrew.com
Telefoon:+86-13505809643| Mobiel:+86-13587082002
Blok C, westelijke sectie nr. 2, Xingzhou Avenue, Dinghai District, Zhoushan City, provincie Zhejiang, China.
Service-informatie | Productieapparatuur | Bedrijfsprofiel | Neem contact met ons op
Veelgestelde vragen
Wat is de parallelle cilinderspeling met dubbele schroef?
Het is een reeks geometrische relaties, niet één universele kloof. Een nuttige specificatie onderscheidt de speling van elke schroef tot zijn cilinderlob, de speling van schroef tot schroef door het in elkaar grijpende gebied, de hartafstand, de fasering en elke relevante axiale speling. De goedgekeurde machinetekening definieert de streefwaarden en meetmethoden.
Kan ik de speling tussen de dubbele schroeven berekenen als cilinder-ID min schroef-OD?
Die aftrekking kan alleen een lokale diametrale relatie beschrijven als de twee waarden verwijzen naar overeenkomstige locaties en een gedefinieerde boorgeometrie. Het beschrijft niet de schroef-tot-schroef-speling, intermesh, fasering, hartafstand of een onronde 8-boring. Gebruik dit niet als de enige acceptatiewaarde voor dubbele schroeven.
Hoeveel plaatsen moet ik meten op een dubbele schroef en cilinder?
Er bestaat geen universele telling. Creëer voldoende axiale stations om de toevoer-, smelt- of compressie-, meng-, ontluchtings- en drukopbouwgebieden te dekken, en voeg vervolgens stations toe rond zichtbare schade of geometrieveranderingen. Gebruik dezelfde stationnamen op beide schroeven en beide tonlobben.
Wat moet worden geregistreerd voordat parallelle dubbele schroeven worden verwijderd?
Registreer de geïnstalleerde linker- en rechterposities, rotatie gezien vanaf een genoemd uiteinde, handigheid, timing- of fasemarkeringen, asverbindingen, afstandhouders en axiale volgorde. Fotografeer de aandrijf- en afvoeruiteinden, label elk onderdeel en bewaar de verwijderingsprocedure van de machinefabrikant.
Kan ik alleen de dubbele schroeven vervangen en de oude loop behouden?
Ja, wanneer de cilinderboringen, de middenrelatie en de toestand van het oppervlak binnen de goedgekeurde limieten blijven en de oorzaak van de schroefslijtage bekend is. Als de loop vergroot, ovaal, ingekerfd of verkeerd uitgelijnd is, kunnen alleen nieuwe schroeven overmatige of ongelijkmatige speling achterlaten. Baseer de beslissing op een gematcht meetrapport.
Hoe vaak moet de slijtage van de parallelle dubbelschroefsloop worden gemeten?
Stel het interval in op basis van het onderhoudsplan van de machinefabrikant, de ernst van het materiaal, de bedrijfsuren en de eigen slijtagetrend van de lijn. Battenfeld-cincinnati publiceert een jaar of 6.000 bedrijfsuren als serviceaanbeveling, maar dat is eerder een planningsreferentie dan een universele vervangingslimiet.
Publiceert Nanhaiya één standaard werkruimte voor elke parallelle dubbele schroef?
Geen enkele werkspelingswaarde dekt het volledige bereik. Nanhaiya publiceert productwaarden voor materiaal, warmtebehandeling, oppervlaktehardheid, laagdiepte, ruwheid en rechtheid van de schroef. De functionele spelingen moeten nog steeds worden gedefinieerd op de goedgekeurde tekening voor de specifieke machine en het schroefpaar.
Wat moet ik sturen voor een offerte voor een vervangende parallelle dubbelschroefsloop?
Stuur de machinefabrikant en het model, goedgekeurde tekeningen, identificatie van de linker- en rechterschroef, rotatiegezichtspunt, hartafstand, verbindings- en flensdetails, materiaalformulering, output- en bedrijfsgegevens, axiale slijtagekaart, oppervlaktefoto's, storingsgeschiedenis en vereiste inspectiedocumenten.
Voor systeemselectie en werkingsprincipes gaat u verder met onzeparallelle extrudergeleider met dubbele schroefof brederselectiegids voor dubbelschroefsextruders.