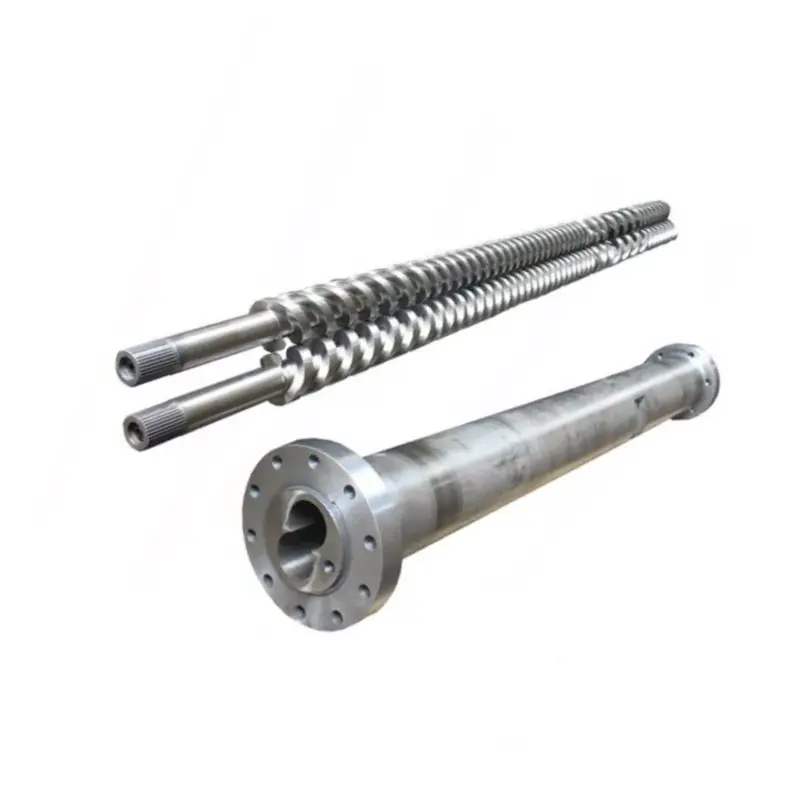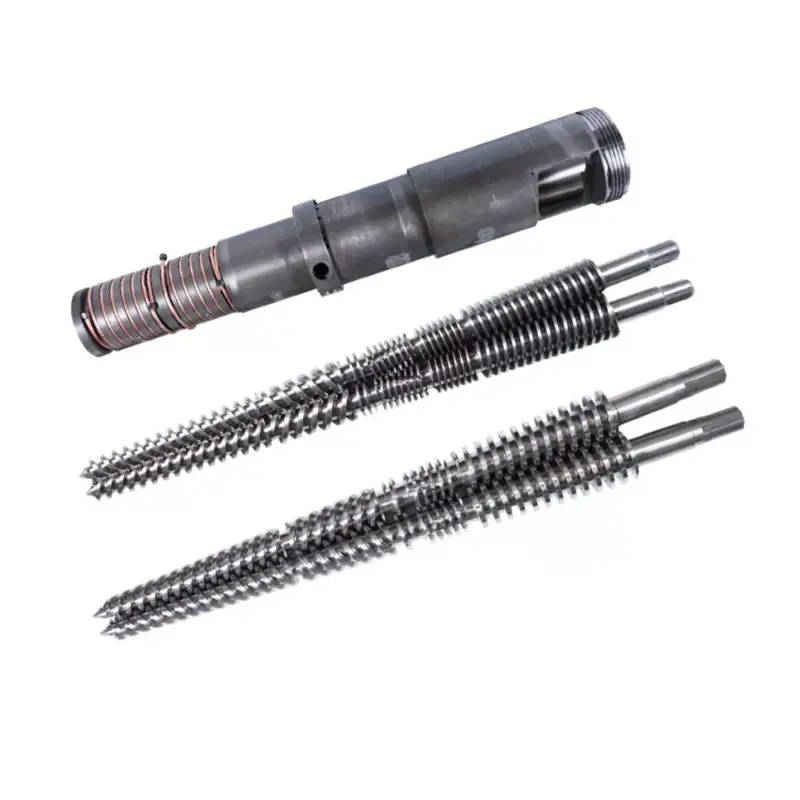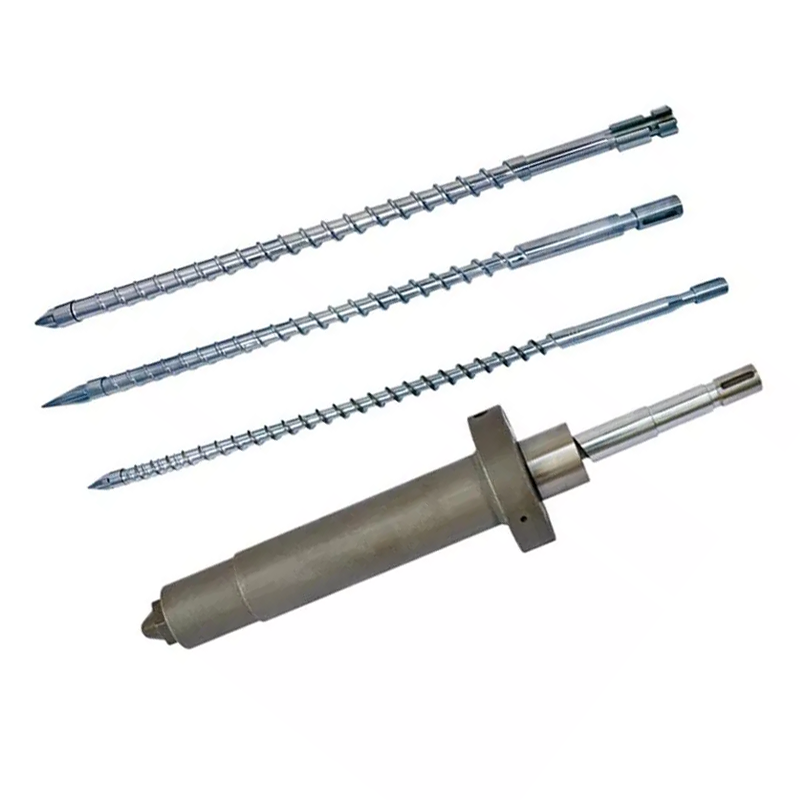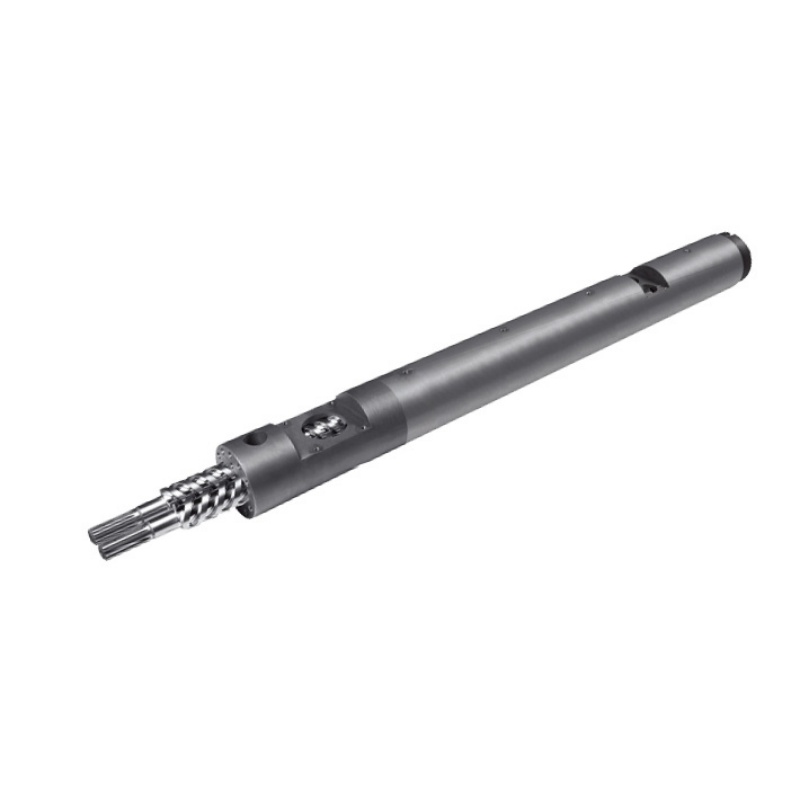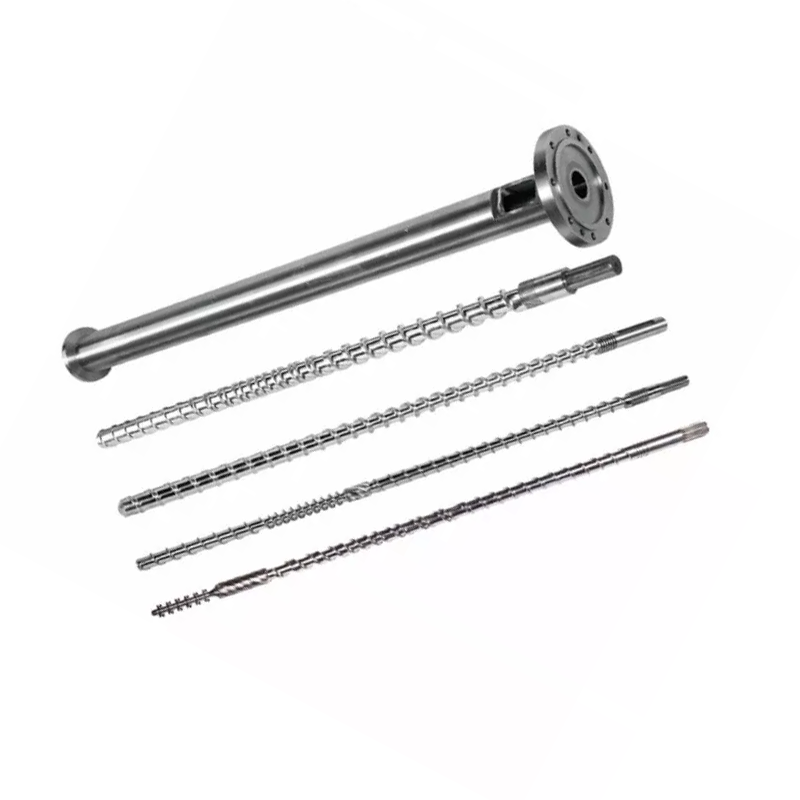

Injectieschroef L/D-verhoudingis de werklengte gedeeld door de schroefdiameter, en de meeste injectieschroeven draaien 18:1 tot 25:1. Dit is wat geen enkel specificatieblad u vertelt: u kunt de L/D niet wijzigen op een machine die u al bezit. De lengte wordt bepaald door de loop. Wat je kunt veranderen isdiameter van de schroef, en in een vaste loop beweegt die ene keuze L/D, schotcapaciteit en injectiedruk samen, in tegengestelde richtingen. Een kleinere schroef geeft een hogere L/D, een kleinere slag en meer druk. Koppel die handel aan uw hars en uw onderdeel, en de meeste L/D-vragen beantwoorden zichzelf.
Wat de L/D-verhouding betekent op een injectieschroef
L/D is de werklengte van de schroef (L) gedeeld door de buitendiameter (D). Een schroef die 22 keer langer is dan breed, heeft een L/D van 22:1.
De verhouding schaalt met de grootte. Een schroef van 40 mm bij 22:1 heeft een werklengte van 880 mm. Een schroef van 80 mm bij een verhouding van 22:1 is 1.760 mm lang. Dezelfde verhouding, heel verschillende machines.
Wat de verhouding feitelijk beschrijft, ishoeveel baan de schroef heeft om zijn werk te doen. Het voeren, smelten en doseren gebeurt allemaal langs die lengte. Meer lengte betekent meer smeltcapaciteit en meer menging. Minder lengte betekent minder van beide, en minder tijd voor het materiaal om warm te blijven.
De meeste injectieschroeven landen tussen 18:1 en 25:1, waarbij 20:1 tot 22:1 het gemeenschappelijke uitgangspunt is op machines voor algemeen gebruik. De pijlergids geeft het volledige beeld weer in onzespuitgietschroefcilindergeleider.
Waarom injectie L/D korter is dan extrusie L/D
Extruders werken doorgaans in een verhouding van 25:1 tot 33:1. Injectieschroeven blijven korter, en de reden is de cyclus, niet de traditie.
Een extruderschroef draait continu. Materiaal komt aan de ene kant binnen, beweegt er doorheen en gaat aan de andere kant weer weg. Niets wacht.
Een injectieschroef werkt in bursts. Het roteert om één schot te plastificeren, trekt zich terug en stopt dan. Het injecteert en de mal koelt af. Gedurende dat alles blijft de smelt die zich al in het vat bevindt stil en blijft heet.
Dat wachten is het hele verschil. Een langer vat bevat meer smelt, en op een injectiemachine betekent meer smelt dat meer materiaal meer cycli moet doorstaan. Voor een warmtegevoelige hars betekent extra lengte geen extra capaciteit. Het is extra thermische geschiedenis.
Het injectieontwerp brengt dus de smeltcapaciteit in evenwicht met de verblijftijd, terwijl extrusie meestal alleen maar smeltcapaciteit koopt.
Wat niemand je vertelt: je kunt L/D niet veranderen
Artikelen over L/D praten alsof je een getal mag kiezen. Op een machine die u al bezit, hoeft u dat niet te doen.
L wordt bevestigd door de loop.De loop is een machinaal bewerkt drukvat dat in het machineframe is vastgeschroefd, waarbij de verwarmingszones, de invoeropening en de montage allemaal rond één lengte zijn gebouwd. Niemand maakt een vat langer.
De enige variabele die overblijft in L/D is dus D, de schroefdiameter. Verander de diameter en de verhouding verandert mee, omdat de lengte boven de lijn nooit beweegt.
Daarom vermelden machinebouwers twee of drie schroefdiameters voor dezelfde machine. Ze bieden je geen drie shotformaten aan. Ze bieden je drie punten op een afwegingscurve, en de schotgrootte is slechts een van de dingen die bewegen.
Schroefdiameter: de hendel die alles beweegt
In een vast vat beweegt één keuze vier dingen tegelijk. Als u deze tabel begrijpt, begrijpt u injectie L/D.
| Als u kiest voor een... | Kleinere schroefdiameter | Grotere schroefdiameter |
|---|---|---|
| L/D-verhouding | Hoger(zelfde L, kleinere D) | Lager(zelfde L, grotere D) |
| Schotcapaciteit | Kleiner(minder volume per mm slag) | Groter |
| Injectiedruk beschikbaar | Hoger(dezelfde kracht op een kleiner oppervlak) | Lager |
| Smeltcapaciteit per shot | Beter(meer L/D voor minder materiaal) | Minder genereus |
| Verblijftijd voor een bepaald onderdeel | Korter(schot gebruikt meer een kleiner vat) | Langer |
| Pakken | Kleine precisieonderdelen, dunne wanden, hoogviskeuze en hittegevoelige harsen | Grote shots, gewone harsen, dikke secties |
Lees de drukrij nog eens door, want die beslist over meer banen dan mensen verwachten. De hydraulische of elektrische aandrijving van de machine levert een vaste kracht op de achterkant van de schroef. Druk is kracht gedeeld door oppervlakte. Een kleinere schroef heeft een kleiner oppervlak, dus dezelfde kracht produceert een hogere smeltdruk.
Dat is de reden waarom werk met dunne wanden en hoge viscositeit vaak op de kleine schroef terechtkomt: deze kan smelt in een nauwe holte duwen die een grote schroef niet kan vullen. De hogere L/D die daarmee gepaard gaat, is een bonus, geen toeval.
En lees ook de woonplaatsrij. Het is degene die stilletjes beslist of uw pc geel wordt.

Hoe L/D de opnamegrootte beïnvloedt
Strikt genomen stelt L/D de opnamegrootte niet in. Diameter en slag wel: het schotvolume is het dwarsdoorsnedeoppervlak van de schroef, vermenigvuldigd met de afstand die deze aflegt.
Maar op een echte machine kun je ze niet scheiden, omdat dezelfde diameter die je slag bepaalt, ook je L/D bepaalt. Kies de kleine schroef voor een klein precisieonderdeel en je hebt tegelijkertijd een hogere L/D gekozen.
Het praktische gevolg is een gelukkig gevolg. De schroef die u het kleine schot geeft, geeft u ook meer smeltlengte per gram materiaal en een hogere injectiedruk. Deze drie eigendommen zijn geschikt voor dezelfde banen, en daarom verloopt de handel vaker wel dan niet goed.
Waar het niet meer gelukkig is, is wanneer je een onderdeel op de verkeerde schroef forceert. Voer een heel klein schot uit op een schroef met een grote diameter en je krijgt het ergste van beide: een lage L/D, een enorm vatvolume in verhouding tot je schot, en materiaal dat veel te lang door hitte circuleert.
Verblijftijd: de kwaliteitsmoordenaar die u kunt berekenen
De verblijftijd is hoe lang een bepaald stuk polymeer heet blijft in het vat voordat het wordt geïnjecteerd. Het is het meest onderschatte getal in de spuitgietwereld en je kunt het in dertig seconden schatten.
Verblijftijd ≈ (vatschotcapaciteit ÷ uw schotgrootte) × cyclustijd
Beide capaciteiten in dezelfde eenheden. Neem de schotcapaciteit af van de beoordeling van de machine.
Werk een voorbeeld. Een machine met een opnamecapaciteit van 200 g, die een onderdeel van 20 g uitvoert in een cyclus van 30 seconden. De verhouding is 10, dus de smelt doorloopt ongeveer tien cycli. De verblijftijd is ongeveer 300 seconden of vijf minuten.
Vijf minuten bij smelttemperatuur is lang voor PC, POM, PET of PVC. Er is niets mis met je instellingen. Het onderdeel is simpelweg te klein voor de ton en het materiaal kookt terwijl het op zijn beurt wacht.
Verplaats die taak nu naar een kleinere schroef. De opnamecapaciteit daalt tot bijvoorbeeld 80 g. Hetzelfde onderdeel van 20 g gebruikt nu een kwart van het vat, de smelt doorloopt vier cycli in plaats van tien, en de verblijftijd daalt tot ongeveer twee minuten.
U heeft geen instelpunt gewijzigd. Je veranderde de schroefdiameter en het degradatieprobleem ging daarmee gepaard.
De opnamecapaciteitsband van 20-80%
Een vaak aangehaalde richtlijn in de branche is om uw schot ergens tussen ongeveer 20% en 80% van de nominale schotcapaciteit van de machine te houden. Bevestig de band aan de hand van de handleiding van uw machine, maar de logica erachter geldt overal.
Onder de bEn, de verblijftijd is lang. Materiaal maakt te veel uitstapjes door de hitte en warmtegevoelige harsen worden afgebroken. Dit is het falen dat de bovenstaande formule opvangt.
Boven de bEn, twee dingen breken. Er is niet genoeg ton meer over om een goed kussen vast te houden, dus het inpakken wordt van schot tot schot inconsistent. En de schroef heeft minder tijd en lengte om een bijna vol vat materiaal te smelten, dus de smeltkwaliteit gaat achteruit, precies wanneer u er het maximale uit vraagt.
Land in het midden van de band en de machine heeft ruimte om te werken. Als uw onderdeel erbuiten zit, is de juiste oplossing een andere schroefdiameter of een andere machine, en niet een heroïsche reeks procesinstellingen.
Hoe L/D de smeltkwaliteit beïnvloedt
Lengte is smeltcapaciteit en smeltcapaciteit is kwaliteit.
Meer L/D zorgt voor een vollediger smelten.Vaste pellets moeten verder reizen tegen de hete wand van het vat, zodat er minder ongesmolten overleven. Harde stippen en lensvormige insluitsels in het onderdeel zijn smeltfouten, en de lengte bestrijdt ze.
Meer L/D geeft een homogenere smelt.De temperatuur wordt gelijkmatiger, kleur en vulstof worden beter verdeeld en de smelt die bij de controlering aankomt, is consistenter van shot tot shot. Dat verschijnt als een breder procesvenster.
Meer L/D geeft ook meer thermische geschiedenis.Dezelfde lengte die grondig smelt, houdt materiaal ook langer vast, en voor PVC, PC, POM en PET is dat een kostenpost en geen voordeel.
De smeltkwaliteit is dus geen kwestie van meer is beter. Het is een balans: voldoende lengte om volledig te smelten, niet zoveel tonvolume dat het materiaal te lang wacht om te worden gebruikt. Wanneer de smeltcapaciteit uw specifieke beperking is, verhoogt een barrièreschroef deze zonder een millimeter ton toe te voegen.
L/D en diameter kiezen op basis van hars en onderdeel
Voeg de transacties samen en de keuze valt uit de hars en het onderdeel.
| Jouw situatie | Leun naar | Waarom |
|---|---|---|
| Kleine, dunwandige precisieonderdelen | Kleinere schroef, hogere L/D | Hogere injectiedruk vult dunne secties; goed smelten per gram; korte verblijfplaats |
| Warmtegevoelige hars (PC, POM, PET, PVC) | Kleinere schroef voor het schot; kortere uiteinde van de L/D-bEn | Verblijftijd is de vijand. Houd het schot groot in verhouding tot de cilindercapaciteit |
| Technische hars met hoge viscositeit | Kleinere schroef, hogere L/D | Heeft druk nodig om te vullen en lengte om grondig te smelten |
| Grote shots, basishars (PE, PP, PS) | Grotere schroef, lagere L/D | Capaciteit leads; deze harsen tolereren de verminderde smeltlengte |
| Dikwandige onderdelen, langzame cycli | Grotere schroef, kijk naar de woning | Lange cycli vermenigvuldigen de verblijftijd. Herbereken voordat u zich vastlegt |
| Met glas gevuld of schuurmiddel | Diameter per onderdeel; verander deoppervlak | L/D volgt het onderdeel. Het slijtage-antwoord is een bimetaalboring, niet een andere lengte |
| Ontsmelt bij hoog vermogen | Dezelfde diameter; barrière schroef | Je hebt smeltcapaciteit nodig, geen vatlengte. De loop verandert sowieso niet |
Let op de laatste twee rijen. Twee van de meest voorkomende problemen die vormgevers ons bezorgen zijn helemaal geen L/D-problemen, en het kopen van een andere schroefdiameter om ze op te lossen is geldverspilling.
Veel voorkomende L/D-fouten bij spuitgieten
- Een extrusie L/D kopiëren.Een 30:1-getal van een extrudertafel toegepast op een injectieschroef negeert het verblijftijdprobleem dat spuitgieten definieert. De twee machines doen verschillende taken.
- Ervan uitgaan dat langer beter is.Meer lengte is meer smeltenEnmeer thermische geschiedenis. Op hittegevoelige hars wint de tweede en wordt het materiaal afgebroken.
- Het negeren van de verhouding tussen schot en capaciteit.Het meest voorkomende kwaliteitsprobleem dat terug te voeren is op de geometrie, is het koken van een klein deel in een groot vat. Niemand controleert het, omdat het op geen enkel instellingenscherm staat.
- Geloven dat L/D kan worden gewijzigd op een bestaande machine.Dat kan niet. De loop is ingesteld op L. Alleen de diameter kunt u zelf kiezen.
- L/D de schuld geven van een smeltprobleem.Als unmelts alleen bij hoge output verschijnen, is uw smeltcapaciteit kort, niet uw vat. Een barrièreschroef fixeert dat in hetzelfde vat.
- L/D de schuld geven van een slijtageprobleem.Dalende output bij dezelfde schroefsnelheid is slijtagespeling, geen geometrie. Meet het voordat u iets opnieuw ontwerpt.

Hoe u de juiste schroef bestelt
Een schroevenfabrikant ontwerpt op basis van wat u hem vertelt. Stuur deze en het diameter- en geometrieadvies volgt.
- Machinemerk, model en huidige schroefdiameter.Een foto op het naamplaatje bestrijkt het grootste deel ervan en vertelt ons de lengte van de loop waarin u werkt.
- Nominale opnamecapaciteit van de machine,als u het weet, en uw werkelijke deelgewicht.
- Cyclustijd.Met de twee bovenstaande getallen kan de verblijftijd voor u worden berekend.
- Hars-, kwaliteit- en vulstofgehalte.Dit bepaalt zowel het compressieprofiel en de oppervlaktebehandeling als de diameter.
- Het defect dat je weg wilt hebben.Vergelingspunten in de woning. Unmelts wijzen op smeltcapaciteit. Korte schoten wijzen op druk of op de controlering. Ieder heeft een ander antwoord.
- Een tekening, of je versleten schroef.Laat ons ofwel op uw machine bouwen. Een versleten onderdeel wordt op CMM-apparatuur gemeten tot ±0,01 mm en de geometrie wordt gereconstrueerd.
Waarom samenwerken met Nanhaiya
Stuur ons het gewicht van het onderdeel, de cyclustijd en het machinemodel, en wij voeren de berekening van de verblijftijd uit voordat we u iets citeren. Soms is het antwoord een andere schroefdiameter. Soms is het een barrièreschroef in de loop die je al hebt. Af en toe komt het voor dat uw taak op een andere machine thuishoort, en dat zullen wij ook zeggen.
Als een nieuwe schroef de oplossing is, heeft Nanhaiya gebouwdspuitgietschroevenen vaten gedurende meer dan twintig jaar, in 38CrMoAlA, 42CrMo, SKD-61 en roestvrij staal, genitreerd of bimetaal met een laag wolfraamhoudende legering van 2,5-3 mm bij maximaal 62 HRC waar de voeding dit vereist.
Wij bouwen naar uw tekening, machinemodel of slijtagemonstervervangingencompatibel met de belangrijkste machinemerken, een minimale bestelling van één set en een offerte binnen 12 uur.
Vechten tegen vergeling, unmelts of korte schoten? Stuur uw machinemodel, onderdeelgewicht, cyclustijd en hars. We zullen u vertellen of het L/D, diameter, smeltcapaciteit of slijtage is, en binnen 12 uur een offerte maken.
Ontvang een schroefaanbevelingVeelgestelde vragen
Wat is een typische L/D-verhouding voor een spuitgietschroef?
De meeste injectieschroeven draaien tussen 18:1 en 25:1, waarbij 20:1 tot 22:1 gebruikelijk is op machines voor algemeen gebruik. Warmtegevoelige harsen geven de voorkeur aan het kortere uiteinde omdat het materiaal minder lang heet wordt. Technische kunststoffen die grondig moeten worden gesmolten, geven de voorkeur aan het langere uiteinde.
Kan ik de L/D-verhouding op mijn spuitgietmachine wijzigen?
Niet direct. De lengte wordt bepaald door de loop, die in de machine wordt bewerkt. Wat je kunt veranderen is de schroefdiameter, en omdat L hetzelfde blijft, geeft een kleinere diameter automatisch een hogere L/D. Die ene keuze verandert ook uw schotcapaciteit en beschikbare injectiedruk.
Heeft de L/D-verhouding invloed op de opnamegrootte?
Indirect en onafscheidelijk. Het schotvolume komt van de schroefdiameter en slag, niet van L/D. Maar op een vaste loop bepaalt de diameter die je slag bepaalt ook je L/D. Kies een kleinere schroef voor een kleiner schot, en je krijgt tegelijkertijd een hogere L/D en hogere injectiedruk.
Hoe bereken ik de verblijftijd bij spuitgieten?
Deel de nominale opnamecapaciteit van de machine door uw werkelijke opnamegrootte en vermenigvuldig dit vervolgens met de cyclustijd. Een machine van 200 g die een onderdeel van 20 g in een cyclus van 30 seconden laat draaien, geeft ongeveer 300 seconden of vijf minuten verblijftijd. Dat is een lange tijd om PC, POM, PET of PVC op smelttemperatuur te houden.
Waarom is injectie L/D korter dan extrusie L/D?
Omdat een injectieschroef barstens werkt. Het plastificeert een shot en stopt dan terwijl de machine injecteert en de mal afkoelt, en de smelt in het vat blijft de hele tijd heet. Een extruder draait continu en niets wacht. Extra cilinderlengte op een injectiemachine betekent extra thermische geschiedenis, niet alleen extra smeltcapaciteit, dus injectieschroeven blijven korter.
Welk percentage vatcapaciteit moet mijn schot gebruiken?
De vaak aangehaalde richtlijn bedraagt grofweg 20% tot 80% van de nominale opnamecapaciteit, en de handleiding van uw machine is de autoriteit. Beneden die band duurt de verblijftijd lang en wordt warmtegevoelig materiaal afgebroken. Daarboven is er geen ruimte voor een goed kussen en minder tijd om een bijna vol vat te smelten.
Is een hogere L/D beter voor spuitgieten?
Niet automatisch. Meer lengte zorgt voor een completere smelting en een meer uniforme smelting, wat de kwaliteit ten goede komt. Het houdt ook meer materiaal langer warm, waardoor hittegevoelige harsen worden afgebroken. De juiste L/D smelt uw materiaal volledig zonder het langer vast te houden dan nodig is.
Mijn delen worden geel. Is dat een L/D-probleem?
Meestal is er sprake van een verblijftijdprobleem, dat wil zeggen een probleem van de capaciteit van het schot tot de loop. Voer eerst de woonplaatsberekening uit. Als een klein deel in een groot vat kookt, kan geen enkele temperatuurinstelling en geen schroefgeometrie dit oplossen. Een kleinere schroefdiameter of een kleinere machine zal dat wel doen.