

Wat de schroefcilinder eigenlijk doet
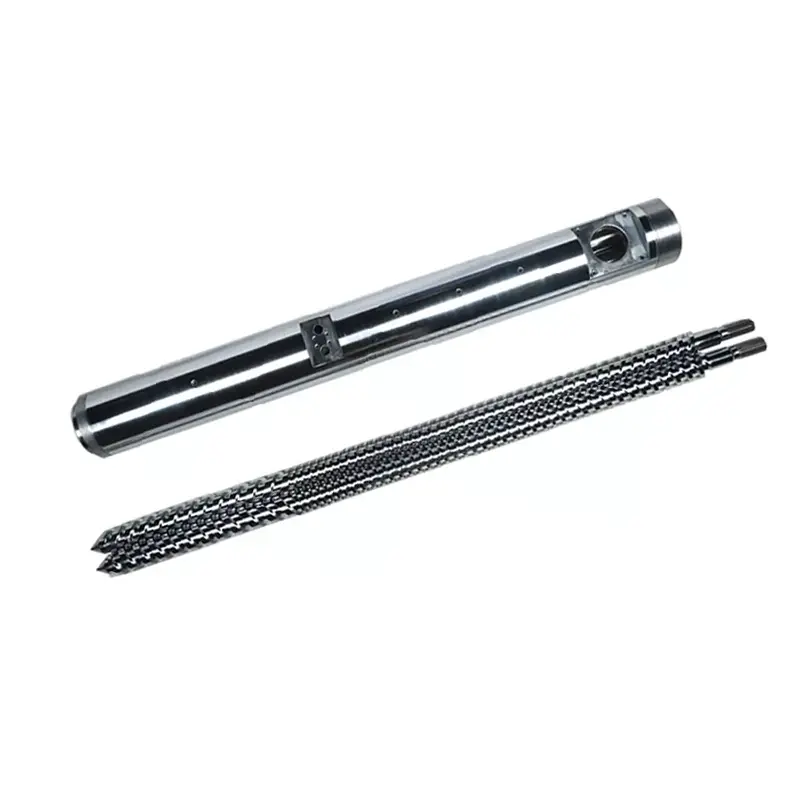
De schroef en de cilinder werken als een op elkaar afgestemd paar. Hier is de volgorde van elke cyclus:
- Voeden— Plastic pellets vallen vanuit de trechter in de voerzone.
- Smeltend— De roterende schroef genereert schuifwarmte. Gecombineerd met vatverwarmers smelten en comprimeren de pellets.
- Meten— De smelt wordt vóór injectie uniform in temperatuur en druk.
- Injectie— De schroef beweegt als een plunjer naar voren en duwt gesmolten plastic in de mal.
Elke ontwerpvariabele – geometrie, zoneverhoudingen, oppervlaktebehandeling – beïnvloedt hoe goed deze vier stappen plaatsvinden. Een mismatch in een van deze problemen manifesteert zich als een productieprobleem.
Beslissing 1: L/D-ratio
De L/D-verhouding (lengte van de schroefvleugel gedeeld door de diameter) is het belangrijkste getal op het specificatieblad. Het regelt de verblijftijd, de mengkwaliteit en de warmteverdeling.De meeste algemene spuitgiettoepassingen gebruiken 20:1.
| Hars | Aanbevolen L/D |
|---|---|
| PP, PE, PS (standaard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (hittegevoelig) | 16:1 – 20:1 |
| HUISDIER | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF-versterkte materialen | 20:1 – 24:1 |
Beslissing 2: Compressieverhouding
De compressieverhouding (CR) meet hoeveel het schroefkanaal versmalt van de aanvoerzone naar de doseerzone. Een hogere CR comprimeert de smelt agressiever – goed voor amorfe harsen die geleidelijk zachter worden. Lagere CR is zachter, wat u nodig heeft voor warmtegevoelige of met vezels gevulde materialen.
| Hars | Compressieverhouding |
|---|---|
| ABS, PC, PMMA (amorf) | 3,0 – 3,5:1 |
| PP, PE, Nylon (semi-kristallijn) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| HUISDIER | 2,3 – 2,6:1 |
| GF-versterkt (≥15%) | 2,0 – 2,5:1 |
Beslissing 3: Zoneverhoudingen
Een standaard injectieschroef verdeelt zich in drie zones. Het aandeel van elke zone is net zo belangrijk als de totale L/D.
- Voerzone (L1):Diepe kanalen die vaste pellets uit de trechter accepteren. Langer = meer doorvoercapaciteit.
- Compressiezone (L2):De kanaaldiepte neemt geleidelijk af. Het grootste deel van het smelten gebeurt hier.
- Meetzone (L3):Ondiepe, consistente kanalen. Zorgt voor een uniforme smelttemperatuur en -druk vóór injectie.
| Hars | Voer (L1) | Compressie (L2) | Meten (L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS/PC | 40% | 40% | 20% |
| HUISDIER | 40% | 40% | 20% |
| Nylon (PA) | 35-45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Beslissing 4: Materiaal van de schroefcilinder
38CrMoALA — De standaardbasislijn
De spuitgietschroeven van Nanhaiya worden vervaardigd uit38CrMoALA-gelegeerd staal, hittebehandeld en geblust. Dit basismateriaal kan goed overweg met standaard thermoplasten zoals PE, PP, PS en ABS, met een levensduur van ongeveer10.000–20.000 uuronder normale bedrijfsomstandigheden.
Nitreren
Gasnitreren bij 500–560 °C vormt een genitreerde laag0,5–0,8 mm dikmet een hardheid van950–1050 HV (~ 62 HRC). Dit verbetert de slijtvastheid met 30-40% vergeleken met onbehandeld staal. Standaard voor de meeste spuitgiettoepassingen met ongevulde of licht gevulde materialen.

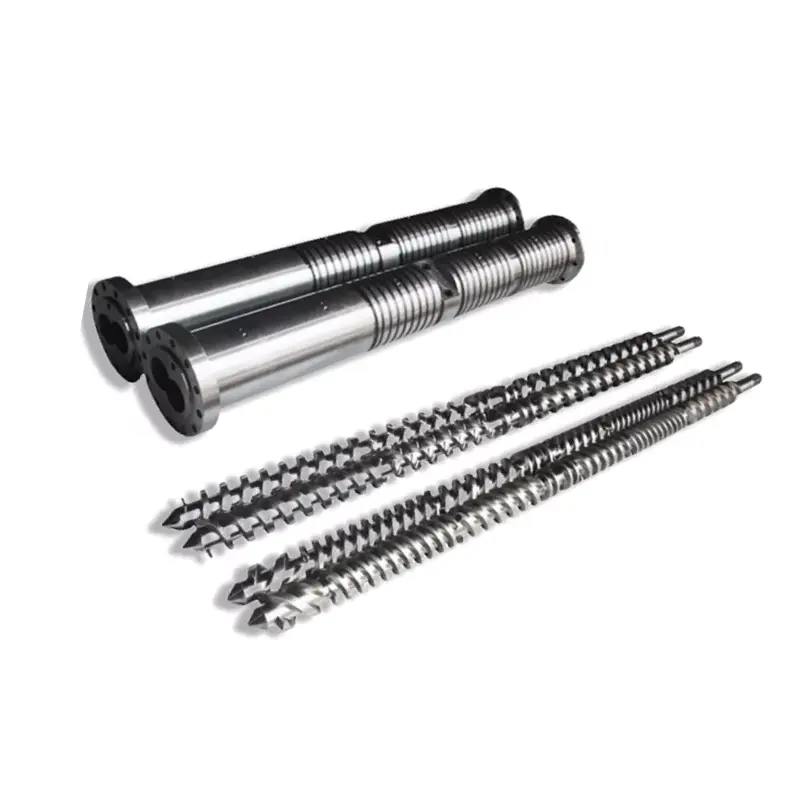
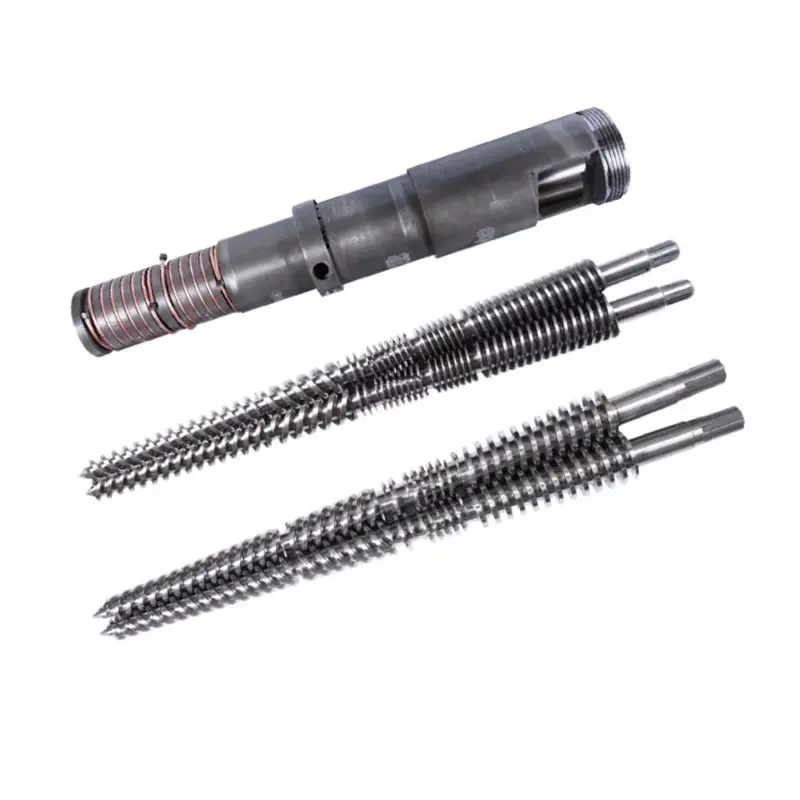
Nanhaiya mutante (abrupte) spuitgietschroef - geschikt voor kristallijne harsen zoals PP, PE en nylon.
Bimetaal — voor schurende toepassingen
Bimetaallopen hebben een slijtvaste voering van hooggelegeerde materialen die metallurgisch aan de cilinderboring is bevestigd. Het bimetaalproces van Nanhaiya bereikt eenbinnenboring hardheid van 62 HRCdoor spuitlassen van harde legeringen rond de slijtgevoelige delen van de binnenkant van de loop.
| Sollicitatie | Schroefmateriaal | Vat behandeling |
|---|---|---|
| PE, PP, PS (ongevuld) | 38CrMoALA genitreerd | Standaard genitreerd |
| ABS, PC, Nylon (ongevuld) | 38CrMoALA genitreerd | Standaard genitreerd |
| PA + GF ≤30% | 38CrMoALA, geblust + getemperd | Genitreerd of bimetaal |
| GF-gehalte 15-50% | Bimetaal / TC-vluchtranden | Bimetaal |
| PVC / corrosieve harsen | Corrosiebestendige legering | Bimetaal (CR-kwaliteit) |
| Koolstofvezel gevuld | Wolfraamcarbide | TC-gespoten boring |
Beslissing 5: Schroefdiameter en opnamegrootte
Je daadwerkelijke schot zou ertussen moeten vallen35% en 70%van de maximale opnamecapaciteit van de schroef. Onder de 35% blijft het materiaal te lang in het vat zitten, waardoor het risico bestaat dat het wordt aangetast. Boven de 70% kan de schroef niet snel genoeg herstellen binnen de cyclus.
Hieronder vindt u veelgebruikte configuraties die verkrijgbaar zijn bij Nanhaiya:
| Injectiehoeveelheid (g) | Schroef-Ø × lengte (mm) | Vat-Ø × lengte (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

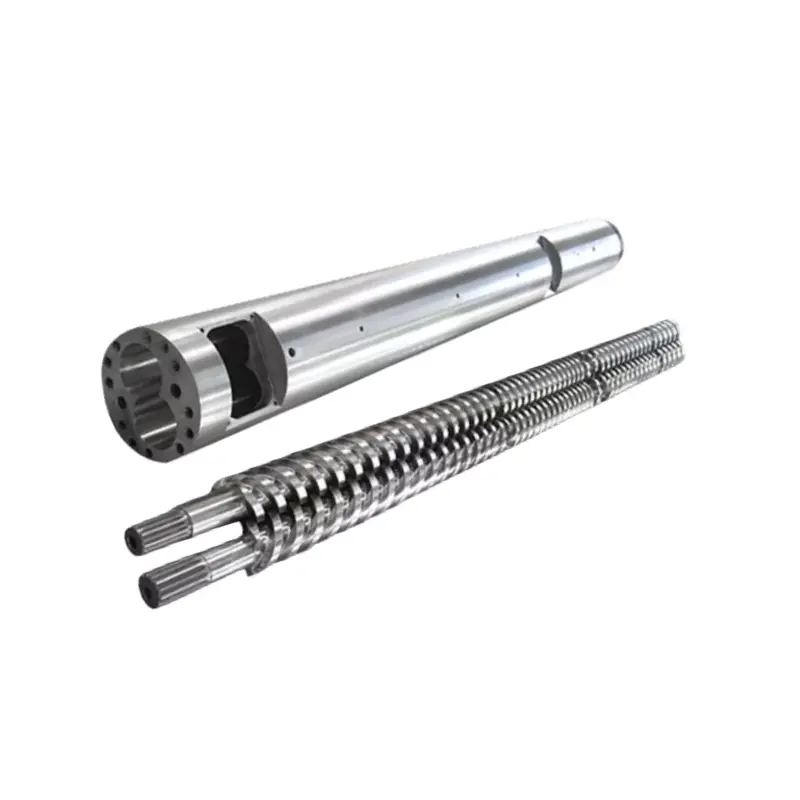
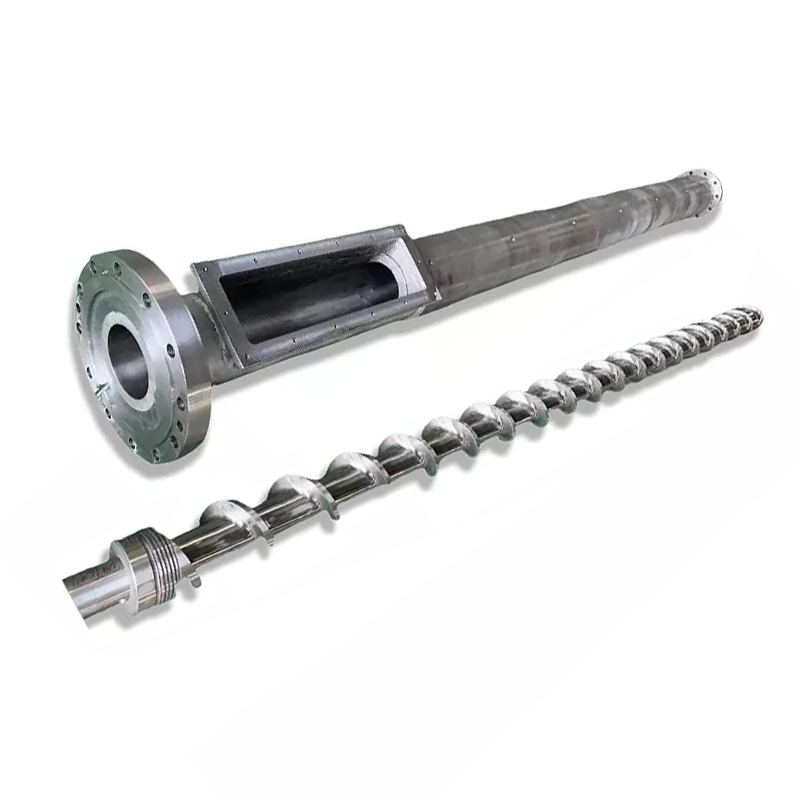
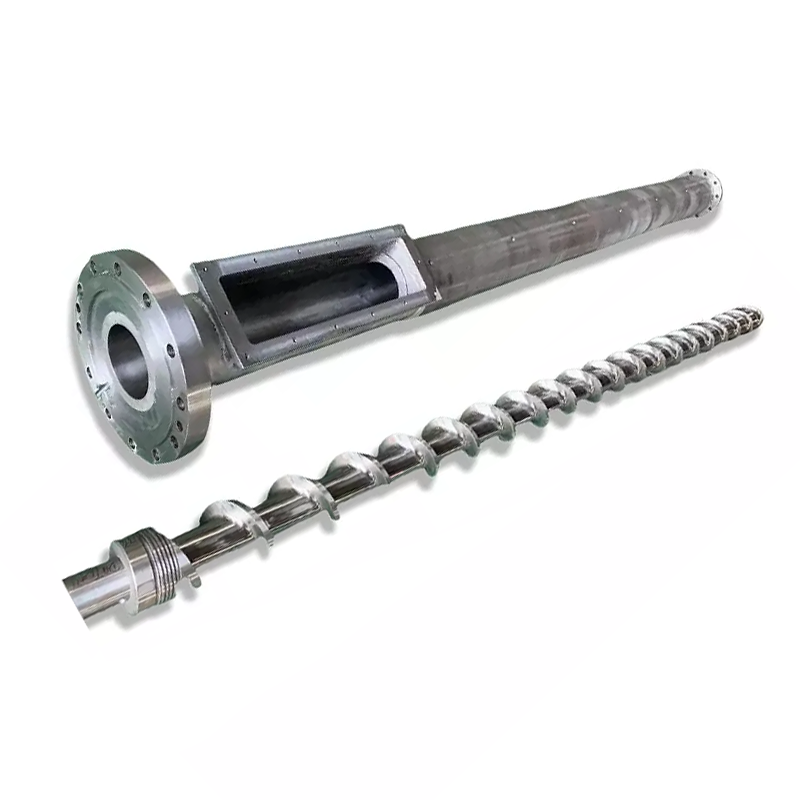
Nanhaiya geleidelijke spuitgietschroef - beter voor amorfe harsen zoals ABS, PC en PMMA.
Waarschuwingssignalen dat uw huidige schroef niet geschikt is voor de klus
- Zwarte vlekken of brandplekken— Materiaal wordt aangetast door een te lange verblijftijd of een hete plek. Controleer de temperatuurzones van de loop en de schroefspeling.
- Inconsequent schotgewicht— Vaak een versleten terugslagklep of een te grote speling tussen de schroef en de cilinder, waardoor terugstroming mogelijk is.
- Verspreide markeringen op het oppervlak— Vocht of gas in de smelt. Kan duiden op onvoldoende voordroging of een schroefgeometrie die niet goed ventileert.
- Langzaam herstel / lange cyclustijd— Het weekmakende vermogen is onvoldoende. De schroefdiameter moet waarschijnlijk groter worden.
- Hoge uitval bij kleurveranderingen— Slechte menging in de doseerzone. Een Maddock of barrièremengelement toegevoegd aan de schroef lost dit vaak op.
Wat u uw fabrikant moet vertellen als u een offerte aanvraagt
- Merk en model machine— of boringdiameter en flensafmetingen voor niet-standaard machines
- Primaire hars(en)— vultype en percentage vermelden, indien van toepassing
- Bereik van opnamegrootte— minimum en maximum in gram
- Doelcyclustijd
- Huidige problemen die u probeert op te lossen– indien aanwezig
Ontvang een technische aanbeveling van Nanhaiya
Wij reageren binnen 12 uur. Ons engineeringteam kan de juiste schroefgeometrie, materiaalkwaliteit en afmetingen voor uw machine en hars specificeren, voordat u een offerte uitbrengt.