
Het schroeftoerental is op zichzelf geen uitgangsknop. Een snelheidsverandering verandert het transport van vaste stoffen, de smelttijd, de afschuiving, de drukopwekking en de verblijftijd. Het bruikbare resultaat moet dus worden beoordeeld aan de hand van de smelttemperatuur, motorbelasting, druk en productkwaliteit.

Snel antwoord
Het verhogen van de schroefsnelheid verhoogt gewoonlijk de sleepstroom en de snelheid waarmee materiaal het proces binnenkomt, maar de relatie is niet onbeperkt of perfect lineair. Meer toerentallen kunnen ook afschuifwarmte toevoegen, de verblijftijd verkorten en een zwakke voedings- of smeltsectie blootleggen.
Wijzig één gecontroleerde variabele tegelijk, wacht op een stabiele toestand en vergelijk vervolgens de output, het smelttemperatuurprofiel, de druk, de motorbelasting en de productkwaliteit. Stop wanneer een van deze de goedgekeurde limiet bereikt, zelfs als de aandrijving sneller kan draaien.
Lees de extruder als één verbonden systeem
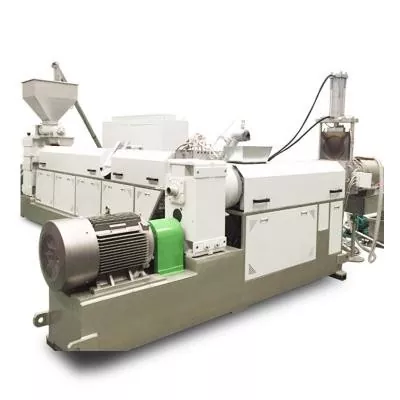
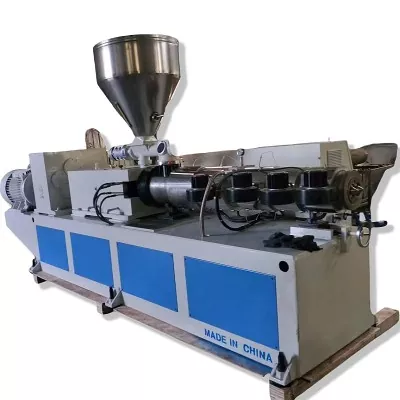
Materiaal komt binnen als een vaste stof, wordt een verdicht bed, smelt, mengt en verlaat het via een restrictief stroompad. De motor levert mechanische energie, terwijl vatverwarmers en koelcircuits warmte uitwisselen met het proces. De schroef en de matrijs delen de drukplicht.
In een onderzoek op industriële schaal uit 2016 werden drie polymeren, drie schroefgeometrieën, vijf snelheden en drie temperatuuromstandigheden getest voor 135 bedrijfssituaties. De auteurs hebben de energievraag en de smelttemperatuurvariatie samen gemeten. Hun resultaten veranderden afhankelijk van het materiaal, de schroef en de omstandigheden, en daarom is één universele regel van toerental naar output onbetrouwbaar.
Onze fabrieksweergave:het beste bedrijfspunt is niet het hoogste toerental dat de omvormer accepteert. Het is de hoogste stabiele productieomstandigheid die binnen de goedgekeurde grenzen voor motor, versnellingsbak, druk, temperatuur en productkwaliteit blijft. Als een limiet vroegtijdig bereikt wordt, identificeer dan dat knelpunt voordat u een snellere schijf of een nieuwe schroef bestelt.
Wat verandert er als de schroefsnelheid toeneemt?
Bij een hoger toerental beweegt het schroefoppervlak sneller ten opzichte van de loop. In een stabiel bereik kan dit het transport van vaste stoffen en het transport van smelten vergroten. Het verandert ook de afschuifsnelheid, de mechanische energie-input, de beschikbare tijd voor het smelten en het aantal schroefomwentelingen dat een materiaal ondergaat.
De richting van de verandering van de smelttemperatuur is niet universeel. In een HDPE-onderzoek uit 2014 werd gebruik gemaakt van drie harsviscositeiten, drie schroefgeometrieën en verschillende snelheden en ingestelde temperaturen. Hieruit bleek dat het schroeftype, de harsviscositeit, de ingestelde temperatuur en de snelheid allemaal van invloed waren op het energieverbruik en de smeltconsistentie.
Enkelvleugelige schroeven vertoonden een kritische snelheid waarbij de smeltkwaliteit verslechterde, terwijl de geteste barrièreschroef een betere temperatuuruniformiteit handhaafde.


De ingestelde temperatuur van het vat is niet de smelttemperatuur
De controller geeft een doel voor de verwarmingszone weer en meestal een temperatuur nabij de wand van het vat. Polymeer in het kanaal ontvangt ook mechanische energie door vervorming en wrijving. Door koeling kan een deel van die warmte worden afgevoerd, maar de uiteindelijke smelting kan heter, kouder of minder uniform blijven dan de uitlezing van de controller doet vermoeden.
Meet de smelttemperatuur op een gedefinieerde locatie en vermeld de sensormethode. In het Polymer Engineering & Science-onderzoek uit 2006 werd gebruik gemaakt van een thermokoppelrooster over de smeltstroom. Het vond gebieden met lage temperaturen en een hoge doorvoer met enkelvleugelige schroeven, terwijl de geteste barrièreschroef met een Maddock-mixer een betere smelting en lagere variatie bereikte.
Zet niet elke verwarmingszone lager alleen maar omdat de gemeten smelt heet is.Als de schroef het grootste deel van de hitte veroorzaakt, kan een agressieve reductie het vaste bed kouder achterlaten terwijl de afschuiving hoog blijft. Controleer waar het smelten plaatsvindt, het verwarmingsvermogen, de koelreactie en de motorbelasting voordat u het hele profiel wijzigt.
Waarom de uitvoer stopt met het volgen van het toerental in een rechte lijn
Bij lagere snelheid kan een goed gevoede extruder een vrijwel lineair verband vertonen tussen het toerental en de massastroom. Die relatie wordt zwakker als pellets het kanaal niet langer proportioneel vullen, de bulkdichtheid verandert, de voedingskeel wegglijdt, het smelten achterblijft, of stroomafwaartse weerstand de druk-stroombalans verandert.
In een onderzoek van de Universiteit van Stuttgart uit 2022 werden gladde, spiraalvormig gegroefde en axiaal gegroefde voedingszones bij hoge schroefsnelheden vergeleken. Er werd een drempel gevonden waarboven de doorvoer niet-lineair werd, en de vorm en grootte van de pellet beïnvloedden die drempel. Dit ondersteunt een praktische fabrieksregel: noteer zowel de feitelijke grondstof als de naam van het polymeer.



Hoe Nanhaiya's gepubliceerde snelheid en uitvoerbereik te lezen
Nanhaiya publiceert de volgende familietabel op beide sitescategorie enkele schroefen PE/PP hogesnelheidspagina. Het is nuttig om het vermelde productassortiment van het bedrijf te identificeren. Het is geen operationele garantie voor een niet-gespecificeerd materiaal en matrijs.
| Model | L/D | Gepubliceerde uitvoer | Gepubliceerde snelheid | Aandrijfmotor |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 tot 5 kg/u | 10 tot 60 tpm | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 tot 8 kg/u | 10 tot 60 tpm | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 tot 10 kg/u | 10 tot 60 tpm | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 tot 36:1 | 10 tot 120 kg/u | 10 tot 150 tpm | 5,5 tot 22 kW |
| NHY65 | 25:1 tot 36:1 | 60 tot 300 kg/u | 20 tot 150 tpm | 22 tot 75 kW |
| NHY75 | 25:1 tot 36:1 | 200 tot 450 kg/u | 20 tot 150 tpm | 30 tot 132 kW |
| NHY90 | 25:1 tot 36:1 | 180 tot 600 kg/u | 20 tot 110 tpm | 30 tot 185 kW |
| NHY120 | 25:1 tot 36:1 | 320 tot 1000 kg/u | 20 tot 90 tpm | 75 tot 280 kW |
| NHY150 | 25:1 tot 36:1 | 400 tot 1300 kg/u | 20 tot 75 tpm | 90 tot 400 kW |
Bron: website van Nanhaiya, gecontroleerd op 31 augustus 2026. Elke rij bevat brede reekswaarden. Combineer niet het hoogste vermogen, toerental en motornummer in één veronderstelde machineconfiguratie.
Nanhaiya-website beweert:Op de PE/PP hogesnelheidspagina staat dat een geoptimaliseerde schroefstructuur en een tandwielkast met hoog koppel de efficiëntie kunnen verdubbelen ten opzichte van traditionele apparatuur, en dat het ontwerp ervan de PP-extrusietemperatuur kan verlagen.
De pagina vermeldt niet de vergelijkingsmachine, hars, matrijs, testmethode of acceptatieperiode. Behandel beide verklaringen als claims van leveranciers die een projectspecifiek testprotocol vereisen voordat ze een ROI of aankoopgarantie krijgen.
Interpreteer combinaties, geen geïsoleerde metingen
| Trend na een toerentalverhoging | Mogelijke interpretatie | Volgende controle |
|---|---|---|
| De productie stijgt, de druk en de belasting blijven stabiel, de kwaliteit blijft behouden | Het kan zijn dat de lijn zich nog binnen het bruikbare bedieningsvenster bevindt | Bevestig de uniformiteit van de smelttemperatuur en de stroomafwaartse koelcapaciteit |
| Het toerental stijgt, maar de outputwinst neemt af | Toevoercapaciteit, smelt- of stroomafwaartse weerstand kunnen beperkend zijn | Controleer de voerconsistentie, specifieke opbrengst, filter- en matrijsdruk |
| De smelttemperatuur en de motorbelasting stijgen snel | Mechanische energie en weerstand nemen toe | Beoordeel de harsviscositeit, schroefgeometrie, filterconditie en hitteprofiel |
| De gemiddelde smelttemperatuur daalt, maar de variatie neemt toe | Er kan sprake zijn van laat of onvolledig smelten | Inspecteer productfouten en vergelijk deze met het smeltvermogen van de schroef |
| Drukcycli met vermogen en motorbelasting | Het probleem kan te maken hebben met voeding, smelten, temperatuurbeheersing of beperking | Gebruik destijgende diagnostische gids |
| De belasting stijgt na een filter- of matrijswissel | Stroomafwaartse weerstand veranderde het werkpunt | Vergelijk schone en vuile druk bij hetzelfde materiaal en dezelfde snelheid |


Gebruik een gecontroleerde staptest in plaats van achter de bedieningselementen aan te rennen
- Kies één stabiele materiaalpartij en product.Registreer harskwaliteit, pellet- of maalgoedvorm, additieven, vocht en recente materiaalvolgorde.
- Stel een basislijn vast.Registreer het werkelijke toerental, de voeding, de output, de smelttemperatuur, de druk, de motorbelasting, de zonemetingen en de productkwaliteit nadat de lijn is gestabiliseerd.
- Wijzig één goedgekeurde variabele.Gebruik de increment- en stabilisatietijd die is gedefinieerd door de lijnprocedure. Verander snelheid, voer en temperatuur niet samen.
- Vergelijk zowel het gemiddelde als de variatie.Een acceptabel gemiddelde kan de cyclusdruk of een ongelijkmatig smelttemperatuurprofiel verbergen.
- Markeer de eerste beperkende voorwaarde.Het kan gaan om motorbelasting, druk, smeltkwaliteit, maatvastheid, koelvermogen of oppervlaktedefect.
- Herhaal dit alleen binnen de goedgekeurde grenzen.Het bruikbare maximum wordt bereikt wanneer een nieuwe verhoging te weinig output oplevert of een gemeten toestand buiten acceptatie duwt.
Onze fabrieksweergave:een klant die vijf stabiele werkpunten stuurt, geeft ons nuttiger ontwerpbewijs dan een klant die één maximaal toerental stuurt. De trend laat zien waar de lijn efficiëntie verliest en of de volgende verandering thuishoort in het voedingsgedeelte, de schroefgeometrie, de slijtage of de stroomafwaartse apparatuur.
Wanneer de procestrend terugwijst naar de hardware
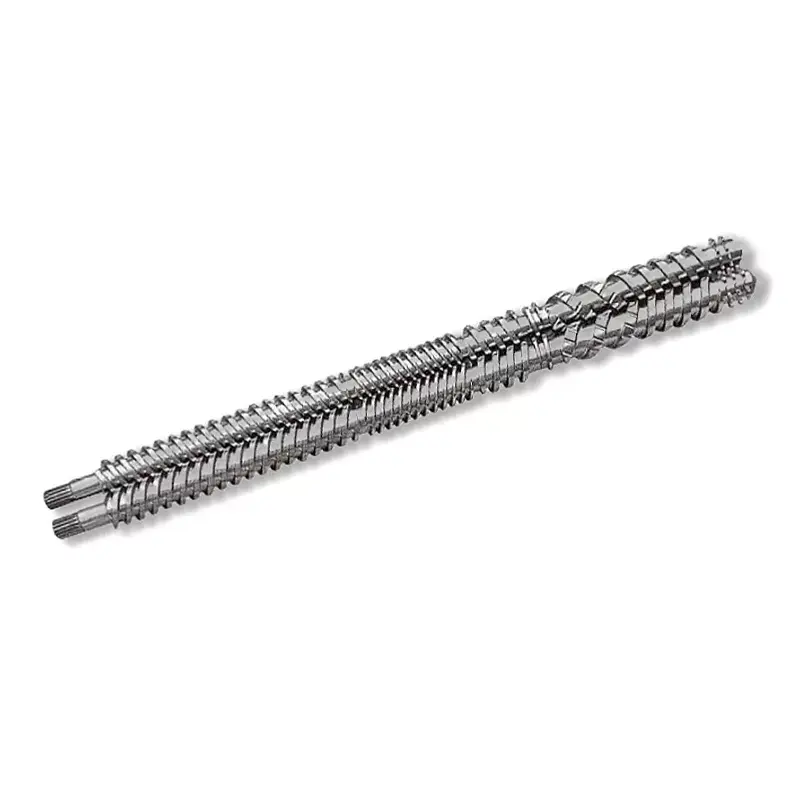
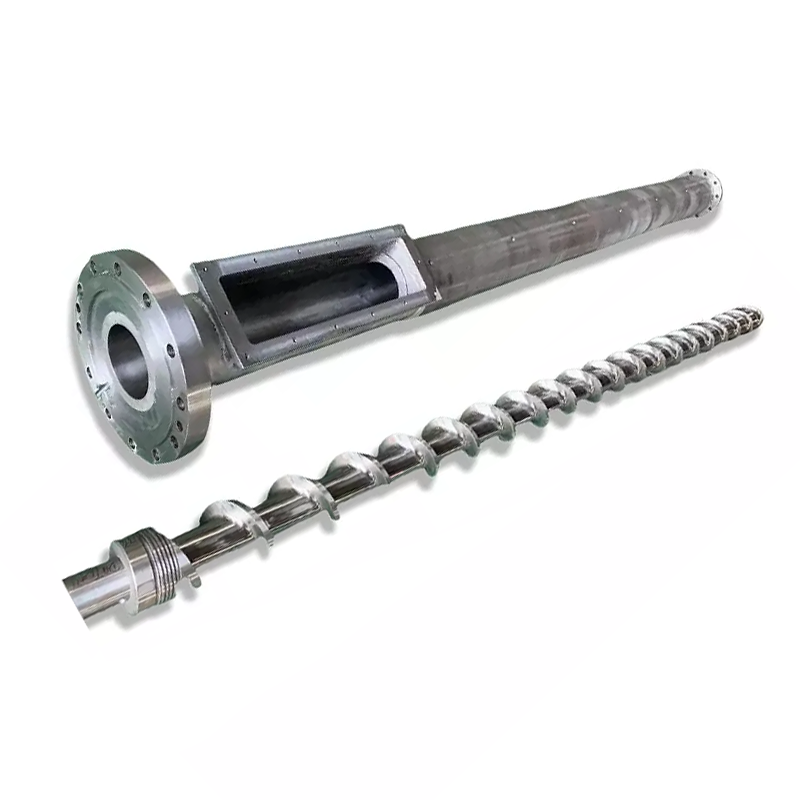
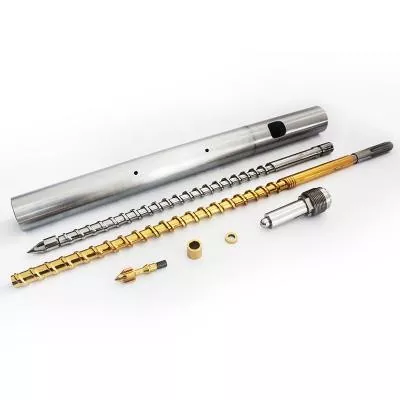
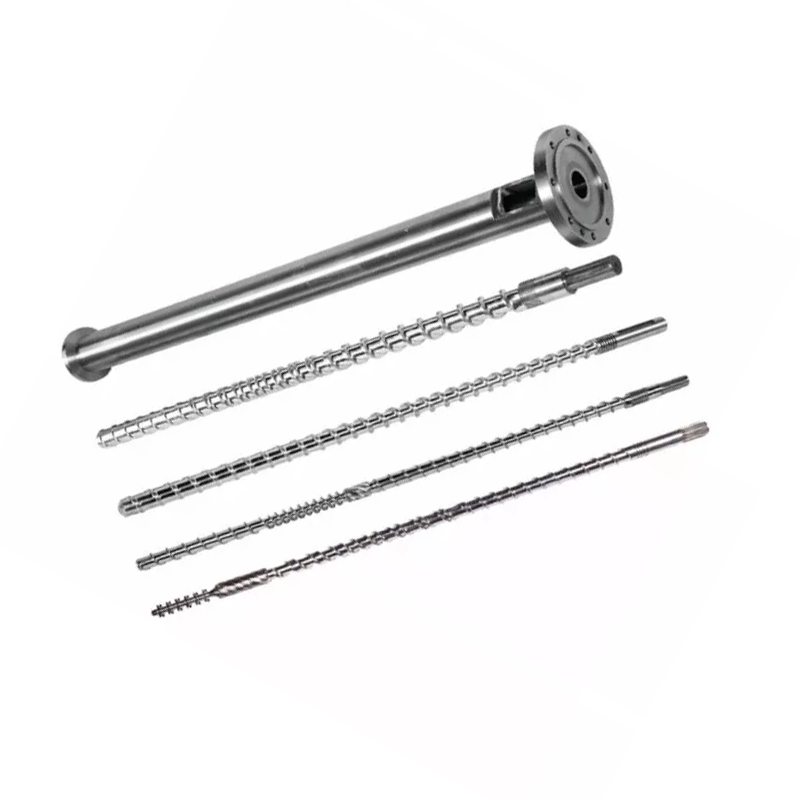
Een hoger toerental kan geen overmatige speling tussen de schroef en het vat, een ondermaatse invoersectie, een smeltsectie die achterop raakt of een mixer die te veel drukverlies veroorzaakt, niet repareren. Het kan die grenzen gemakkelijker zichtbaar maken. Reinig en meet versleten onderdelen voordat u ze kopieert.
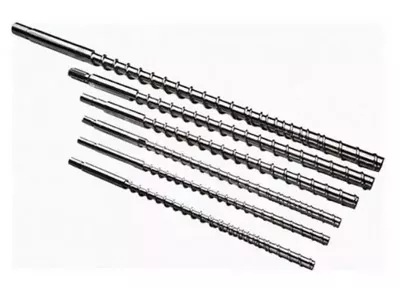
Gebruik debarrière-, conventionele en mengschroefvergelijkingwanneer de smeltuniformiteit verandert met de snelheid. Gebruik degids voor slijtagemetingenwanneer de specifieke output afneemt met een schoon stroompad en stabiel materiaal.
Van Nanhaiyaapparatuur paginastelt dat zijn CNC-draaibanken werkstukken tot 6 m kunnen bewerken en dat zijn boor- en freesapparatuur een positioneringsnauwkeurigheid van 0,02 mm heeft. Dat zijn gepubliceerde mogelijkheden op fabrieksniveau. De goedgekeurde tekening moet nog steeds de afmetingen en inspectiepunten voor de bestelling definiëren.

Gegevens voor een beoordeling met hoge output met één schroef
- Machinefabrikant, model en schroefdiameter
- Originele en huidige schroef- en cilinderafmetingen
- Harskwaliteit, pelletvorm, maalgoed en additieven
- Normale en doeloutput met geaccepteerde kwaliteit
- Gegevens over motor, versnellingsbakverhouding en nominaal koppel
- Actueel toerental, motorbelasting en energietrend
- Instelpunten van het vat en werkelijke zonemetingen
- Smelttemperatuurlocatie en sensormethode
- Druktrend, filter- en matrijsdetails
- Afkoel-, afvoer- en stroomafwaartse limieten
- Foto's van defecten en bewaarde monsters
- Originele tekening en aansluitmaten
Veelgestelde vragen
Verhoogt het verhogen van de schroefsnelheid altijd de output van de extruder?
Nee. De output kan stijgen met de schroefsnelheid binnen een stabiel werkvenster, maar de voedingscapaciteit, pelletvorm, schroefgeometrie, smeltcapaciteit, matrijsweerstand, motorbelasting en slijtage kunnen het resultaat beperken. Bij hoge snelheid kan de specifieke output afnemen of kan de smelt minder uniform worden.
Is de ingestelde temperatuur in het vat hetzelfde als de smelttemperatuur?
Nee. De instelpunten van het vat regelen de verwarmingszones, terwijl het polymeer ook mechanische energie ontvangt door de rotatie van de schroef en afschuiving. Meet de smelt op een gedefinieerde locatie met een geschikte sensor en registreer de methode in plaats van het instelpunt van de controller te behandelen als de werkelijke smelttemperatuur.
Waarom kan de smelttemperatuur stijgen als de schroefsnelheid toeneemt?
Een hogere schroefsnelheid kan de afschuifsnelheid en de mechanische energie-invoer verhogen. Hoeveel de smelttemperatuur verandert, hangt af van de harsviscositeit, de schroefgeometrie, de vulling, het cilinderprofiel en de stroomafwaartse weerstand. Sommige schroef- en materiaalcombinaties kunnen in plaats daarvan een slechte of onvolledige smelting vertonen boven een kritische snelheid.
Waarom kan het vermogen niet meer toenemen, zelfs als het toerental stijgt?
Het toevoergedeelte kan stoppen met proportioneel vullen, de pelletslip kan veranderen, de bulkdichtheid kan variëren, de smeltcapaciteit kan worden bereikt, of de weerstand tegen matrijzen en filters kan het systeem beperken. Een versleten schroef en cilinder kunnen ook de lekkage vergroten en het nuttige pompen verminderen.
Wat moeten operators registreren na het veranderen van de schroefsnelheid?
Registreer de werkelijke schroefsnelheid, voedingssnelheid, output, smelttemperatuur en -variatie, smeltdruk en -variatie, motorbelasting, zonetemperaturen, koelreactie, productkwaliteit en de tijd die is toegestaan om een nieuwe stabiele toestand te bereiken.
Welke gegevens moet ik naar Nanhaiya sturen voor een beoordeling van een enkele schroef met hoog rendement?
Stuur de harskwaliteit en -vorm, additieven en vulstoffen, vereiste output, actueel toerental, motor- en versnellingsbakgegevens, cilinderprofiel, smelttemperatuur- en druktrends, matrijs- en filterdetails, schroef- en cilindertekeningen, slijtagemetingen en het productdefect of de productielimiet die u moet oplossen.
Noot van de redactie: Nanhaiya-productspecificaties en -claims worden aangemerkt als door het bedrijf gepubliceerde informatie. Onafhankelijk onderzoek ondersteunt de procesrelaties en vormt geen garantie voor welk Nanhaiya-model dan ook. Definitieve grenzen en acceptatievoorwaarden vereisen het materiaal, de machine, de goedgekeurde tekening en het projecttestplan.