Wat is het verschil tussen distributieve en dispersieve menging?
Beschouw distributie als een kwestie van locatie en spreiding als een kwestie van de omvang van domeinen of agglomeraten. Als u een grote pigmentklomp naar een ander deel van de smelt verplaatst, verandert de locatie ervan. Door die klomp op te splitsen in kleinere agglomeraten verandert de verspreiding ervan. Het ene resultaat bevestigt het andere niet.
| Vraag | Distributief mengen | Dispersief mengen |
|---|---|---|
| Wat moet er veranderen? | Ruimtelijke uniformiteit van componenten. | Agglomeraat- of gedispergeerde fasegrootte. |
| Wat doet de stroom? | Materiaal splitsen, heroriënteren en opnieuw combineren. | Oefen voldoende spanning uit om vervorming of breuk te voorkomen. |
| Wat moeten we onderzoeken? | Compositie of kleurconsistentie over gedefinieerde monsters. | Resterende agglomeraten of fasemorfologie. |
| Wat is onvoldoende bewijs? | Een fijne deeltjesgrootte in één geïsoleerd monster. | Een uniform uitziende pelletkleur. |
Het onderscheid wordt uitgelegd inNC State Extension's gids voor schroeffunctionaliteit. De meeste reële elementen dragen bij aan beide processen. De nuttige vraag is of het materiaal de vereiste balans krijgt, en niet of een element blijvend in één categorie thuishoort.
Schrijf bij inkoop het gewenste resultaat als waarneembare eis. Bepaal wat uniformer moet worden, welke agglomeraten of fasekenmerken onaanvaardbaar zijn, en hoe het laboratorium deze zal rapporteren. Een verzoek om "betere menging" laat deze beslissingen onopgelost.
Deze handleiding heeft betrekking op co-roterende dubbelschroefcompounds. Bepaal eerst de uitrustingstaak als u een lijn met één schroef of een PVC-proces met tegengestelde rotatie vergelijkt. Onsmateriaalgeleider met enkele schroef versus dubbele schroefricht zich op die bredere keuze.
Stel het defect vast voordat u de schroef vervangt
Beschrijf het defect voordat u het vervangende element een naam geeft. We zouden monsters opvragen die verband houden met dezelfde bedrijfsperiode als de feeder-, snelheids-, temperatuur- en belastinggegevens. Een monster zonder de procesomstandigheden maakt het moeilijk om een herhaalbaar configuratieprobleem te onderscheiden van een tijdelijke verstoring.
| Observatie | Bewijsmateriaal waar we om zouden vragen | Eerste beslissing |
|---|---|---|
| Kleur verandert in de loop van de tijd | Tijdgelabelde monsters en leveringsgegevens van de feeder. | Onderzoek de consistentie van de dosering voordat u de geometrie wijzigt. |
| Zichtbare vlekjes | Secties of microfoto's vergeleken met binnenkomende ingrediënten. | Identificeer agglomeraten, niet-gesmolten materiaal, degradatie of verontreiniging. |
| Een defect begon na een receptwijziging | Vorige en huidige formuleringen, voervormen en instellingen. | Scheid een nieuwe verwerkingstaak van slijtagegerelateerde achteruitgang. |
Wat ik controleer voordat ik sterker mixen aanbeveel
Wanneer ik een mengprobleem met dubbele schroeven beoordeel, scheid ik eerst de ongelijkmatige samenstelling van de deeltjes die niet zijn afgebroken. Zichtbare stippen in een pelletmonster zijn niet voldoende om een sterkere kneedsectie te rechtvaardigen. Ik vraag om de harskwaliteit, de vorm en belading van het additief, de huidige schroefindeling, voedingsgegevens en monsters die zijn verzameld onder stabiele bedrijfsomstandigheden.
Mijn volgende stap is om vast te stellen wat die stippen eigenlijk zijn. Ik onderzocht delen van het materiaal en vergeleek het defect met de originele ingrediënten. Geagglomereerd pigment, niet-gesmolten hars en afgebroken materiaal vereisen verschillende reacties. Het toevoegen van de mengintensiteit voordat het defect wordt geïdentificeerd, kan het onderzoek de verkeerde kant op sturen. Het onderscheid tussen slecht smelten en slecht mengen is ook een centrale waarschuwingJim Frankland's menggeleiding met enkele schroef.
Voor de schroefbeoordeling houd ik rekening met schijfbreedte, bloklengte, verspringingshoek en transportrichting samen. Ook controleer ik de omringende elementen, voerlocaties en gemeten spelingen. Een kneedblok alleen vanuit de hoek is niet goed te beoordelen. Zijn positie in het proces en de materiële omstandigheden die daarbij betrokken zijn, zijn van belang.
Voordat ik een wijziging aanbeveel, zou ik een basislijn vaststellen voor de doorvoer, de werkelijke smelttemperatuur, de schijfbelasting en de relevante kwaliteitsmetingen. Vervolgens zou ik één gerechtvaardigde configuratiewijziging vergelijken nadat het proces is gestabiliseerd, waarbij de formulering en de bemonsteringsmethode consistent blijven. Als de voeding onstabiel is of de bestaande componenten versleten zijn, zou ik deze problemen oplossen voordat ik een nieuwe mengsectie ter compensatie gebruik.
Mijn acceptatiecriterium is de overeengekomen productspecificatie. Een configuratie die zichtbare agglomeraten verwijdert maar de vereiste vezelmorfologie beschadigt of de bedrijfslimieten overschrijdt, is geen aanvaardbare verbetering. Ik zou de configuratie behouden die de vereiste mengkwaliteit levert binnen de thermische en mechanische grenzen van de lijn, in plaats van beperkingen toe te blijven voegen simpelweg omdat de machine dit kan verdragen.
Hoe extruders met dubbele schroef menging genereren
Herschikking van de stroming en lokale stress vervullen verschillende taken
Verdelende actie komt voort uit het herhaaldelijk splitsen, uitrekken en herschikken van materiaal. Dispersieve werking vereist spanningen die voldoende zijn om een verspreide fase te vervormen of weerstand binnen een agglomeraat te overwinnen. Afschuif- en verlengingsstroming beschrijven vervormingsmechanismen; het zijn geen afzonderlijke kwaliteitsdoelstellingen die distributie en spreiding vervangen.
Charlie Martinstechnisch overzicht van continu mengen met dubbele schroefbeschrijft het samenspel van schroefelementen, gevulde verwerkingsgebieden en transportsecties. De discussie over de apparatuur is hier nuttig; De voorwaarden voor farmaceutische formuleringen in die herziening mogen niet worden overgedragen naar een recept voor industriële kunststoffen.
Snelheid is een input, niet het acceptatieresultaat
Voor een lokale interpretatie van schuifstroming hangt de spanning af van de viscositeit van het materiaal bij de relevante temperatuur en vervormingssnelheid. Een toerental alleen definieert deze omstandigheden niet, aangezien dedeeltjesvolgvergelijking hieronderillustreert. Vergelijk een voorgestelde snelheidsverandering met de daadwerkelijke smelttemperatuur, toevoersnelheid en kwaliteitsresultaten, in plaats van snelheid te gebruiken als vervanging voor een dispersiemeting.
Kijk verder dan de gemiddelde verblijftijd
De verblijftijdverdeling beschrijft hoe lang verschillende delen materiaal in een proces blijven. Vraag voor de beoordelingsopdracht waar een tracer binnenkomt, waar deze wordt gedetecteerd en welke bedrijfsomstandigheden van toepassing zijn. Een gemiddelde waarde zonder die informatie is niet voldoende om twee lay-outs met elkaar te vergelijken.
Ons aanbevolen proefverslag scheidt input van uitkomsten. Instellingen en materiaallevering vastleggen als invoer; registreer de consistentie en morfologie van het voltooide materiaal als uitkomsten. Houd temperatuur en belasting als operationele beperkingen. Deze structuur voorkomt dat een proefrapport een hogere energie-input een kwaliteitsverbetering noemt voordat het product is beoordeeld.
Extruderschroefelementen en hun mengfuncties
Een elementfamilie is een nuttig startlabel, geen volledige prestatiespecificatie.Elementgids van NC Statemaakt onderscheid tussen transport-, omgekeerde, knedende en getande elementen en legt uit dat de nomenclatuur per fabrikant verschilt. Wij zouden de daadwerkelijke tekening en geometrie gebruiken, in plaats van de code van een andere leverancier over te zetten naar een offerte.
| Element-familie | Rol om te beoordelen | Wat we zouden vragen |
|---|---|---|
| Transporteren | Transport- en lokale vulomstandigheden. | Lood, lengte, handigheid en aangrenzende beperkingen. |
| Kneedblok | Vervormen, mengen en transporteren of beperken. | Schijfbreedte, aantal, totale lengte, spreiding en transportrichting. |
| Getande of speciale mixer | Stromingsherschikking en geometrie-afhankelijke blootstelling aan spanning. | Volledig profiel, bedieningspositie en bewijsmateriaal voor de beoogde taak. |
Ga er niet van uit dat transportelementen niets bijdragen aan de vermenging, of dat elk getand element uitsluitend distributief is. De juiste vergelijking is tussen gedefinieerde geometrieën onder bepaalde omstandigheden. Bepaal of de tekening een gesegmenteerd geheel of een schroef uit één stuk beschrijft voordat u de vervangingsflexibiliteit bespreekt.
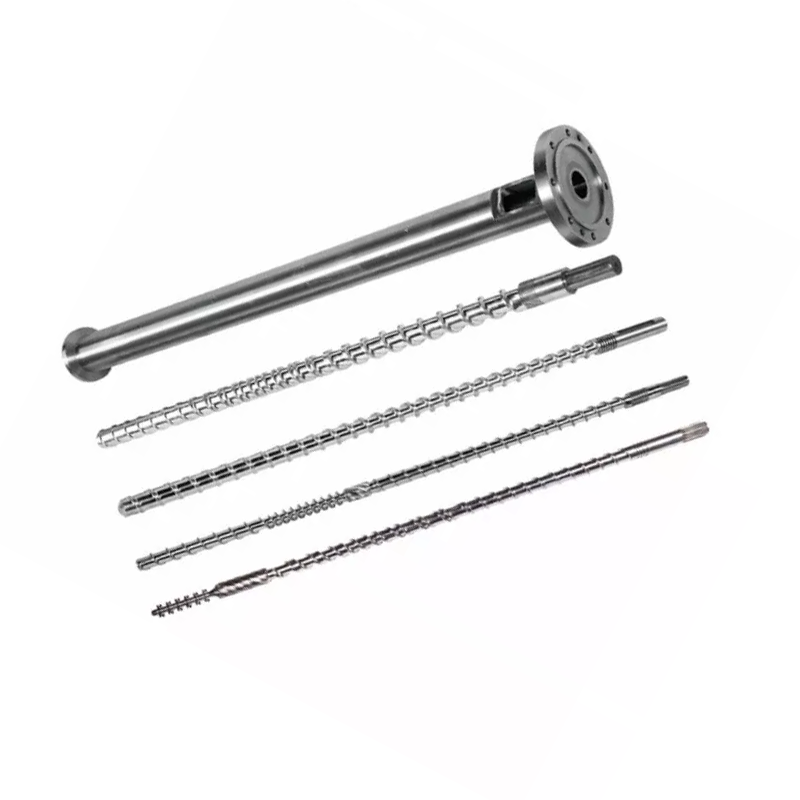
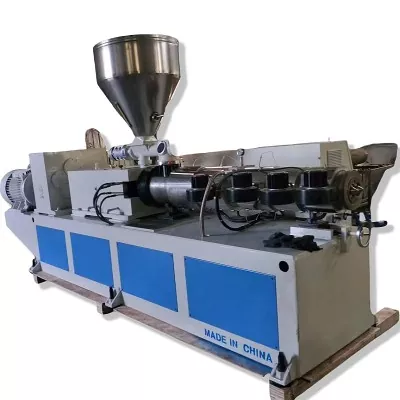
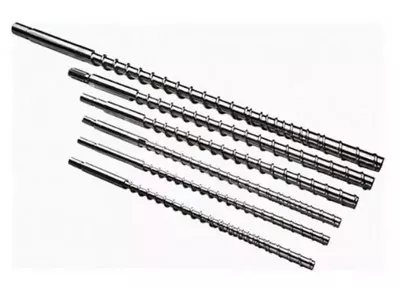
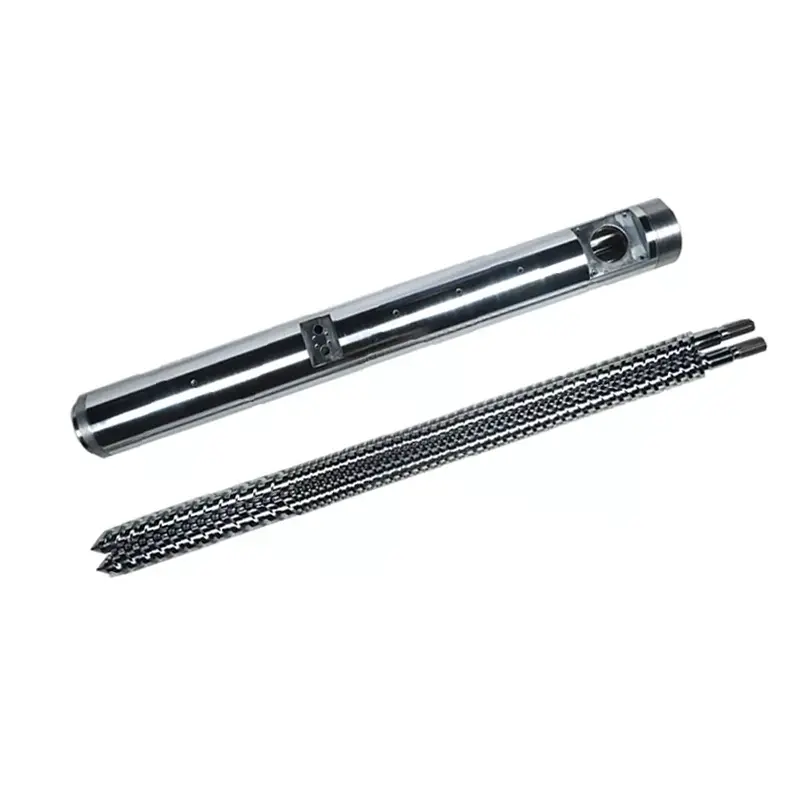
Onsco-roterende parallelle dubbelschroefsloopproductpagina identificeert toepassingen voor rotatie in dezelfde richting, in elkaar grijpende en samengestelde toepassingen. Deze gegevens bepalen de relevante apparatuurcategorie. Voor een bestelling moet de goedgekeurde configuratie nog steeds de individuele werksecties en bijpassende interfaces identificeren.


Schroefontwerpkenmerken die het mengen, de hitte en de slijtage controleren
Afzonderlijke schijfbreedte, aantal schijven en bloklengte
Dit zijn gerelateerde dimensies, maar het zijn geen uitwisselbare beschrijvingen. Kenneth Russellsanalyse van het mengen met dubbele schroevenverklaart de bekende neiging van bredere schijven om dispersieve actie te bevorderen en smallere schijven om verdeling en herverdeling te bevorderen. Het benadrukt ook de invloed van restrictie, vulling en smelttemperatuur.
Deze tendens is geen universele aankoopregel. Als bij een vergelijking de schijfbreedte, de bloklengte en het transportgedrag samen veranderen, kan het resultaat niet alleen aan de breedte worden toegeschreven. Vraag welke variabele is veranderd en welke kwaliteitsmeting is verbeterd.
Lees de spreidingshoek met transportrichting en vulling
Een neutraal kneedblok heeft geen inherente voorwaartse pompwerking; materiaal kan nog steeds passeren onder invloed van het omringende proces. Omgekeerde elementen verzetten zich tegen voorwaarts transport. Het nut ervan hangt af van de beoogde vul- en drukomstandigheden. Noch ‘neutraal’, noch ‘omgekeerd’ is een automatische instructie om elke mengsectie te verbeteren.
| Voorgestelde wijziging | Vereist vergelijkingsrecord | Reden om het proces af te wijzen |
|---|---|---|
| Verschillende kneedgeometrie | Afmetingen, elementvolgorde, kwaliteitsgegevens en stabiele doorvoer. | Het doeldefect blijft bestaan of een vereiste eigenschap verslechtert. |
| Grotere beperking | Werkelijke smelttemperatuur, druk, aandrijfbelasting en voedings-/ontluchtingsgedrag. | Een machine- of materiaallimiet wordt overschreden. |
| Werkruimte hersteld | Overeenkomende schroef-/vatmetingen op genoemde posities. | Het samenstel voldoet niet aan de goedgekeurde vereisten voor pasvorm of speling. |
Duurzaamheid begint bij de daadwerkelijke belasting
We publiceren 38CrMoAlA en een nitreringsdieptebereik van 0,50 tot 0,70 mm op deco-roterende productspecificatie. Dit zijn materiaal- en behandelingsgegevens, geen mengkwaliteitsbeoordeling of levensduurgarantie. Ze definiëren niet de loopspeling.
Voor een schurende formulering vragen we de identiteit van het vulmiddel, de belasting en de slijtage op voordat we het oppervlaktesysteem selecteren. Geometriebeoordeling en slijtagebescherming zijn afzonderlijke beslissingen. Een hardere ondergrond kan niet aantonen dat een ongeschikt mengprofiel correct is. Onsparallelle dubbele schroefspeling en slijtagegeleiderlegt het overeenkomende inspectierecord uit.
Inspecteer onderdelen uitsluitend volgens de door de fabriek goedgekeurde isolatie-, koeling- en hanteringsprocedures. Verklein de speling niet en wijzig geen samenstel buiten de door de machinefabrikant goedgekeurde limieten om meer menging te bewerkstelligen.
Hoe u een dubbelschroefsprofiel kunt rangschikken voor het mengen
Controleer de volgorde van de verwerkingstaken voordat u een mengblok selecteert. Martin'sbeoordeling van continu mengenbeschrijft gedoseerd aanvoeren, transporteren, smelten, gevulde menggebieden en afvoeren. Een profiel moet deze functies samen bieden. Bij een op zichzelf staande elementaanbeveling blijven de inlaatomstandigheden en de stroomafwaartse druk niet gespecificeerd.
Bepaal wat elke mengsectie bereikt
Geef bij een voorgestelde wijziging aan of het ingrediënt binnenkomt als pellets, poeder, vloeistof of concentraat en identificeer de voerpositie ervan. Wij vragen ons af welke smelt- of bevochtigingsconditie vereist is vóór de beoogde verspreidingstaak. Een mengvergelijking mag geen verandering verhullen in de manier waarop het ingrediënt in het proces terechtkomt.
Houd voeden, beperken en ontluchten verbonden
Voordat u een beperkend element toevoegt, vraagt u de procesontwerper om de druk- en vulvereisten rond zijtoevoeren en ventilatieopeningen te controleren. We zouden de wijziging van een schets voor alleen mixen waarin deze interfaces worden weggelaten, niet goedkeuren. Noteer het acceptabele gedrag bij elke opening als onderdeel van de proefopdracht.
Identificeer waar de materiaaltemperatuur wordt gemeten en waar het kwaliteitsmonster wordt genomen. Anders kan een warmere meting op een andere locatie worden aangezien voor een temperatuurstijging veroorzaakt door het nieuwe element. Houd de meetlocaties vast als het doel een directe vergelijking is.
Zorg ervoor dat de mengbalans overeenkomt met de formulering
Geef het ingrediënt op zodra het de extruder binnengaat. Een vooraf gedispergeerd kleurconcentraat en een agglomererend ruw pigment vervullen niet dezelfde taak. We zouden de materiële informatie van de leverancier opvragen en het binnenkomende formulier onderzoeken voordat we zouden beslissen of de voornaamste behoefte herverdeling, deagglomeratie of beide is.
| Materiaal kort | Vraag om te beantwoorden | Bewijsmateriaal dat bij de aanvaarding moet worden gevoegd |
|---|---|---|
| Voorgedispergeerde kleurenmasterbatch | Is de dosering en distributie consistent en zijn er restagglomeraten aanwezig? | Tijd-/positiebemonstering, kleurconsistentie en toepasselijke dispersiebeoordeling. |
| Agglomererend pigment of minerale vulstof | Is het ingrediënt bevochtigd en zijn er onaanvaardbare agglomeraten achtergebleven? | Gedefinieerde agglomeraatmetingen en vereiste producteigenschappen. |
| Glasvezelverbinding | Voldoet het mengsel aan de vereisten voor uniformiteit en behoud van vezels? | Vezelmorfologie en de gespecificeerde mechanische eigenschappen. |
| Polymeermengsel of warmtegevoelige verbinding | Welke fasemorfologie en temperatuur-/tijdslimieten zijn van toepassing? | Morfologie, degradatie-indicatoren en relevante testen van eindproducten. |
Russell'svermengde discussiegebruikt cohesief roet als voorbeeld van een materiaal dat dispersie nodig heeft en contrasteert intensieve secties met een zachtere behandeling van vezels. Dat ondersteunt een materiaalspecifieke opdracht, niet de regel dat elk gevuld materiaal de meest restrictieve configuratie nodig heeft.
Geef niet voor elk granulaat één profiel op
Onsgranulatie parallelle dubbele schroefpagina geeft een overzicht van de productie van thermoplastische pellets, inclusief PE en PP, en ondersteunt nieuwe en gerecyclede materialen met aangepaste configuraties. Voor een offerte moeten deze brede categorieën worden beperkt tot de daadwerkelijke kwaliteit, de additieve lading, de voervorm en het gewenste product.
We vragen ons af of een gerecycled voer van samenstelling of verontreinigingsniveau is veranderd voordat we een nieuw defect aan de schroef toeschrijven. Op dezelfde manier accepteren we geen kleurcontrole voor een vezelversterkte kwaliteit waarvan de aankoopspecificatie mechanische prestaties omvat. De acceptatietest moet de reden volgen waarom het additief aanwezig is.
Hoe u de mengkwaliteit kunt verifiëren in plaats van te raden
Waarom ik de blootstelling aan stress vergelijk in plaats van alleen de schroefsnelheid
Ik zou de studie van Jan Philipp Oldemeier en Volker Schöppner als nuttig uitgangspunt gebruiken bij het vergelijken van mengconfiguraties. Hun onderzoek onderzocht schroefelementen met behulp van driedimensionale stromingssimulatie en deeltjestracking, in plaats van aan te nemen dat elk deeltje dezelfde mengomstandigheden ervaart.
Voor de ZSK25-geometrie met PP FPH50 specificeerden de onderzoekers een smelttemperatuur van 220°C en een doorvoer van 20 kg/uur. Door de snelheid van het getande mengelement te verhogen van 200 naar 400 rpm steeg het gemiddelde van de maximale schuifspanningen van de gevolgde deeltjes van ongeveer 37.900 naar 54.400 Pa. Voor het KB24-kneedblok onder dezelfde omstandigheden stegen de overeenkomstige waarden van ongeveer 27.900 naar 48.400 Pa.
Dit waren gesimuleerde spanningsresultaten, geen gemeten verbeteringen in de kwaliteit van het eindproduct. De auteurs verklaarden ook dat experimentele validatie nog in behandeling was.Lees de originele studie.
Mijn technische conclusie is dat snelheid alleen een onvolledige specificatie is. Voordat ik een van beide elementen voor productie aanbeveel, zou ik bewijs nodig hebben dat de blootstelling aan spanning het daadwerkelijke defect verhelpt, gevolgd door controles op dispersie, smelttemperatuur, aandrijfbelasting en de vereiste eigenschappen van het product.
Kies een test die bij het monster past
ISO23900-5:2015, bevestigd in 2025, beschrijft de filterdrukwaardetest voor het beoordelen van de kleurstofdispersie in thermoplastische polymeren. Het is een relevante methode om te overwegen voor kleurconcentraten die worden gebruikt bij extrusie en smeltspinnen; het laboratorium moet de toepasselijke bereidings- en testomstandigheden vaststellen.
ISO18553:2025behandelt de deeltjes-/agglomeraatgrootte en dispersiegraad in polyolefinebuizen, fittingen en verbindingen. De aangegeven reikwijdte omvat het roetgehalte van minder dan 3 massa% en het pigmentgehalte van minder dan 5%. Pas die reikwijdte niet automatisch toe op een hooggeconcentreerde masterbatch of op elk vulsysteem.
Scheid het kwaliteitsrecord van het operationele record
Bepaal voor distributie waar en wanneer monsters worden genomen en welke consistentiemeting geschikt is. Definieer voor dispersie de voorbereiding van het monster en de relevante beoordeling van het agglomeraat of de morfologie. Stem vóór de proef de acceptatiecriteria af met de productspecificatie en het laboratorium, in plaats van een slaagdrempel te kiezen na het zien van het resultaat.
Geef voor energievergelijkingen aan of de gerapporteerde waarde aandrijfinput, geschat asvermogen of een bredere lijnmeting is, en identificeer de massastroombasis. Vergelijk de cijfers van het MKB niet en behandel één gemiddeld energiecijfer niet als bewijs van lokale blootstelling aan stress. We zouden energie en belasting registreren naast kwaliteit, en de kwaliteitstesten er niet mee vervangen.
Onze aanbeveling: behoud aparte kolommen voor kwaliteit, stabiele geaccepteerde output, smelttemperatuur en mechanische belasting. Keur de configuratie pas goed als deze voldoet aan de afgesproken eis in iedere relevante kolom.
Herziening van de schroefconfiguratie op mengkwaliteit en duurzaamheid
Gebruik een gecontroleerde beoordeling in plaats van een reeks niet-gerelateerde aanpassingen. De volgende workflow is onze voorgestelde methode om een mengklacht om te zetten in een configuratieopdracht. Het staat geen gebruik toe buiten de grenzen van de machinefabrikant en vervangt niet de wijzigingscontrole- en veiligheidsprocedures van de fabriek.
-
Definieer het defect en het acceptatiedoel
Beschrijf het defect met representatieve monsters en de vereiste productspecificatie. Bepaal welke distributie-, spreidings- en eindproductmetingen de acceptatie zullen bepalen voordat u de lijn wijzigt.
-
Leg een vergelijkbare basislijn vast
Registreer de revisie van de formulering, de vorm van het ingrediënt, de voedingssnelheden, de schroefsnelheid, de gemeten smelttemperatuur, de druk, de aandrijfbelasting en de stabiele geaccepteerde output. Label monsters met dezelfde gebruiksperiode en meetlocaties.
-
Controleer voeding, smelten en slijtage
Controleer de consistentie van de feeder en identificeer de deeltjes in het defect. Als er sprake is van slijtage, dient u overeenkomstige schroef-en-vatmetingen te verkrijgen volgens goedgekeurde inspectieprocedures voordat u een herziene menggeometrie aanbeveelt.
-
Selecteer één gerechtvaardigde wijziging
Geef aan welk mechanisme de verandering moet aanpakken. Documenteer de elementafmetingen, richting, volgorde en betrokken interfaces. Laat de verantwoordelijke procesingenieur de wijziging en de operationele grenzen ervan goedkeuren.
-
Vergelijk nadat het proces is gestabiliseerd
Gebruik de overeengekomen stabilisatie- en bemonsteringsprocedure. Houd de formulering en testmethode consistent, noteer eventuele onvermijdelijke verschillen en vergelijk kwaliteit samen met temperatuur, belasting en geaccepteerde output.
-
Accepteer, herzie of keer terug naar de basislijn
Accepteer de wijziging alleen als deze voldoet aan de vooraf gedefinieerde kwaliteits- en exploitatiecriteria. Als dit niet lukt, bewaar dan de bevindingen en volg de goedgekeurde retour- of herzieningsprocedure in plaats van nog een beperking toe te voegen zonder een nieuwe hypothese.
Wat we nodig hebben voor de componentopdracht
Stuur de machine-identiteit, configuratietekening, nominale schroefdiameter, hartafstand, as- of aandrijfverbindingsdetails en eventuele gemeten slijtagekaarten. Voeg de bovenstaande materiaal- en bedrijfsgegevens toe. Voor een gesegmenteerd systeem identificeert u de elementreeks; voor een schroef uit één stuk identificeert u de werksecties op de volledige tekening. Mechanische pasvorm en mengprestaties vereisen afzonderlijke acceptatiecontroles.
Veelgestelde vragen
Kan distributieve menging pigmentagglomeraten afbreken?
Distributief mengen herverdeelt voornamelijk materiaal; het bewijst op zichzelf niet dat de beschikbare spanning voldoende is om een agglomeraat te breken. Een echt element kan bijdragen aan beide mengmodi. Onderzoek de resterende agglomeraten afzonderlijk op kleur- of samenstellingsuniformiteit voordat u beslist of er meer dispersieve actie nodig is.
Verbetert het verhogen van de schroefsnelheid altijd het mengen?
Nee. Snelheid is een operationele input, terwijl acceptabel mengen een gemeten productresultaat is. Vergelijk een snelheidsverandering met de aanvoeromstandigheden, de werkelijke smelttemperatuur, de belasting van de aandrijving en de overeengekomen kwaliteitstests. Accepteer geen hogere toerentalinstelling als niet langer aan de vereiste producteigenschappen of bedrijfslimieten wordt voldaan.
Zijn kneedblokken van 90 graden altijd beter voor verspreiding?
Nee. De spreidingshoek is slechts één geometrievariabele. Schijfbreedte, totale bloklengte, transportrichting, vulomstandigheden en de omringende configuratie moeten ook worden beoordeeld. Een neutraal blok kan materiaal doorgeven onder invloed van het omringende proces; neutraal betekent niet dat het materiaal stil blijft staan.
Kunnen getande mengelementen ook dispersief mengen?
Ja, afhankelijk van de geometrie en bedrijfsomstandigheden. Een element dat wordt beschreven als een distributieve mixer kan nog steeds lokale spanningen genereren. Vraag bewijs voor het daadwerkelijke profiel en de materiële plicht in plaats van de categorienaam te behandelen als een volledige beschrijving van de prestaties ervan.
Waarom kunnen er kleurstrepen achterblijven na het toevoegen van meer kneedblokken?
Meer kneedblokken identificeren of elimineren de oorzaak op zichzelf niet. Controleer de doseringsstabiliteit, de vorm van het binnenkomende ingrediënt, de smeltomstandigheden en de monsters die onder vergelijkbare omstandigheden zijn verzameld. Bepaal vervolgens of het resterende probleem de ruimtelijke verdeling, niet-verspreide agglomeraten of een ander defect is voordat u een verdere configuratiewijziging doorvoert.
Wat betekent de configuratie van het schroefblad bij dubbelschroefsextrusie?
Voor deze gids is de bruikbare configuratie de axiale opstelling van de transport-, kneed- en mengsecties, inclusief hun afmetingen en richting. Gebruik die specifieke termen op de tekening. Door het hele samenstel een bladconfiguratie te noemen, worden de verwerkingsfuncties niet gespecificeerd en worden de elementcodes van verschillende leveranciers niet uitwisselbaar gemaakt.