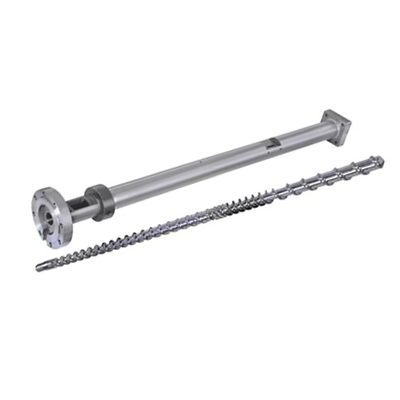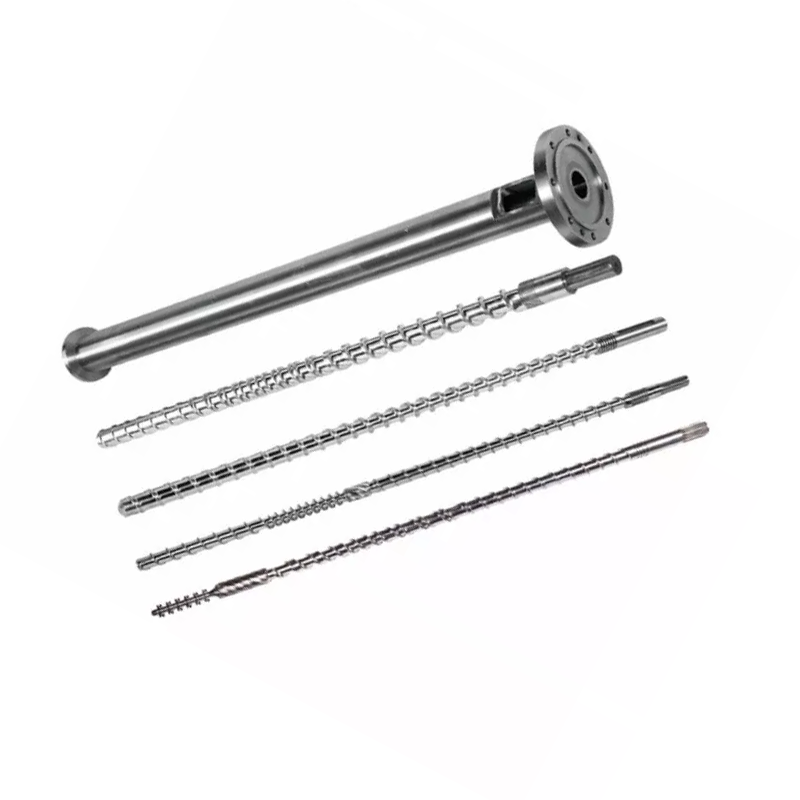

Jouwspuitgietschroefvatbepaalt de smeltkwaliteit, de consistentie van de shots en de cyclustijd. Hieronder: hoe u de geometrie en oppervlaktebehandeling voor uw hars selecteert, hoe u de set onderhoudt en hoe u een defect kunt herleiden tot de schroef, de cilinder of de keerring in plaats van deze door de machine-instellingen te jagen. Onze genitreerde 38CrMoAlA-injectieschroeven hebben een genitreerde laag van 0,5–0,8 mm bij 950–1050 HV, zijn geschikt voor PE, PP, PS en ABS en kunnen glasvezel tot 30% verwerken. Voorbij dat, of op corrosieve hars, moet de boring met harde legeringen worden gespoten tot 62 HRC. Als de uitvoer is gedaald en de cycli zijn verlengd, lees dan de probleemoplossingstabel voordat u een ander instelpunt aanraakt.

Wat is een spuitgietschroefvat?
De schroef en de cilinder vormen de weekmaker van de spuitgietmachine. Samen nemen ze vaste pellets uit de trechter, smelten ze, mengen ze tot een uniforme smelt, doseren een exact shot en injecteren dat shot in de mal. Elk onderdeel dat uw machine produceert, passeert dit paar.
Vormers vervangen spuitmonden, stemmen mallen af en passen de temperatuur wekenlang aan voordat ze naar de weekmaker kijken. Die volgorde is achterstevoren. Wanneer de schroef of cilinder versleten is, brengt geen enkel instelpunt op de controller het proces terug.
De rol van de schroef bij plastificering
De schroef doet het grootste deel van het smelten, en niet bij de verwarmingsbanden. De hitte van het vat draagt bij, maar het dominante smeltmechanisme is dat welschuif warmte: de schroef sleept polymeer tegen de hete vatwand en de wrijving genereert warmte in het materiaal zelf. Dat is de reden waarom de schroefgeometrie de smelttemperatuur verandert, zelfs als uw instelpunten niet bewegen.
De schroef meet ook het schot. Het roteert om te weekmaken, trekt zich terug terwijl de smelt zich voor de punt verzamelt en stopt dan. De afstand waarop hij wordt ingetrokken, is uw slaggrootte. Elke smelt die naar achteren lekt over de vluchten of voorbij de controlering bederft die meting.
Ten slotte injecteert de schroef. Hij stopt met draaien en beweegt als een plunjer naar voren, waardoor de smelt door het mondstuk wordt geperst. Deze dubbele rol, roterend en heen en weer bewegend, scheidt een injectieschroef van een extrusieschroef.
De rol van het vat bij warmteoverdracht en -insluiting
De loop is een precisiedrukvat met een verwarmde boring. Het bevat de injectiedruk, brengt warmte van de banden over naar het polymeer en vormt de harde wand waartegen de schroef materiaal afschuift.
De boring moet rond, recht en maatvast blijven. Wanneer de boring te groot wordt, wordt de speling tussen de schroefvlucht en de cilinderwand groter. De smelt lekt dan achterwaarts over de vluchten in plaats van vooruit te gaan, en de plastificeringssnelheid daalt.
Vatverwarming is gezoneerd, meestal toevoer, compressie en dosering, elk met zijn eigen controller en thermokoppel. Een thermokoppel in één zone kan materiaal maandenlang koken terwijl het display normaal aangeeft.
Hoe schroef en ton samenwerken als een systeem
De twee delen functioneren als een bij elkaar passend paar, en het nummer dat het paar beschrijft is dat ookradiale speling: de helft van het verschil tussen de diameter van de cilinderboring en de vluchtdiameter van de schroef.
De opruiming is klein van opzet. De vuistregel in de industrie voor een nieuwe set is ongeveer 0,001 inch speling per zijde voor elke inch schroefdiameter. Op een schroef van 60 mm (ongeveer 2,36 inch) komt die bijna 0,06 mm per zijde terecht. Uw bouwtekening is de autoriteit en moet altijd het nummer zijn dat u controleert.
Dat kleine gat doet echt werk. Het dwingt het polymeer om tegen de wand van het vat te schuiven in plaats van er voorbij te glijden. Verdubbel de speling en de afschuiving wordt zwakker, het smelten vertraagt, de output neemt af en de machine probeert dit te compenseren met warmte die hij niet nodig zou hebben.
Het vervangen van slechts één onderdeel lost zelden een versleten paar op. Een nieuwe schroef in een versleten cilinder herstelt slechts de helft van de verloren speling, en door de verkeerde combinatie slijt het nieuwe onderdeel sneller dan zou moeten.
Anatomie van een spuitgietschroef
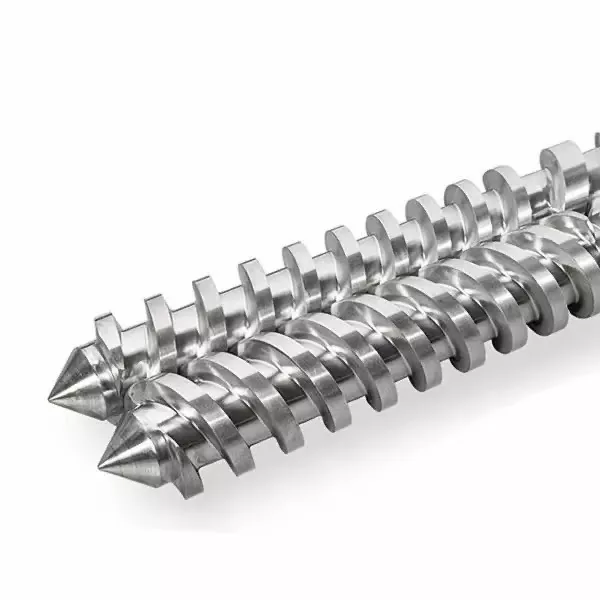
Een standaard injectieschroef verdeelt zich in drie zones plus een tipsamenstel. Elke zone heeft een taak, en elke zone faalt op een manier die je kunt herkennen.
| Zone | Kanaal diepte | Functie | Hoe falen eruit ziet |
|---|---|---|---|
| Voer | Diep | Neem pellets op en transporteer ze naar voren | Overbrugging, honger, onregelmatig voer, inconsistent herstel |
| Compressie (overgang) | Ondiep | Compacteer en smelt het polymeer tegen de vatwand | Smelt niet, slechte menging, deze zone slijt het eerst |
| Meten | Oppervlakkig | Homogeniseer en pomp een consistente smelt | Schotvariatie, temperatuurpieken |
| Tip- en controlering | — | Afdichting tegen terugstroming tijdens injectie | Schotgrootteafwijking, korte schoten, kussenverlies |
Voederzone
Diepe kanalen pakken pellets uit de keel van de trechter en verplaatsen ze als vaste stoffen naar voren. Deze zone smelt niet veel. Het brengt over.
Voedingsproblemen doen zich voor als smeltproblemen. Als pellets een brug vormen in de keel, of als de voersectie te heet wordt en de pellets zacht worden en vroeg blijven plakken, verhongert de vijzel. De hersteltijd varieert en de schotgrootte volgt. Controleer de koeling van de invoerkeel voordat u de geometrie de schuld geeft.
Compressiezone (overgangszone).
Langs dit gedeelte wordt het kanaal ondieper. Door dat ondiepe worden wordt het polymeer tegen de hete vatwand gedrukt en ontstaat de schuifwarmte die voor het smelten zorgt.
De compressiezone is waar de slijtage zich concentreert. Hier piekt de druk, en schurende vulmiddelen slijpen hier het hardst. Wanneer u een versleten schroef meet, vindt u hier als eerste de cijfers.
Meetzone
Ondiepe kanalen met constante diepte homogeniseren de smelt en pompen deze met constante druk naar voren. Deze zone bepaalt de consistentie van shot tot shot.
Slijtage van de meetzone komt tot uiting in variaties in de hoeveelheid schot en een stijgende smelttemperatuur bij dezelfde instelpunten. De schroef werkt harder om hetzelfde materiaal te verplaatsen.
Schroeftip, keerring en terugslagklep
Het controleringsamenstel, ook wel de terugslagklep genoemd, verdient meer aandacht dan het krijgt. Het zit op de punt van de schroef en doet één ding: tijdens het injecteren sluit het af, zodat de smelt in de mal terechtkomt in plaats van terug over de schroef.
Wanneer het sealen stopt, krijg je variatie in de shotgrootte, korte shots en een verdwijnend kussen. Vormers zijn weken bezig met het aanpassen van de injectiedruk, de houdtijd en de temperatuur om dit te achterhalen. Niets ervan werkt, omdat de smelt achterwaarts langs een versleten ring ontsnapt.
Drie signalen wijzen specifiek op de controlering. Het kussen varieert van shot tot shot in plaats van constant te blijven. Het schotgewicht wijkt af terwijl de machine een normaal herstel rapporteert. En een herhaalbaar proces wordt plotseling grillig zonder verandering in hars of setting.
Belangrijke schroefgeometrieparameters
Vier cijfers beschrijven een injectieschroef. Als u ze begrijpt, is de offerte van een leverancier niet langer een black box.
L/D-verhouding: definitie, formule en aanbevolen waarden per hars
L/D-verhoudingis de werklengte van de schroef gedeeld door de buitendiameter. Een schroef die 22 keer langer is dan breed, heeft een L/D van 22:1. De formule is eenvoudigweg L gedeeld door D, en de verhouding schaalt met de grootte: een schroef van 50 mm bij 22:1 heeft een werklengte van 1.100 mm.
L/D bepaalt hoeveel ruimte de schroef heeft om te smelten, mengen en homogeniseren. Langer geeft meer smeltcapaciteit en betere menging. Korter geeft een kortere verblijftijd, wat warmtegevoelige harsen beschermt.
Injectieschroeven hebben een kortere looptijd dan extrusieschroeven. De schroef bereidt één schot tegelijk voor in plaats van continu te pompen, en materiaal zit tussen de schoten in de loop. InL/D-verhouding spuitgietenIn de praktijk vallen de meeste machines tussen 18:1 en 25:1, waarbij 20:1 tot 22:1 gebruikelijk is op machines voor algemeen gebruik.
Warmtegevoelige harsen zoals PVC geven de voorkeur aan het kortere uiteinde, zodat het materiaal minder lang heet wordt. Technische kunststoffen die grondig moeten worden gesmolten, geven de voorkeur aan het langere uiteinde. Onze L/D-ratiogids gaat uitgebreid in op de afwegingen.
Compressieverhouding: hoe dit de schuifwarmte en smeltkwaliteit beïnvloedt
Compressieverhoudingvergelijkt de kanaaldiepte in de aanvoerzone met de kanaaldiepte in de meetzone. Een schroef met een invoerkanaal dat drie maal dieper is dan het doseerkanaal heeft een compressieverhouding van 3:1.
De compressieverhouding bepaalt hoe hard de schroef het materiaal bewerkt. Hogere compressie betekent meer afschuiving, meer mechanische hitte en agressiever smelten. Lagere compressie behandelt het polymeer voorzichtig.
Match het met de hars, niet met een voorkeur voor een groter aantal. Polyolefinen met een lage viscositeit hebben positieve afschuiving nodig om netjes te kunnen smelten. Warmtegevoelige harsen zoals PVC, PC en POM degraderen onder afschuiving, waar PE zich van af zou schudden. Onze compressieverhoudingsgids werkt door de bereiken.
Vluchtdiepte, kanaalbreedte en hun impact op de output
De compressieverhouding is een verhouding, en twee schroeven met dezelfde verhouding kunnen zich verschillend gedragen. De absolute diepten zijn van belang.
Een diep doseerkanaal verplaatst meer materiaal per omwenteling, waardoor de weekmakersnelheid toeneemt, maar het mengt minder grondig en levert een minder uniforme smelt op. Een ondiep doseerkanaal mengt beter en levert een consistentere temperatuur, bij een lager vermogen per draai.
De vliegbreedte en de helixhoek beïnvloeden de transportefficiëntie en de afschuiving die het materiaal ondervindt op het vliegland. Dit zijn ontwerpdetails die u opgeeft door uw proces te beschrijven aan een schroefontwerper, geen getallen die u uit een tabel moet kiezen.
Relatie schroefdiameter en opnamegrootte
De schroefdiameter bepaalt het schietvermogen van de machine. Een grotere schroef verplaatst meer volume per millimeter voorwaartse beweging, waardoor hij een groter schot levert.
De praktische regel is een comfortband, geen harde limiet. Voer een opname uit die een klein deel van de capaciteit van het vat gebruikt en het materiaal blijft te lang in het vat zitten, waardoor het door de hitte gaat en wordt afgebroken. Draai op bijna volledige capaciteit en je verliest het kussen dat nodig is voor een consistente verpakking.
De meeste vormers richten zich op een schot ergens in het midden van het bruikbare bereik van de loop. Als uw onderdeel buiten die band zit, is de juiste oplossing een andere schroefdiameter, niet een hardere machine-instelling.
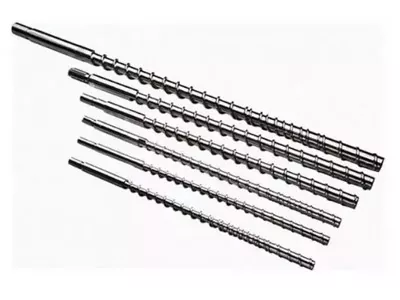
Hier is onze gepubliceerde dimensietabel, die laat zien hoe het schotvermogen de grootte van de schroef en de loop volgt over het hele assortiment dat we bouwen. Gebruik het om uw machine te lokaliseren, of om de diameter te controleren die een leverancier u noemt.
| Schot (g) | Schroef Ø × lengte (mm) | Vat Ø × lengte (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Twee dingen om eruit te lezen. De schotcapaciteit stijgt met de diameter, zoals de natuurkunde vereist. En de buitendiameter van de loop groeit mee, daarom is een grotere schroef nooit een gratis upgrade: het is een andere machinegrootteklasse.
Soorten spuitgietschroeven: welke heeft u nodig?
Vijf schroeffamilies dekken vrijwel elke injectietoepassing af. De juiste hangt af van uw hars en wat uw onderdeel vereist.
| Schroeftype | Wat het doet | Beste voor | Zwakte |
|---|---|---|---|
| Algemeen gebruik (huisarts) | Enkele vlucht, drie standaardzones | PE, PP, PS, ABS, de meeste basisharsen | Compromisgeometrie; worstelt met veeleisende harsen |
| Barrière | De tweede vlucht scheidt het vaste bed van het smeltbad | Beter smelten, hogere output, niet-smeltgevoelige onderdelen | Kost meer; overkill op gemakkelijke harsen |
| Mengen / compounderen | Voegt Maddock- of pin-mengsecties toe | Kleurmasterbatch, gevulde pasta's, streepgevoelige delen | Extra schuifkracht; verkeerd voor hittegevoelige harsen |
| Geventileerd (tweetraps) | Decompressiezone plus ontluchtingspoort verwijdert vluchtige stoffen | Hygroscopische harsen waarbij drogen onpraktisch is | Complex; ventilatieopening kan kwijlen als deze niet past |
| PVC-specifiek | Lage compressie, gepolijste oppervlakken, geen dode hoeken | Stijf en flexibel PVC | Speciaal gebouwd; geen universele schroef |
Schroef voor algemeen gebruik (GP): meest voorkomende, beste voor?
De GP-schroef is een compromis, en een goed compromis. Het draait op aanvaardbare wijze PE, PP, PS en ABS, wat de meeste standaardvormen omvat. Machinebouwers verzenden het standaard omdat het de veiligste standaard is als ze niet weten wat je gaat gebruiken.
Het compromis kost je als de hars veeleisend wordt. Een GP-schroef op glasgevuld nylon slijt snel. Een GP-schroef op hard PVC degradeert het materiaal. Een GP-schroef die voor maximale output op een dunwandig onderdeel is gedrukt, zorgt voor onversmeltbaarheid. Wanneer een van deze uw proces beschrijft, betaalt een speciaal gebouwde schroef zichzelf alleen al terug in schroot.
Barrièreschroef: betere smeltscheiding en homogeniteit
Een barrièreschroef voegt een tweede vlucht door de smeltzone toe. Die vlucht scheidt fysiek de resterende vaste pellets van de reeds gevormde smelt, en houdt de vaste stoffen tegen de hete vatwand gedrukt waar ze blijven smelten.
Zonder barrière verbergen vaste deeltjes zich in het smeltbad, geïsoleerd van de muur, en kunnen als ongesmelt materiaal in het mondstuk overleven. Met één eindigt het smelten vollediger en consistenter.
Het resultaat is een betere smeltuniformiteit bij dezelfde of hogere output, wat tot uiting komt in minder unmelts, strakkere shotcontrole en een breder procesvenster. Vormers die dunwandige verpakkingen, optische onderdelen of andere niet-smeltgevoelige onderdelen maken, moeten er naar vragen bij naam.
Meng-/compoundschroef: voor gevulde en gekleurde masterbatch-materialen
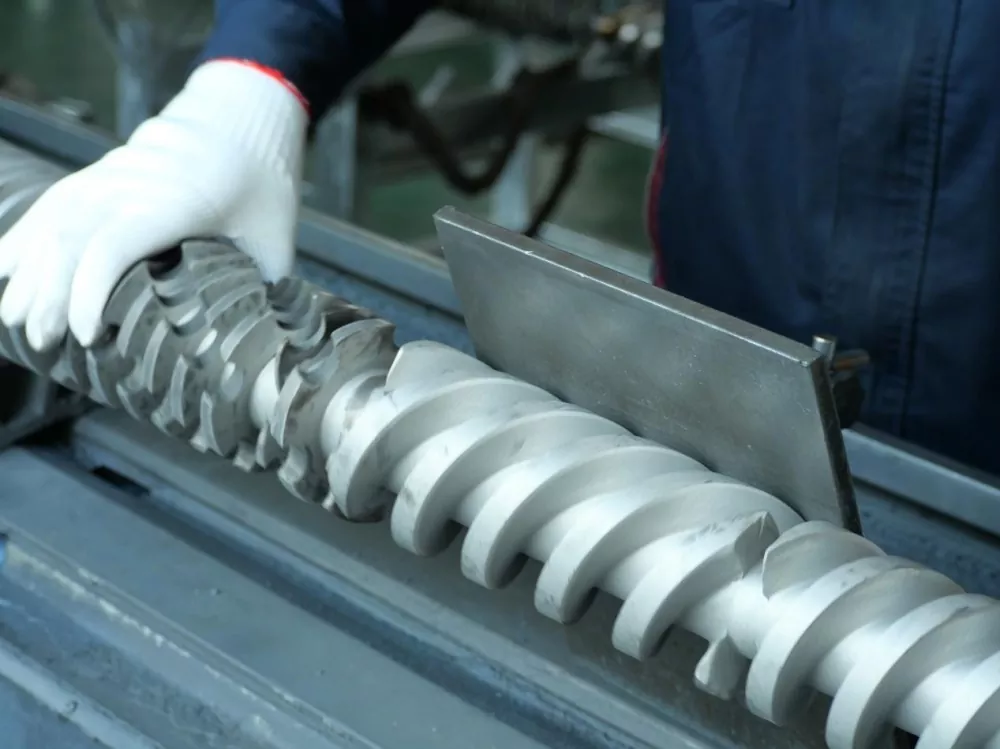
Mengschroeven voegen een speciaal menggedeelte toe, meestal vlakbij de punt. Maddock-secties (gecanneleerd) dwingen het smelten door nauwe openingen, waardoor niet-gesmolten deeltjes door afschuiving worden afgebroken. Pinmixers splitsen en combineren de stroom opnieuw, waardoor kleur en vulmiddel worden verdeeld.
Gebruik er een wanneer kleurstrepen een kwaliteitsprobleem vormen, wanneer de dispersie van de masterbatch van belang is, of wanneer de verdeling van de vulstof de prestaties van onderdelen beïnvloedt. Het nadeel is de toegevoegde schuifkracht, waardoor mengsecties de verkeerde keuze zijn voor warmtegevoelige harsen die al dicht bij hun degradatielimiet zitten.
Geventileerde/ontgassingsschroef: voor hygroscopische harsen
Een geventileerde schroef loopt in twee fasen. De eerste fase smelt, waarna het kanaal zich abrupt verdiept, waardoor de smeltdruk tot bijna nul daalt bij een ontluchtingspoort die in het vat is uitgesneden. Vocht en vluchtige stoffen ontsnappen daar, vaak onder vacuüm. In de tweede fase wordt de smelt vervolgens weer onder druk gebracht voor injectie.
Dit werkt voor hygroscopische harsen waarbij drogen onpraktisch of onbetrouwbaar is. Het brengt ook risico's met zich mee: als de twee fasen niet op elkaar aansluiten, dringt er smelt uit de ontluchtingspoort in plaats van gas. Een geventileerde schroef en een geventileerde cilinder moeten samen worden ontworpen. Daarom worden ze als set gespecificeerd en niet terloops achteraf gemonteerd.
PVC-specifiek schroefontwerp: waarom standaardschroeven falen met PVC
Hard PVC straft een standaardschroef op twee manieren tegelijk af. Het wordt afgebroken onder afschuiving, waarbij waterstofchloride vrijkomt, dat vervolgens het staal waar het tegenaan ligt aantast. Schade begint voordat de operator een defect ziet.
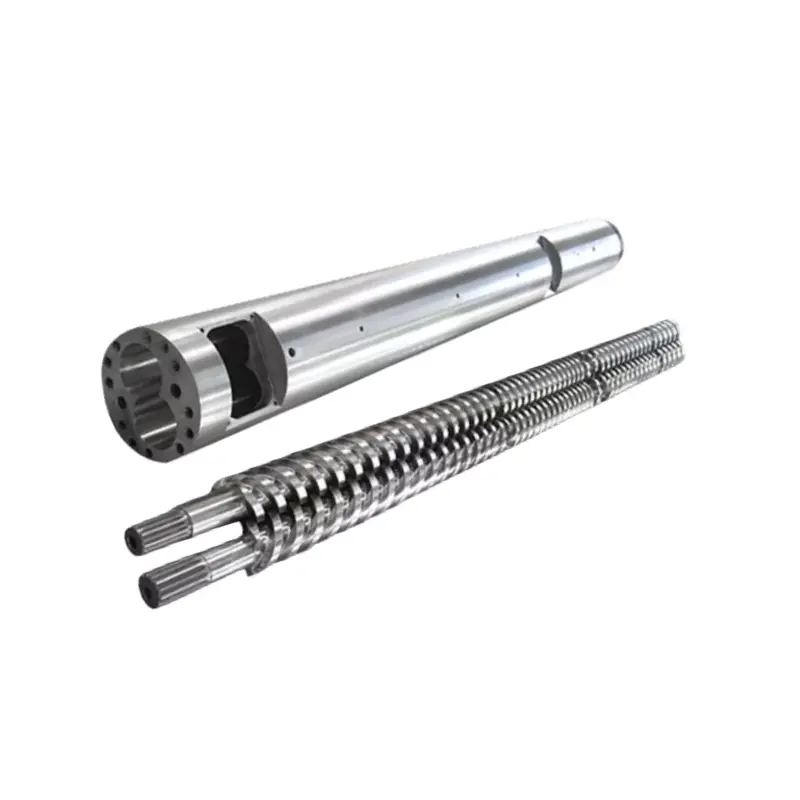
Een PVC-schroef beantwoordt beide bedreigingen. Lage compressie zorgt voor zachte afschuiving. Gepolijste oppervlakken en een dodehoekvrije geometrie voorkomen dat materiaal stagneert en kookt. De set heeft bij de oppervlaktebehandeling vrijwel altijd corrosiebestendigheid nodig, niet alleen slijtvastheid. OnsPVC-schroefcilindergeleideromvat de chemie, en onzeconische dubbelschroefsvatenserveer PVC aan de extrusiezijde.
Hoe u de juiste schroefcilinder voor uw hars selecteert
Harsselectie bepaalt elke andere beslissing op de pagina: geometrie, staal en oppervlak. Lees de tabel en lees vervolgens de opmerkingen eronder, omdat de opmerkingen de waarschuwingen bevatten.
| Hars | Typisch L/D | Typische compressieverhouding | Schroeftype | Speciale opmerkingen |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | Huisarts of slagboom | Vergevingsgezind. Heeft positieve afschuiving nodig om netjes te smelten |
| PS / HEUPEN | 20:1 – 22:1 | 1,8:1 – 2,5:1 | Huisarts | Lage viscositeit, smelt gemakkelijk. Zacht mengen op de HEUPEN |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | Huisarts of slagboom | Amorf. Let op de schuifwarmte, er zijn gemakkelijk strepen te zien |
| PC en technische kunststoffen | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barrière of huisarts, lage schuifkracht | Hoge smelttemperatuur, smal venster. Langere L/D, zachte compressie |
| PVC-hard | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-specifiek | Corrosiebestendigheid is niet optioneel. Korte verblijftijd |
| PVC flexibel | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC-specifiek | Meer vergevingsgezind dan rigide, nog steeds bijtend |
| PET (voorvorm) | 20:1 – 24:1 | Lage, nauwkeurige meting | Speciaal gebouwd PET | Droog het of degradeer het. Lage schuifkracht, minimale verblijftijd, gepolijste oppervlakken |
| POM (acetaal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, lage afschuiving | Degradeert sterk bij oververhitting. Nauwkeurige temperatuurregeling |
| Glasgevuld/schuurmiddel | Per basishars | Per basishars | Basistype + harde ondergrond | De geometrie volgt de basishars. Deoppervlakis wat er verandert: ga bimetaal |
Hoe deze tabel te gebruiken:dit zijn typische gepubliceerde bereiken en uitgangspunten, geen specificaties. Uw machine, uw soort, uw onderdeel en uw output verschuiven de cijfers. Een schroefontwerper bevestigt de uiteindelijke geometrie aan de hand van uw echte proces. Bestel nooit aan een generieke tafel zonder dat gesprek.
PP en PE: semi-kristallijn, matige afschuiving
Polyolefinen zijn het makkelijke geval. Ze verdragen afschuiving, smelten over een breed raam en vergeven een GP-schroef. Matige tot hogere compressie werkt goed, omdat deze harsen met lage viscositeit positieve afschuiving nodig hebben om netjes te smelten in plaats van door halfgesmolten te glippen.
Duw de output hard op dunne wanden, en een barrièreschroef verdient zijn geld door bij dezelfde snelheid een completere smelt te leveren.
ABS en PS: Amorf, let op de schuifwarmte
Amorfe harsen worden over een bepaald bereik zachter dan dat ze op een scherp punt smelten. PS werkt op lage compressie omdat het zo gemakkelijk smelt. ABS heeft meer zorg nodig: het vertoont strepen en speling wanneer het degradeert, en schuifwarmte is meestal de reden.
Als ABS-onderdelen strepen vertonen en uw instelpunten er correct uitzien, vermoed dan dat er sprake is van afschuiving voordat u de droger vermoedt. Een agressieve compressieverhouding op een warmtegevoelige amorfe hars veroorzaakt zijn eigen gebreken.
PC en technische kunststoffen: hoge temperaturen, langere L/D
PC, nylon, PBT en hun verwanten smelten hoog en worden daar vlak daarboven afgebroken. Ze hebben een grondige smelting nodig, wat pleit voor een langere L/D, maar ze bestraffen ook de verblijftijd, wat pleit tegen het bewaren van de smelt in een groot vat.
De resolutie is langer L/D met zachte compressie en een opname met de juiste grootte. Als de opnamegrootte op de pc verkeerd is, wordt het materiaal door hitte verhit totdat het vergeelt, hoe goed de schroef ook is.
PVC stijf en flexibel: corrosiebestendigheid van cruciaal belang
Alles wat hierboven over PVC is gezegd, is van toepassing op selectie. Stijf PVC bevindt zich aan de onderkant van zowel L/D als compressie, omdat tijd en schuifkracht beide vijanden zijn. De oppervlaktebehandeling moet bestand zijn tegen corrosie, niet alleen tegen schuren, en dat verandert de legeringskeuze in een bimetaalvat.
PET en POM: lage afschuiving, nauwkeurige temperatuurregeling
PET is hygroscopisch. Water in de smelt hydrolyseert de polymeerketens, verlaagt de intrinsieke viscositeit en laat de voorvormen broos en wazig achter, terwijl de machine eruit ziet alsof hij goed draait. Droog de hars op de juiste manier, gebruik een lage afschuiving, houd de verblijfsduur kort en specificeer gepolijste oppervlakken zodat er geen afzettingen ontstaan.
POM tolereert gewone compressie, maar wordt bij oververhitting sterk afgebroken, en de afbraakproducten ervan zijn gevaarlijk. Temperatuurregeling en verblijftijddiscipline zijn belangrijker dan slimme geometrie.
Met glas gevulde en schurende materialen: de 30%-lijn
Hier is de duidelijkste regel op de pagina, en het is een getal, geen gevoel.Glasvezel tot 30%: een genitreerde 38CrMoAlA-set kan het aan.We bouwen en beoordelen onze genitreerde injectieschroeven precies daarvoor, afgeschrikt en getemperd, en vervolgens met gas genitreerd tot een behuizing van 0,5–0,8 mm bij 950–1050 HV.
Boven de 30% glas, of met minerale vulstof en vlamvertrager er bovenop, moet het oppervlak veranderen.De genitreerde behuizing is een diffusielaag en schuurmiddel snijdt er veel eerder doorheen dan het staal eronder verdient.
Dat is wanneer eenbimetaal schroefcilinderis niet langer een upgrade en wordt de juiste specificatie: een harde legering heeft de volledige cirkel rond de slijtagezone van de boring gespoten, waardoor de binnenhardheid op 62 HRC komt. De geometrie volgt nog steeds de basishars. Alleen het oppervlak verandert. Onsbimetaal versus genitreerde geleiderwerkt via de kostenlogica.
Vattypen, materialen en oppervlaktebehandelingen
Het vat faalt niet dramatisch. Het gaat stilletjes open en neemt uw uitvoer mee. Materiaal en ondergrond bepalen hoe lang dat duurt.
Standaard genitreerd stalen vat: toepassingen en limieten
Nitreren verspreidt stikstof in het staaloppervlak, waardoor een harde behuizing ontstaat. We gasnitreren onze 38CrMoAlA-injectieschroeven bij 500–560 °C, waardoor een genitreerde laag ontstaat van 0,5–0,8 mm dik bij 950–1050 HV. Dat verhoogt de slijtvastheid met 30-40% ten opzichte van onbehandeld staal.
Het basisstaal wordt eerst geblust en getemperd, waardoor de slijtvastheid op zichzelf met 50% toeneemt. Samen zorgen deze twee stappen voor een levensduur van ongeveer 10.000–20.000 uur op niet-corrosieve harsen zoals PE en PP.
De limiet is de kastdiepte. Zodra slijtage door de genitreerde laag heen snijdt, slijt de zachtere kern eronder snel. Wij beoordelen onze genitreerde injectieschroeven voor glasvezelversterkte verbindingen tot 30% (bijvoorbeeld PA plus glasvezel). Daarboven, of bij corrosieve harsen, wordt de genitreerde behuizing overtroffen en moet het oppervlak veranderen.
Bimetaalvat: constructie, kosten en wanneer het loont
Een bimetaalvat houdt een gelegeerd stalen lichaam vast en smelt een afzonderlijke slijtlegering in de boring. Op onze lopen spuiten we harde legeringen rond de volledige cirkel van de slijtagezone van de boring, waardoor de binnenhardheid op 62 HRC komt.
Dat is een ander soort bescherming tegen nitreren. Een genitreerde behuizing is een diffusielaag gemeten in fracties van een millimeter. Een boring van een gespoten of gesmolten legering is een laag van ander metaal en er moet schurend vulmiddel doorheen komen.
De legering is geselecteerd op basis van de dreiging. Hardmetaalrijke en wolfraamcarbide oppervlakken zijn bestand tegen slijtage door glas en minerale vulstoffen. Nikkelhoudende legeringen zijn bestand tegen corrosie door PVC en vlamvertragende verbindingen. Kies de verkeerde legering en je hebt betaald voor een bimetaalvat dat het verkeerde probleem oplost.
Het loont de moeite als uw voer schurend of corrosief is. De rekenkunde is eenvoudig: als een bimetaalset meerdere malen zo lang meegaat als een genitreerde set op uw materiaal, wordt de hogere aankoopprijs neergeslagen in lagere kosten per jaar, voordat u het afval en de uitvaltijd meetelt die u vermijdt.
Gesegmenteerd versus monolithisch vat: flexibiliteit versus precisie
Een monolithisch vat (uit één stuk) wordt uit één enkel lichaam vervaardigd. Het behoudt de rechtheid en concentriciteit het beste, en het is de norm voor spuitgieten, waarbij precisie de consistentie van het schot bepaalt.
Gesegmenteerde lopen worden uit secties aan elkaar geschroefd, waardoor een versleten gedeelte kan worden vervangen zonder de hele loop te slopen, en waardoor ventilatiepoorten flexibel kunnen worden gepositioneerd. Het vak is uitlijnen: elke verbinding is een kans op verkeerde uitlijning, en injectiemachines zijn daar minder vergevingsgezind in dan samengestelde extruders.
Basisstaal en de oppervlakteopties die erop zitten
38CrMoAlAis het basisstaal waaruit we onze injectieschroeven bewerken, en het is niet voor niets de standaard in de industrie. De chroom-molybdeen-aluminium-chemie is ontworpen voor nitreren: het aluminium vormt harde, stabiele nitriden in de behuizing terwijl de kern taai blijft.
Het basisstaal draagt de mechanische belasting. Het oppervlak erboven neemt de slijtage op, en dat is waar de echte keuze ligt. Als eenfabrikant van schroefvatenwij leveren het volledige oppervlakteassortiment, en elk antwoordt op een andere dreiging:
- Nitreren— laag van 0,5–0,8 mm bij 950–1050 HV. Schone harsen, glasvezel tot 30%.
- Bimetaalverharding— harde legering gesmolten rond de slijtagezone van de boring, boring tot 62 HRC. Schurende en corrosieve werking.
- Wolfraamcarbide spuiten— voor de zwaarste gevallen van slijtage.
- Verchromen— een glad, lossingsvriendelijk oppervlak. Helpt bij kleurveranderingen en plakken, niet bij zware slijtage.
- Roestvrij staal— wanneer corrosieweerstand of materiaalzuiverheid leidend zijn in plaats van slijtage.
Onze materiaalgids voor schroefcilinders vergelijkt de basisstaalsoorten volledig.
Oppervlaktebehandelingen vergeleken
| Materiaal / behandeling | Hardheid | Slijtvastheid | Corrosiebestendigheid | Beste voor |
|---|---|---|---|---|
| 38CrMoAlA, genitreerd | 950–1050 HV, laag van 0,5–0,8 mm | Goed | Gematigd | PE, PP, PS, ABS; glasvezel tot 30%. De economische standaard |
| Bimetaalverharding | Boring tot 62 HRC | Uitstekend | Goed | Glasgevuld boven 30%, mineraalgevuld, maalgoed, schuurmiddel |
| Wolfraamcarbide spuiten | Zeer hoog | Uitstekend | Goed | De moeilijkste gevallen van slijtage |
| Verharding van een legering op nikkelbasis | Geselecteerd per formulering | Goed | Uitstekend | PVC, fluorpolymeren, vlamvertragers |
| Hardverchromen | Hard, heel dun | Gematigd | Goed | Soepele release, gemakkelijkere kleurveranderingen, anti-aanbaklaag |
| Roestvrij staal | Per leerjaar | Gematigd | Uitstekend | Corrosie- of zuiverheidsgerichte toepassingen |
Specificeer het oppervlak voor het vuilste voer dat de lijn daadwerkelijk zal laten lopen, niet voor het schoonste. Specificeren voor de schone behuizing is de meest voorkomende manier waarop een nieuwe set vroegtijdig sterft.
Onderhoud: hoe u elk uur kunt krijgen dat de set kan opleveren
Onderhoud keert slijtage niet terug. Het voorkomt dat u vermijdbare slijtage toevoegt aan de onvermijdelijke slijtage, en het geeft u de gegevens om de vervanging te plannen in plaats van erop te reageren.
Controlelijst voor routine-inspecties
| Frequentie | Wat te controleren | Waarom |
|---|---|---|
| Elke dienst | Smelttemperatuur versus normaal, hersteltijd, consistentie van het kussen, motorbelasting | Deze drijven weg voordat er defecten optreden |
| Elke materiaal- of kleurverandering | Volledig zuiveren; inspecteer de spoeling op zwarte stippen of aangetast materiaal | Vlekken betekenen dode plekken of ergens degradatie |
| Maandelijks | Controleer thermokoppels en verwarmingsbanden; controleer de koeling van de toevoerkeel | Een driftsensor kookt materiaal maandenlang onopgemerkt |
| Wanneer de schroef eruit is | Meet de vlucht-OD en de cilinderboring-ID op gemarkeerde posities; controleer de keerring | De schroef is er al uit. Tien minuten meten is gratis data |
| Minimaal jaarlijks (schurend of corrosief gebruik) | Geplande trekbeurt: meting van volledige slijtage, controle van de uitlijning, log de meetwaarden | Gevuld, PVC en maalgoed slijt veel sneller dan schone hars |
Juiste spoelprocedure bij het wisselen van harsen of kleuren
Spoel vóór elke stop en elke overstap, zonder uitzonderingen op drukke dagen. Materiaal dat in het vat moet afkoelen, wordt afgebroken, bakt op oppervlakken en komt later terug als zwarte stippen in het onderdeel van de klant.
Gebruik een in de handel verkrijgbaar spoelmiddel voor kleurveranderingen, voor uitschakelingen en voordat u overschakelt op een warmtegevoelig polymeer. Virgin PE of PP zorgt voor routinematige overgangen tussen compatibele materialen. Harsen voor hoge temperaturen, zoals PC en PMMA, houden harder vast en moeten agressiever worden gereinigd.
Spoel voordat u het apparaat afsluit, niet alleen voordat u het apparaat opstart. Wat je in een koelvat laat liggen, wordt het probleem waar je bij de volgende opstart mee te maken krijgt.
Hoe de speling van schroef tot vat te meten
Dit is de meting die een mening omzet in een feit, en de meeste winkels slaan deze over.
- Trek de schroef eruit en maak deze schoon.Heet, met messing of koperen gereedschap. Nooit stalen schrapers, die het behandelde oppervlak afsnijden waarvan de schroef afhankelijk is.
- Meetposities markerenover de werklengte: voeding, overgang en dosering minimaal.
- Meet de vlucht-ODmet een buitenmicrometer op elke positie, waarbij metingen worden gedaan op verschillende punten rond de omtrek om ongelijkmatige slijtage op te sporen.
- Meet de cilinderboring-IDmet een boorkaliber op passende posities en dieptes.
- Bereken de radiale speling:trek de vlucht-OD af van de boring-ID en deel door twee.
- Vergelijk met de bouwtekeningen registreer elke meting met de datum en de uitgevoerde uren.
Interpreteer het resultaat tegen de oorspronkelijke speling, niet tegen een universeel getal. Een handige winkelregel: wanneer de speling is gegroeid tot ongeveer tweemaal de bouwwaarde, of wanneer de output merkbaar is gedaald bij dezelfde schroefsnelheid, begin dan met het plannen van de vervanging. Onze stapsgewijze meetgids behandelt de methode tot in detail.
Reinigingsschema en samenstellingstypes zuiveren
Zorg ervoor dat het mengsel bij de taak past. Mechanische (schuurmiddelvrije) zuiveringen schrobben met hoge viscositeit. Chemische zuiveringen tasten aangetast materiaal en koolstof aan. Schuimende spoelingen zetten uit en bereiken dode plekken die laminaire stroming over het hoofd ziet.
De dieptereinigingsintervallen zijn afhankelijk van de hars. Polymeren bij hoge temperaturen bouwen sneller koolstof op en moeten vaker diep worden gespoeld. Wat je ook hardloopt, houd het interval volgens een schema in plaats van te wachten tot zwarte stippen het voor je plannen.
Wanneer repareren versus wanneer vervangen?
Vergelijk de kosten per dienstjaar, niet de twee prijskaartjes. Een verbouwing die de helft kost, maar een derde van de jaren oplevert, is de dure vermomde optie.
Reparatie leunt naar rechtswanneer de slijtage dimensionaal en matig is, het basismetaal gezond is, is dit de eerste herbouw en past de geometrie nog steeds bij uw hars.
Vervanging leunt naar rechtswanneer er diepe corrosie is ontstaan, wanneer de schroef al eerder is herbouwd, wanneer uw materiaal is veranderd en de oude geometrie niet meer past, of wanneer de set een gangbare maat heeft waarvan de vervangingsprijs dicht bij de reparatieofferte ligt.
In onze reparatie versus vervangingsgids vindt u de volledige beslissingstabel.
Correcte opslag en behandeling van reserveschroefvaten
Een reserveset heeft alleen zin als deze recht en schoon is wanneer je hem nodig hebt. Bewaar schroeven horizontaal met steun over de hele lengte, nooit leunend op de punt. Smeer ze in tegen roest, houd ze afgedekt en bewaar het specificatieblad en de gemeten hardheidscijfers bij het onderdeel.
De reserveset-rotatiestrategieis meer waard dan welke versnelde vergoeding dan ook, en bijna geen enkele leverancier zal u dit vertellen. Koop de vervanging voordat de huidige set kapot gaat. Gebruik de nieuwe set, stuur de oude op voor herbouw terwijl de productie doorgaat, en bewaar de herbouwde set als reserve op de plank.
U beschikt nu over een rotatie zonder ongeplande downtime, en elke toekomstige vervanging vindt plaats volgens uw planning in plaats van op zaterdag om 02.00 uur. De strategie kost één set werkkapitaal en betaalt dit terug zodra er voor de eerste keer geen storing optreedt.
Is het het proces of de machine? Een beslissingspoort
Dit is het gedeelte dat geen enkele concurrent schrijft, en het zal u meer tijd besparen dan de rest van deze handleiding samen.
Wanneer er een vormfout optreedt, grijpen de meeste teams naar de machine-instellingen. Temperatuur, tegendruk, injectiesnelheid, houdtijd. Soms klopt dat. Maar als de weekmaker versleten is, herstelt geen enkele instelling het proces, en weken verdwijnen in een zoektocht die nooit zou kunnen slagen.
Laat deze poort draaien voordat u een ander instelpunt aanraakt.
1. Is er iets veranderd?Nieuwe harspartij, nieuwe kleurstof, nieuwe maalgraad, nieuwe mal, een instelling die iemand heeft aangepast? Zo ja, jaag de verandering na. Dit is een procesprobleem totdat het tegendeel bewezen is.
2. Is het defect plotseling ontstaan of is het in de loop van de weken ingeslopen?Plotselinge wijst op een verandering of een kapot onderdeel. Geleidelijke slijtagepunten. Slijtage komt niet van de ene op de andere dag aan.
3. Is het kussen consistent van schot tot schot?Een inconsistent kussen is de controlering die praat. Inspecteer het vóór alles.
4. Is de output gedaald bij dezelfde schroefsnelheid, of is de hersteltijd verlengd?Beide wijzen op speling, wat slijtage van de schroef of cilinder betekent. Instellingen kunnen verloren toegangsrechten niet herstellen.
5. Stijgt de smelttemperatuur bij onveranderde instelpunten?De schroef genereert extra schuifwarmte, meestal omdat hij harder moet werken tegen een versleten speling.
6. Komen er na elke schoonmaakbeurt zwarte vlekjes terug?Materiaal bevindt zich op een dode plek. Op een oudere set is die dode plek vaak versleten en bevat de aangetaste smelt.
Drie of meer “ja” antwoorden op de vragen 3 tot en met 6 betekenen dat de machine u vertelt dat de weekmaker versleten is. Stop met afstemmen. Trek aan de schroef en meet deze.
De meting duurt een uur. Het opsporen van een mechanisch defect via de instellingen duurt weken, en het convergeert nooit, omdat het antwoord nooit in de controller zat.
Gids voor probleemoplossing met tabel met hoofdoorzaken
Elk hieronder defect kan het gevolg zijn van proces- of mechanische slijtage. De tabel noemt deschroef en vathoofdoorzaak, want dat is de helft die alle anderen weglaten.
| Probleem | Symptoom | Oorzaak schroef / vat | Corrigerende actie |
|---|---|---|---|
| Zwarte strepen/brandplekken | Donkere vlekken of strepen in het onderdeel; erger na een stop | Gedegradeerd materiaal dat vastzit in versleten speling of op een dode plek; scoorde boring; beschadigd schroefoppervlak | Diepe zuivering. Als de vlekken terugkeren, trek dan en inspecteer. Controleer op krassen en versleten speling. Vervangen als de set materiaal bevat |
| Inconsistente opnamegrootte/korte opnames | Schotgewicht wijkt af; kussen varieert van shot tot shot | Controleer de ring sluit niet af(meest voorkomende); versleten vluchten waardoor smelt naar achteren lekt; vat droeg overmaat | Inspecteer eerst de controlering. Meet vervolgens de speling. Instellingen verhelpen een lekkende terugslagklep niet |
| Smelttemperatuur piekt | Werkelijke smelttemperatuur boven instelpunten; materiaal verkleuring | Overmatige schuifkracht door verkeerde compressieverhouding; versleten speling waardoor de schroef harder werkt; drijvend thermokoppel | Controleer thermokoppels. Controleer de schroefsnelheid en tegendruk. Als de geometrie verkeerd is voor de hars, is de schroef de oplossing |
| Langzaam herstel/lange plastificering | Hersteltijd strekt zich uit; cyclustijd groeit | Versleten speling vermindert de pompefficiëntie; probleem met de feedsectie; verkeerde geometrie voor de hars | Controleer eerst de toevoer-keelkoeling en de pellettoevoer. Meet vervolgens de speling aan de hand van de tekening |
| Stijgende motorbelasting/tegendruk | Motorversterkers stijgen bij constant vermogen; koppel alarmen | Schroef sleept in de boring (verkeerde uitlijning, verbogen schroef); overmatige schuifkracht; verminderde materiaalbouwweerstand | Controleer de uitlijning en rechtheid van de schroef. Een verbogen schroef verslijt één kant van de boring en zal ook een nieuwe loop vernietigen |
| Materiaaldegradatie/verkleuring | Vergeling, spreiding, broosheid, geur | Verblijftijd te lang (schot te klein voor de loop); te agressief afschuiven; dode plekken met materiaal | Controleer de verhouding tussen schotgrootte en vatcapaciteit. Verminder schuifkracht. Bij hittegevoelige harsen kan een schroef met lagere compressie de enige echte oplossing zijn |
| Ontsmelt/vaste deeltjes gedeeltelijk | Harde stippen; lensachtige defecten; zwakke plekken | Onvoldoende smeltcapaciteit: L/D te kort, compressie verkeerd, output geduwd voorbij wat de schroef kan smelten, of versleten speling | Verminder de output of upgrade naar een barrièreschroef. Als de set versleten is, herstelt geen enkele instelling het smelten |
| Kleurstrepen/slechte spreiding | Ongelijke kleur; masterbatch verspreidt zich niet | Geen mengsectie; versleten schroef mengt slecht; verkeerde schroef voor een gevulde of gekleurde pasta | Geef een mengsectie op (Maddock of pin). Controleer eerst of de schroef niet gewoon versleten is |
Zwarte strepen of brandplekken
Afgebroken polymeer nestelt zich ergens en breekt in stukken los. De klassieke schuilplaatsen zijn versleten spelingen, een ingekerfde boring, een beschadigde keerring en eventuele dode plekken waar de stroming stagneert.
Eerst grondig zuiveren. Als de vlekjes na een grondige reiniging terugkomen, is het materiaal niet alleen maar een residu. Het wordt continu vervaardigd door een plek in uw machine, en u moet aan de schroef trekken en het vinden.
Inconsistente shotgrootte of korte shots
Controleer de ring voordat u een instelling aanraakt. Wanneer de terugslagklep niet meer afdicht, ontsnapt de smelt tijdens het injecteren naar achteren en is het schot dat de machine dacht te meten niet het schot dat de mal ontvangt.
De winactie is het kussen. Een consistent proces houdt een stabiel kussen in stand. Wanneer het kussen van schot naar schot dwaalt, gaat het smelten ergens heen waar het niet hoort.
Smelttemperatuur piekt of is te hoog
Meet de werkelijke smelt met een sonde in plaats van op de instelpunten te vertrouwen. Als de werkelijke smelt ruim boven de zones ligt, komt de extra warmte van de afschuiving en niet van de banden.
De schuifwarmte stijgt wanneer de compressie te agressief is voor de hars, wanneer de schroefsnelheid te hoog is, wanneer de tegendruk excessief is en wanneer een versleten schroef harder moet werken om hetzelfde materiaal te verplaatsen.
Langzaam herstel van de schroef/lange weektijd
Begin bij de trechter. Overbruggende pellets, een oververhitte voerkeel en onvoldoende voerkoeling verzwakken allemaal het herstel van de vijzel en strekken zich uit, en geen daarvan is een schroefdefect.
Als het voer gezond is en het herstel nog langzaam gaat, meet dan de klaring. Een schroef die door slijtage zijn pompefficiëntie heeft verloren, duurt langer om hetzelfde shot te vullen, en de cyclustijd weerspiegelt dit.
Stijgende motorbelasting of tegendruk
Stijgende versterkers met een constant vermogen betekent dat er weerstand is. Een verbogen schroef die in de boring sleept, is het gevaarlijke geval: hij verslijt één kant van de loop, en een nieuwe schroef die tegen die verkeerde uitlijning is geïnstalleerd, slijt op dezelfde manier volgens hetzelfde schema.
Controleer de rechtheid en uitlijning voordat u iets bestelt. Eenzijdige boringslijtage is de vingerafdruk.
Materiaaldegradatie of verkleuring
Twee oorzaken domineren: het materiaal is te heet, of het is te lang heet geweest. De tweede is degene die mensen missen.
Een shot dat veel te klein is voor het vat, laat cyclus na cyclus smelten en zachtjes koken tot het geel wordt. Geen enkel schroefontwerp repareert een ondermaats schot in een te groot vat. Corrigeer de schroefdiameter of verplaats de klus naar een kleinere machine.
Hoe u een vervangende schroefcilinder kunt bestellen
Geen enkele concurrent dekt dit, en het is het onderdeel dat kopers daadwerkelijk nodig hebben. Of u nu bij de OEM bestelt of bij een onafhankelijkefabriek voor schroefvaten, dezelfde informatie bepaalt de offerte.
Afmetingen en specificaties die u moet opgeven
- Merk en model machine.Een foto van het naamplaatje is voldoende om de montage- en aandrijfzijde-afmetingen te bevestigen.
- Schroefdiameter en L/D-verhouding,vanaf een tekening of direct gemeten.
- De hars, met vulstofgehalte.Dit drijft het basisstaal en de oppervlaktebehandeling meer aan dan wat dan ook op de lijst.
- Schotgrootte en doelcyclus,zodat de geometrie kan worden geoptimaliseerd in plaats van gekopieerd.
- Een tekening, of een versleten exemplaar.Ofwel werkt. Een versleten onderdeel kan worden gemeten en de volledige geometrie kan worden gereconstrueerd.
- Wat ging er de vorige keer mis.Stuur het slijtagepatroon mee met het onderdeel. Soepel dimensieverlies zegt slijtage. Pitting zegt corrosie. Eenzijdige slijtage duidt op uitlijning, wat met een nieuwe schroef niet kan worden opgelost.
Dat laatste item is het item dat kopers vergeten, en het is het item dat je ervan weerhoudt een getrouwe kopie van een mislukking te kopen.
OEM-match versus aangepast ontwerp: voor- en nadelen
Een OEM-matchreproduceert de oorspronkelijke geometrie. Het is de juiste beslissing als de originele schroef geschikt is voor uw proces en simpelweg versleten is. Voorspelbaar, verifieerbaar aan de hand van de tekening, geen proceshervalidatie.
Een ontwerp op maatverandert de geometrie zodat deze past bij wat u vandaag daadwerkelijk uitvoert. Dit is de juiste beslissing wanneer het proces in beweging is en de schroef niet: u hebt maalgoed toegevoegd, bent overgeschakeld naar een gevulde kwaliteit, de uitvoerdoelen gewijzigd of de originele schroef heeft uw hars nooit goed verwerkt.
Als u een OEM-match bestelt wanneer het proces is veranderd, reproduceert u het probleem bij nieuw staal. Het bestellen van een ontwerp op maat terwijl het origineel in orde was, voegt voor niets kosten en hervalidatie toe. Het slijtagepatroon vertelt u in welke situatie u zich bevindt.
Wat u kunt verwachten bij inkoop uit China
De doorlooptijd is afhankelijk van de geometrie, de oppervlaktebehandeling en of er een tekening bestaat. Vraag deze schriftelijk aan bij uw offerte en vraag waar de klok mee begint: de bevestiging van de tekening, of de inkooporder. Het is niet dezelfde datum, en het verschil is vaak een week.
Drie dingen die de moeite waard zijn om vast te leggen voordat u zich vastlegt:
- Wanneer de productie start.Het reverse-engineeren van een versleten monster voegt tijd toe voordat een enkele chip wordt gesneden. Een tekening verwijdert die stap.
- Wat de oppervlaktebehandeling toevoegt.Bimetaalverharding en carbidespuiten zijn afzonderlijke processtappen met hun eigen wachtrij.
- Zeevracht, apart.Het zit niet in de doorlooptijd van de productie, en het is het aantal dat nieuwe kopers verrast.
Onze eigen offerte is transparant van opzet: we geven een geschatte prijs voor het product, de verzending en het lopende onderhoud, zodat er later niets meer te ontdekken valt. U ontvangt de offerte binnen 12 uur.
Plan een doorlooptijd met de eerder beschreven reservesetrotatie. Een set besteld via een slijtagelogboek wordt volgens uw planning verzonden. Een set die bij een defect is besteld, wordt tegen de klok verzonden, per vliegtuig, tegen een prijs die niemand graag uitlegt.
Kwaliteitsacceptatiecriteria en inspectiepunten
Dit zijn de cheques die een echte leverancier onderscheiden van een goedkope. Vraag ze schriftelijk aan voordat u de bestelling plaatst en verifieer ze wanneer de set arriveert:
- Buitendiameter op meerdere punten langs elke vlucht
- Boringdiameter en cilindriciteit
- Oppervlaktehardheid als agemeten waarde(HV of HRC), geen catalogusspecificatie
- Genitreerde kastdiepte, of legeringslaagdiepte op een bimetaalboring
- Concentriciteit en rechtheid
- Oppervlakteruwheid (Ra)
- Basisstaalkwaliteit, bevestigd
De hardheid en de kastdiepte zijn de twee die er het meest toe doen, en de twee die het vaakst stilletjes worden gedegradeerd. Een genitreerde laag van 950–1050 HV en 0,5–0,8 mm diep is een specificatie waaraan u als leverancier kunt voldoen. “Genitreerd” op zichzelf is dat niet.
Als een citaat dramatisch onder de anderen terechtkomt, vraag dan wat het staal is en hoe diep de behandeling is doorgevoerd. Dat is bijna altijd waar het verschil verborgen zit, en je betaalt het terug bij vroege slijtage.
Onze volledige sourcing-walkthrough bevindt zich in de bestelgids voor aangepaste schroefcilinders.
Heeft u een vervangende of op maat gemaakte injectieschroefcilinder nodig? Stuur uw machinemodel, tekening of slijtagemonster. Wij citeren binnen 12 uur.
Ontvang een offerte voor een schroefvatVeelgestelde vragen
Vraag: Hoe lang gaat een spuitgietschroefvat mee?
A: Op niet-corrosieve harsen zoals PE en PP gaan onze genitreerde 38CrMoAlA-injectieschroeven ongeveer 10.000–20.000 uur mee. Met glas gevulde verbindingen, PVC en zwaar maalgoed verminderen dat, en in hoeverre hangt dit af van het vulstofgehalte en de output. Laat de klok niet lopen en hoop: meet. Controleer de buitendiameter van de vlucht en de boring-ID ten minste één keer per jaar met de bouwtekening bij schuurwerkzaamheden, en registreer de trend. De trend, en niet een urencijfer, vertelt u wanneer u de volgende set moet bestellen.
Vraag: Wat is de standaardspeling tussen een schroef en de cilinder?
A: Er is geen enkel cijfer, omdat de speling schaalt met de schroefdiameter. De vuistregel in de industrie voor een nieuwe set is ongeveer 0,001 inch radiale speling per zijde voor elke inch schroefdiameter, dus een schroef van 60 mm komt bijna 0,06 mm per zijde terecht. Uw bouwtekening is de autoriteit. Als praktische onderhoudslimiet: wanneer de gemeten speling is gegroeid tot ongeveer tweemaal de bouwwaarde, of de output merkbaar is gedaald bij dezelfde schroefsnelheid, kunt u de vervanging plannen.
Vraag: Kan ik één schroef gebruiken voor meerdere verschillende harsen?
A: Binnen een gezin wel. Een schroef voor algemeen gebruik kan PE, PP, PS en ABS op acceptabele wijze verwerken, daarom verzenden machinebouwers deze standaard. In gezinnen, nee. Een GP-schroef op hard PVC degradeert het materiaal en corrodeert het staal. Een GP-schroef op glasgevuld nylon slijt snel. En een schroef die geschikt is voor één opnamevolume kan geen klus klaren waarbij een klein deel van de cilinder wordt gebruikt zonder het materiaal te koken. Als je harsen die gaten overbruggen, heb je meer dan één schroef nodig, of een schroef die is ontworpen voor het moeilijkste geval.
Vraag: Hoe weet ik of mijn spuitgietschroef versleten is?
A: De machine vertelt u dit eerst en de micrometer bevestigt dit. Let op een daling van de output bij dezelfde schroefsnelheid, een verlenging van de hersteltijd, een stijging van de smelttemperatuur bij ongewijzigde instelpunten, zwarte stippen die terugkeren na het reinigen en een afwijkende shotgrootte. Elk van deze rechtvaardigt het trekken van de schroef. Meet vervolgens de buitendiameter van de vlucht met een micrometer en de binnendiameter van de boring met een binnenmaat, op overeenkomende posities, en vergelijk de radiale speling met de tekening. Symptomen suggereren; meting bevestigt.
Vraag: Wat is een bimetaalschroefcilinder en wanneer heb ik er een nodig?
A: Een bimetaalloop houdt een gelegeerde stalen behuizing vast en smelt een hardere slijtlegering in de boring. Op onze lopen spuiten we harde legeringen over de volledige cirkel rond de slijtagezone van de boring, waardoor de binnenhardheid op 62 HRC komt. De lijn is gemakkelijk te trekken:glasvezel tot 30% werkt prima op een genitreerde 38CrMoAlA-set. Boven 30% glas, met minerale vulstof of vlamvertrager, of op corrosieve hars, ga voor bimetaal. De genitreerde behuizing is een diffusielaag van 0,5-0,8 mm, en zwaar vulmiddel snijdt er doorheen lang voordat het staal eronder klaar is.
Vraag: Heeft het schroefontwerp invloed op de kwaliteit van onderdelen bij spuitgieten?
A: Direct, en meer dan de meeste procesinstellingen. De schroefgeometrie bepaalt hoe volledig het materiaal smelt, hoe uniform de smelttemperatuur is, hoe goed kleur en vulstof zich verspreiden en hoe consistent de opname is. Niet-smelten, strepen, spreiding, degradatie en schotvariaties zijn allemaal minstens zo vaak terug te voeren op het ontwerp van de schroef of slijtage van de schroef als ze terug te voeren zijn op de controller. Wanneer een defect elke wijziging in de instelling weerstaat, is de geometrie of de slijtage meestal de reden.
Vraag: Wat is het verschil tussen een injectieschroef en een extrusieschroef?
A: Een extrusieschroef draait continu en de pompen smelten vooruit zonder te stoppen. Een injectieschroef doet twee taken: hij roteert om een schot te plastificeren, stopt dan met draaien en rijdt als een plunjer naar voren om het te injecteren. Die heen en weer gaande werking is de reden waarom injectieschroeven een controlering aan de punt hebben, en waarom ze kortere L/D-verhoudingen hebben, doorgaans 18:1 tot 25:1, dan extrusieschroeven. Het materiaal zit ook tussen de schoten in een injectievat, waardoor de verblijftijd en de maat van het schot van cruciaal belang zijn.
Vraag: Kan een fabrikant van schroefcilinders mijn schroef kopiëren zonder tekening?
EEN: Ja. Verzend het versleten onderdeel en de geometrie kan worden gemeten en gereconstrueerd: diameter, aspectverhouding, kanaaldiepte en de pasafmetingen aan de aandrijfzijde. Wij houden injectieschroeven vast tot ±0,001 mm. Eén waarschuwing die het vermelden waard is: een versleten schroef is kleiner dan hij de fabriek heeft verlaten, dus de vervanging moet worden gebouwd volgens de oorspronkelijke ontwerpintentie en niet volgens de versleten afmetingen. Stuur het slijtagepatroon mee met het onderdeel en de nieuwe schroef wordt gespecificeerd op basis van de storing in plaats van deze over te nemen.
Conclusie
Drie ideeën dragen de hele gids.
Selectie volgt de hars.De geometrie (L/D, compressieverhouding, schroeftype) komt overeen met hoe uw polymeer smelt. Oppervlaktebehandeling past bij hoe vuil uw voer is. Schone harsen werken prima op genitreerd 38CrMoAlA. Schurende en corrosieve voedingen hebben een bimetaalboring nodig, en het specificeren van de schone behuizing is de meest voorkomende manier waarop een nieuwe set vroegtijdig sterft.
Onderhoud koopt jaren, en data koopt planning.Spoel voor elke stop door, maak schoon met messing in plaats van staal en meet de speling elke keer dat de schroef eruit is. Een slijtagelogboek verandert in “is het versleten?” in “wanneer zal het de grens overschrijden?”, wat het verschil is tussen een geplande omschakeling en een shutdown.
Voer een diagnose van de machine uit voordat u het proces afstemt.Wanneer de output afneemt, de cycli uitrekken, het kussen ronddwaalt of de stippen terugkeren na het reinigen, is de weekmaker aan het praten. Instellingen kunnen verloren speling niet herstellen of een versleten keerring opnieuw afdichten. Trek aan de schroef en meet deze.
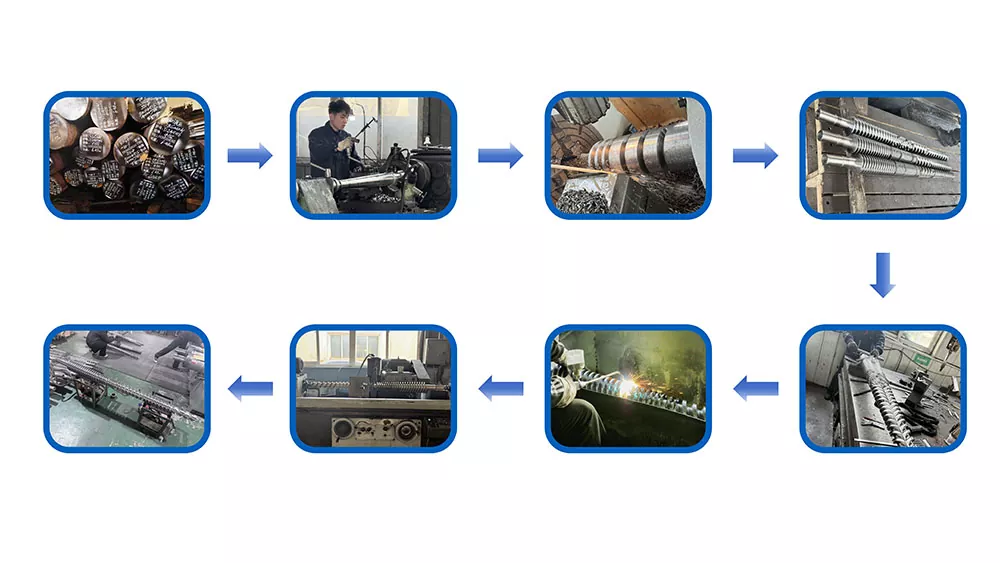
Nanhaiya bouwt al meer dan twintig jaar schroeven en vaten en bedient meer dan 500 klanten wereldwijd. Onze injectieschroeven zijn vervaardigd uit 38CrMoAlA, afgeschrikt en getemperd, en vervolgens met gas genitreerd bij 500–560 °C tot een behuizing van 0,5–0,8 mm bij 950–1050 HV, met een tolerantie van ±0,001 mm, en geschikt voor 10.000–20.000 uur op niet-corrosieve harsen. Waar de voeding harder is, spuiten we harde legeringen over de volledige cirkel rond de slijtagezone van de boring en brengen we de binnenhardheid op 62 HRC.
Voordat u bestelt, nemen onze ingenieurs samen met u de parameters door: diameter, beeldverhouding, schroefkanaaldiepte en de materiaalkeuze tussen 38CrMoAlA en een duplexlegering. Dat adviesgesprek is gratis en de offerte die volgt omvat product-, verzendkosten en verwachte onderhoudskosten, dus er verschijnt later niets dat niet op de pagina stond.
Na levering ondersteunen onze technici de installatie en inbedrijfstelling, de garantie loopt tot aan het contract (meestal één tot twee jaar) en elk after-salesprobleem krijgt binnen 24 uur een reactie en binnen 48 uur een oplossing.
Stuur ons uw machinemodel, hars en het probleem dat u probeert op te lossen. Binnen twaalf uur heeft u een specificatie en een offerte.
Vertel ons uw machine, uw hars en wat er de vorige keer mis ging. We zullen de set specificeren die het probleem oplost, niet degene die het herhaalt.
Neem contact op met Nanhaiya voor een offerte