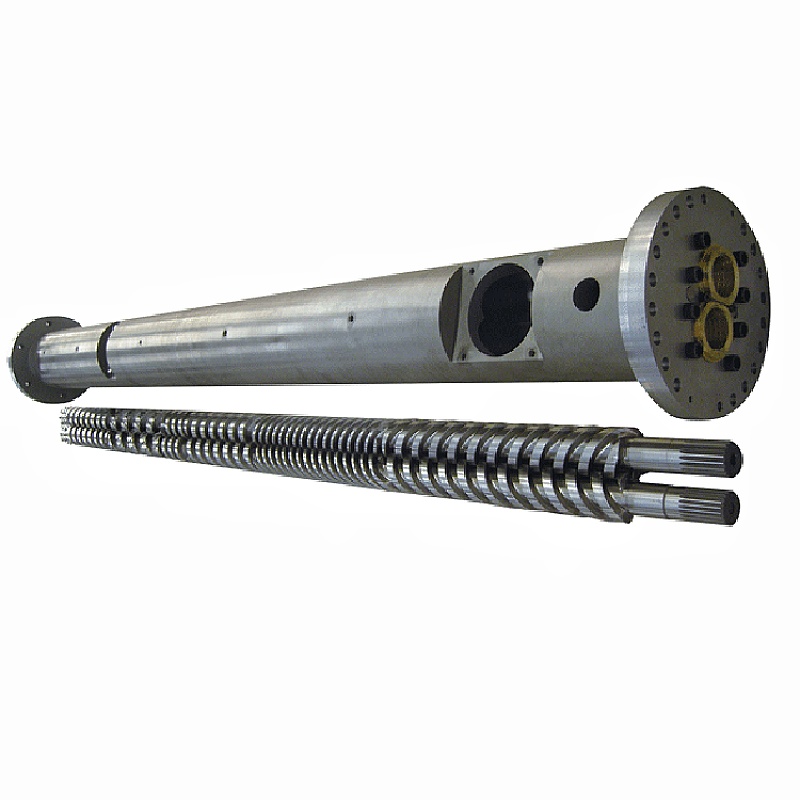
Eenextruder schroefvatis het hart van een plastic extruder: een roterende schroef in een verwarmd vat die plastic smelt en met constante druk naar voren pompt. Het kiezen van de juiste komt neer op drie dingen: detype(enkele schroef, dubbele schroef, conisch of parallel), demateriaalhet moet lopen (wat het oppervlak hardt – genitreerd voor schone harsen, bimetaal voor schurende of corrosieve harsen), en hoe het isgespecificeerd en gebouwd. Als je die goed hebt, gaat hij jaren mee. Deze gids loopt door alle drie.
Wat u ook extrudeert – pijp, profiel, film, plaat, compound of pellets – deextruder schroefvatis het onderdeel dat het eigenlijke werk doet. Het is ook het onderdeel dat slijt, en het onderdeel dat het meest waarschijnlijk zal beslissen of uw lijn schoon en volgens de specificaties draait, of dat u vecht op het gebied van kwaliteit en uitvaltijd. Deze gids brengt het hele onderwerp samen: wat een schroefcilinder is, de typen, de materialen, hoe u er een kunt matchen met uw materiaal en hoe u een vervanging kunt specificeren die lang meegaat. We bouwen al meer dan 20 jaar schroeven en tonnen, dus we zullen het overzichtelijk en praktisch houden en u verwijzen naar diepere handleidingen waar u ze nodig heeft.
Wat is een extruderschroefvat?
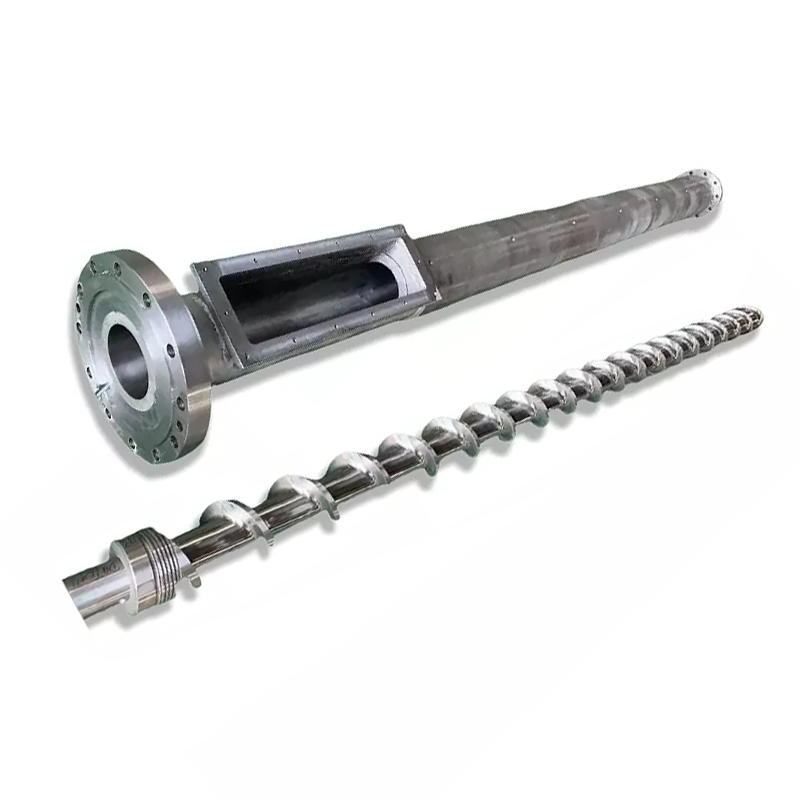
Eenextruder schroefvatis de kernconstructie van een plastic extruder: een nauwkeurig bewerkte schroef die in een verwarmd cilindrisch vat draait. Stevig plastic – pellets of poeder – gaat aan de invoerkant naar binnen. Terwijl de schroef draait, smelt de hitte van de loop en de afschuiving van de schroef het materiaal, en de schroefgeometrie transporteert het en brengt het onder druk, waardoor een uniforme smelt door de matrijs aan het uiteinde wordt geduwd.
De schroef en de cilinder zijn een op elkaar afgestemd paar, geen twee afzonderlijke delen. De kleine speling tussen de schroefvleugels en de boring van de cilinder is wat de output en de smeltkwaliteit regelt - open die speling door slijtage en de machine verliest beide. Dat is de reden waarom de twee samen worden ontworpen, gebouwd en vervangen, en waarom de schroefcilinder centraal staat in elk extrusie- of injectieproces.

Hoe een schroefvat werkt
De meeste extruderschroeven doen hun werk in drie zones langs de lengte van de schroef. Devoedingszoneneemt vast materiaal op en begint het vooruit te bewegen. Decompressiezone– waar het schroefkanaal ondieper wordt – comprimeert en smelt het plastic door hitte en afschuiving. DemeetzoneVervolgens pompt het gesmolten plastic met een constante, gecontroleerde druk naar voren, klaar voor de matrijs.
Warmte komt van twee plaatsen: de vatverwarmers en de mechanische afschuiving van de schroef die het polymeer bewerkt. Houd ze goed in evenwicht en het materiaal weekt gelijkmatig zonder oververhitting. Het hele ding werkt alleen vanwege de nauwe speling van schroef tot vat - dit zorgt ervoor dat de smelt niet naar achteren over de vluchten glijdt. Bouwtolerantie en oppervlaktehardheid houden die speling in de loop van de tijd krap, en dat is precies de reden waarom materiaalkeuze en productiekwaliteit net zo belangrijk zijn als het ontwerp van de schroef.
Rondom het vat zitten verwarmingsbanden die in zones zijn gegroepeerd, elk op een vaste temperatuur gehouden, met koeling bij de hand zodat de smelt nooit oververhit raakt. Aan het uiteinde geeft de matrijs de smelt zijn uiteindelijke vorm. De taak van de assemblage is om een smelt te creëren die uniform is in temperatuur en druk - omdat elke variatie stroomopwaarts zich manifesteert als een defect in het product stroomafwaarts.
Soorten extruderschroefvaten
"Schroefvat" omvat verschillende verschillende machines. De juiste hangt af van of uw proces dat nodig heeftpompeen materiaal ofmengenHet.
Enkele schroef
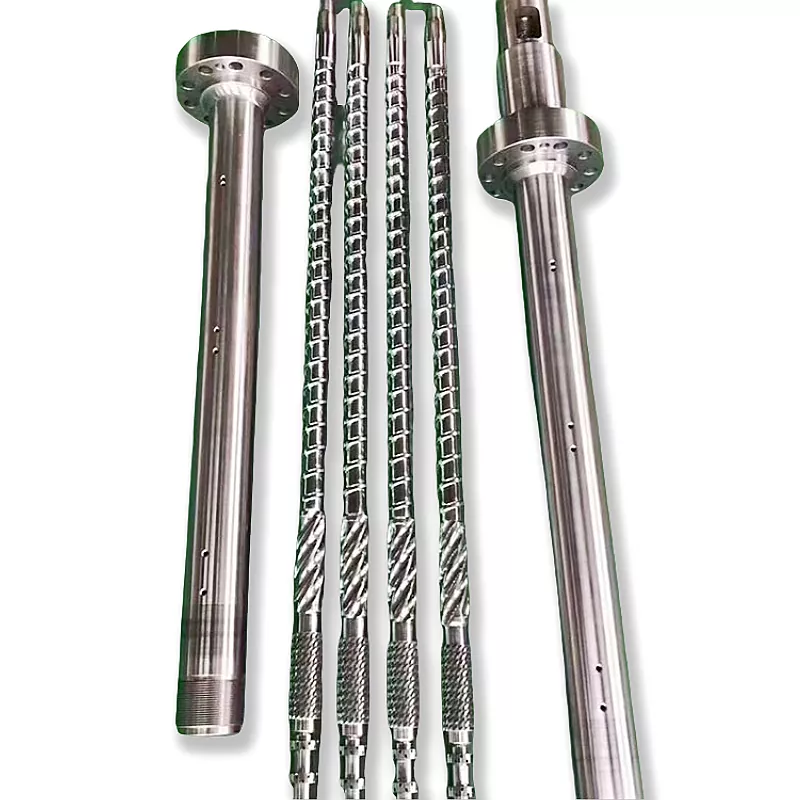
A enkele schroefloopt één as in een ronde boring. Hij transporteert en pompt buitengewoon goed, waardoor hij het economische werkpaard is voor de extrusie van grote volumes van één consistent materiaal: pijp-, profiel-, plaat-, film- en draadcoating. Wat het niet doet, is intensief mengen.
Dubbele schroef
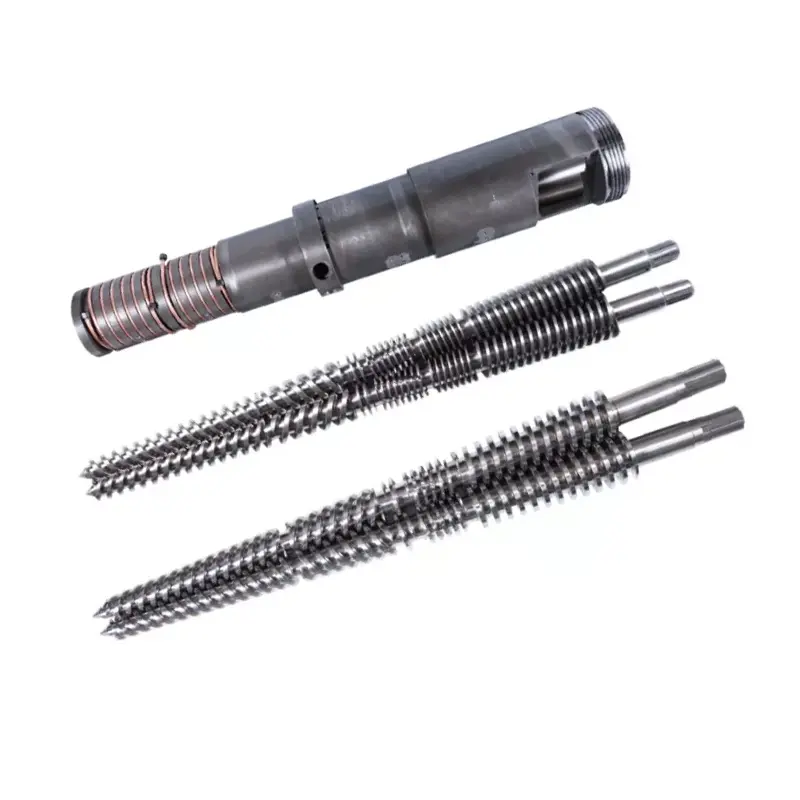
Een dubbele schroef laat twee in elkaar grijpende assen in een achtvormige boring lopen. Dat in elkaar grijpen is het punt: het zorgt voor intensief mengen, positief transport en strakke controle over afschuif- en verblijftijd. Daarom kunnen dubbele schroeven compounding, masterbatch, reactieve extrusie en moeilijke of gevulde materialen verwerken. Als u de twee weegt, onze gids voorenkelschroefs versus dubbelschroefsextrudersgaat diep in op de afweging.
Parallelle versus conische dubbele schroef
Tweelingschroeven splitsen opnieuw door vorm. Aparallelle dubbele schroefbehoudt een constante diameter en maakt gebruik van modulaire,herconfigureerbare elementen — de veelzijdige keuze voor compounding en hoge output. Aconische dubbele schroefloopt taps toe van een breed invoeruiteinde naar een smalle afvoer, waardoor een grote invoeropening en een hoog koppel bij lage snelheid ontstaat - de klassieke machine voor stijve PVC-buizen en -profielen. We vergelijken ze in detail inconische versus parallelle dubbelschroefsextruders.Dubbele schroeven zijn ook meedraaiend (beste menging) of tegengesteld draaiend (hoge druk, gebruikelijk bij PVC).

Spuitgietschroefvat
Eenspuitgietschroefvatwerkt volgens hetzelfde smelt-en-transportprincipe, maar is gebouwd voor de heen en weer gaande cyclus van een injectiemachine in plaats van voor continue extrusie. De onderstaande oppervlakte- en materiaallogica is er precies hetzelfde op van toepassing.
In één oogopslag ziet u hoe de belangrijkste typen in de rij staan:
| Type | Beste voor | Mengen | Typische producten |
|---|---|---|---|
| Enkele schroef | Extrusie in hoog volume van één materiaal | Laag | Buis, profiel, plaat, film |
| Parallelle tweeling | Compounding, hoge output, flexibiliteit | Hoog | Verbindingen, masterbatch, pellets |
| Conische tweeling | Compacte PVC-buis en profiel | Hoog | UPVC-buis, profiel, WPC |
| Injectieschroef | Spuitgietcyclus | Varieert | Gegoten onderdelen |
Waar extruderschroefvaten worden gebruikt
Hetzelfde kerncomponent komt terug in de hele kunststofindustrie, geconfigureerd voor de betreffende taak. In buis- en profiellijnen vormt het PVC, PE en PPR. In film en vel voedt het de matrijs die verpakkingen en karton maakt. Bij het compounderen mengt het polymeren met vulstoffen, pigmenten en additieven tot pellets, en voert het ook de masterbatchproductie uit. Het drijft recyclinglijnen aan die schroot en maalgoed, kabel- en draadcoating en de heen en weer gaande vaten in spuitgietmachines opnieuw verwerken. Overal waar plastic wordt gesmolten en gevormd, doen een schroef en een ton het smelten. Wat van de ene sector naar de andere verandert, is het type, het oppervlak en de geometrie – en dat is precies waarom een zorgvuldige specificatie belangrijker is dan een catalogusonderdeelnummer.
Materialen voor schroefvaten en oppervlaktebehandelingen
Een schroefcilinder leeft in een zware omgeving: hitte, druk, wrijving en vaak schurende of corrosieve materialen. Het basisstaal geeft het kracht; de oppervlaktebehandeling geeft het slijtvastheid en corrosiebestendigheid. Twee oppervlakken domineren.
Basisstaal en nitreren
De gemeenschappelijke basis is een nitreerstaal zoals38CrMoAlA. Gasnitreren verhardt een dunne behuizing aan het oppervlak, waardoor een goede slijtvastheid ontstaat voor schone, ongevulde harsen zoals PE, PP en ABS tegen een redelijke prijs. Een genitreerdschroef vatis de economische, betrouwbare keuze als het materiaal niet bijzonder schurend of corrosief is.
Bimetaal
Voor schurende of corrosieve toepassingen smelt een bimetaalvat een veel hardere, dikkere legeringslaag in de boring – op nikkel gebaseerd voor corrosie, wolfraamcarbide rijk voor slijtage – over een taai basisstaal. Het kost meer, maar gaat veel langer mee als een genitreerd oppervlak zou doorslijten. Op onze eigen bimetaalvaten brengen we de boring tot ongeveer 62 HRC, waar veel winkels stoppen bij 58. De volledige vergelijking staat in onze gids voorbimetaal versus genitreerde schroefvaten.
De schroef wordt ook behandeld
Oppervlakteverharding is niet alleen een vatklus. Naast nitreren zijn schroefvleugels vaak voorzien van een hardfaced oppervlak: een slijtvaste legering die op de vleugel is gelast, het hoogste slijtagepunt van de schroef, zodat de schroef gelijke tred houdt met de boring. Als een schroef en een cilinder in verschillende snelheden slijten, neemt de speling af en gaat de kwaliteit achteruit, zodat de twee gehard zijn om als een op elkaar afgestemd paar te werken en te slijten, en niet als afzonderlijke onderdelen.
Het afstemmen van de schroefcilinder op uw materiaal
Dit is waar de meeste beslissingen met een schroefvat worden gewonnen of verloren. Het materiaal dat u gebruikt, bepaalt het oppervlak dat u nodig hebt – en niet andersom. Een snelle kaart:
| Materiaal | Belangrijkste bedreiging voor het vat | Aanbevolen oppervlak |
|---|---|---|
| Reinig PE/PP/ABS | Milde slijtage | Genitreerd |
| Hard PVC | Corrosie + enige slijtage | Bimetaal (nikkelgebaseerd) |
| Glasgevuld/mineraalgevuld | Zware slijtage | Bimetaal (carbiderijk) |
| WPC (hout + vulmiddel) | Ernstige slijtage (+ corrosie indien op PVC-basis) | Bimetaal (carbiderijk) |
| Gerecycled/verontreinigd voer | Slijtage + onbekenden | Bimetaal |
Twee materialen verdienen hun eigen draaiboek.PVCis corrosief omdat er tijdens de verwerking zoutzuur vrijkomt, dus heeft het een corrosiebestendig bimetaaloppervlak nodig.WPCis een van de meest schurende materialen bij extrusie, dankzij de hout- en minerale vulstof, en heeft daarom de hardste legeringslaag nodig die je in de boring kunt aanbrengen. Specificeer elke keer het oppervlak voor het materiaal.
Belangrijkste specificaties: Diameter, L/D en compressie
Naast type en oppervlak bepalen enkele specificaties hoe een schroefcilinder presteert. U hoeft geen schroefontwerper te zijn om er een te vinden, maar het helpt om te weten wat ze betekenen.
- Diameter— afgestemd op uw machine en doeluitvoer. Schroeven en cilinders worden gemaakt in een breed scala aan diameters, zodat ze geschikt zijn voor alles, van kleine profiellijnen tot grote extruders.
- L/D-verhouding— de lengte van de schroef gedeeld door de diameter. Een langere L/D geeft meer tijd om te smelten en te mengen; een kortere is compacter. De juiste waarde is afhankelijk van het materiaal en proces.
- Compressieverhouding— hoeveel het schroefkanaal ondiep is van voeding tot dosering. Hogere compressie werkt sommige materialen harder; hittegevoelige polymeren zoals PVC geven de voorkeur aan een zachtere verhouding.
Deze zijn afgestemd op het materiaal en de taak, en dat is precies de reden waarom een op maat gemaakt vat een generiek vat verslaat. Geef je maker de machine, het materiaal en de output, en de geometrie volgt daaruit.
Veelvoorkomende problemen en waar ze op wijzen
Wanneer een lijn buiten de specificaties valt, leidt het spoor vaak terug naar de schroef en de loop. Een snelle diagnose:
- Uitgang daalt bij dezelfde schroefsnelheid- versleten speling, het klassieke eerste teken.
- Stijgende of onstabiele druk— slijtage of een voedings- of temperatuurprobleem.
- Zwarte vlekken en degradatie— materiaal dat achterblijft in versleten gaten of op een gecorrodeerd oppervlak zit.
- Slechte menging of niet-gesmolten materiaal— het verkeerde type schroef voor de klus, of een versleten schroef.
- Putjes op de schroef of boring— corrosie, meestal het verkeerde oppervlak voor het materiaal.
Elk symptoom kan meerdere oorzaken hebben, maar twee of drie samen wijzen vrijwel altijd op een versleten of verkeerd gespecificeerde loop. Door de slijtage te meten, weet u welke – en of de reparatie een reparatie of vervanging betreft.
Slijtage, onderhoud en vervanging
Elke schroefcilinder verslijt uiteindelijk – de enige vraag is hoe snel, en dat hangt af van het materiaal en hoe de machine wordt gebruikt. Slijtage komt tot uiting in een dalende productie bij dezelfde schroefsnelheid, pieken, slechte menging, zwarte stippen of een stijgende smelttemperatuur. De oorzaak is dat de speling tussen de schroef en de cilinder groter is dan de tolerantie.
Wanneer u deze tekenen ziet, meet dan voordat u handelt: de diameter van de schroefvlucht, de boring van de loop en de radiale speling ten opzichte van de originele specificaties. Soms kan de schroef opnieuw worden opgebouwd terwijl de loop nog goed is; Zodra de boring voorbij de tolerantie is versleten, is vervanging meestal de economische oplossing. Onze gids voorwanneer moet u een versleten schroefcilinder vervangen?loopt door het meten van slijtage en het bepalen van reparatie versus vervanging. Een paar gewoonten verlengen de levensduur: stem het oppervlak af op het materiaal, houd verontreinigingen uit de voeding, houd de temperatuur binnen bereik en registreer bij elke onderhoudsbeurt de vrijgavegegevens.
Hoe u een extruderschroefcilinder kiest en specificeert
Alles bij elkaar genomen, is het kiezen van een schroefcilinder drie beslissingen in volgorde:type, Danoppervlak, Danspecificatie. Werk er doorheen en je zult niet ver fout gaan.
- Type— pompt uw proces één materiaal (enkele schroef) of mixt en compoundeert (dubbele schroef)? Compacte PVC- of profielwerkpunten tot conisch; hoge output en flexibiliteit wijzen op parallel.
- Oppervlak— genitreerd voor schone harsen, bimetaal voor schurende of corrosieve materialen. Bij twijfel over een gevuld of PVC-materiaal, ga voor bimetaal.
- Specificatie— diameter, L/D en compressie afgestemd op uw machine, materiaal en output.
Om een nauwkeurige offerte te krijgen en een vat dat er direct in valt, geeft u uw maker het merk en model van de machine, de schroefdiameter en L/D (of de originele tekening), het materiaal en de vulstofbelasting, en de beoogde output. Geen tekening? Een versleten exemplaar is voldoende om een exacte vervanging te reverse-engineeren – of een geüpgraded exemplaar met een harder oppervlak dan het onderdeel dat u met pensioen gaat.
Waarom samenwerken met Nanhaiya
We hebben meer dan twintig jaar besteed aan het bouwen van extruderschroeven en vaten van elk type -enkele schroef, parallelle dubbele schroef, conische dubbele schroef, Enspuitgieten— in 38CrMoAlA genitreerd staal en bimetaallegeringen, met bimetaalboringhardheid tot 62 HRC, tolerantiecontrole en dynamische balanstests op elke set. Met meer dan 500 klanten en meer dan twintig jaar ervaring bouwen we vervangingen die compatibel zijn met grote merken zoals KraussMaffei, Cincinnati en Jwell, waarbij we werken vanuit uw machinemodel, een tekening of een monster. Vertel ons uw materiaal, machine en output en u krijgt binnen twaalf uur een advies en offerte op maat.
Heeft u de juiste schroefcilinder nodig of een vervanging voor uw lijn? Stuur uw machine, materiaal en output – ontvang binnen 12 uur een aanbeveling en offerte.
Ontvang een offerteVeelgestelde vragen
Wat is een extruderschroefvat?
Het is het belangrijkste werkende onderdeel van een plastic extruder: een roterende schroef in een verwarmd vat. Het neemt vast plastic aan het ene uiteinde, smelt het met hitte en afschuiving, en pompt een uniforme smelt naar het andere uiteinde met constante druk. De schroef en cilinder werken als een op elkaar afgestemd paar, en de kleine speling ertussen bepaalt de output en kwaliteit.
Waar is een extruderschroefcilinder van gemaakt?
De basis is meestal een nitreerstaal zoals 38CrMoAlA, gehard door gasnitreren voor schone harsen. Voor schurende of corrosieve materialen is het bimetaal: een harde, slijtvaste en corrosiebestendige legeringslaag die in de boring is gesmolten over een taai basisstaal. Het oppervlak wordt gekozen voor het materiaal dat u gebruikt.
Wat zijn de belangrijkste soorten schroefcilinders?
Enkele schroef en dubbele schroef. De dubbele schroef splitst zich in parallel en conisch, en in meedraaiend en tegendraaiend, plus er zijn spuitgietschroefvaten. Pomp met enkele schroef voor extrusie met hoog volume; dubbele schroeven mix en compound; conische tweelingen passen bij compacte PVC- en profiellijnen.
Hoe lang gaat een extruderschroefvat mee?
Een goed onderhouden exemplaar gaat doorgaans tussen de 3 en 10 jaar mee. Het hangt af van het materiaal, de oppervlaktebehandeling, de bedrijfsomstandigheden en het onderhoud: schurende en corrosieve materialen verkorten het, schone harsen en een bimetaaloppervlak verlengen het.
Hoe kies ik de juiste?
Drie stappen: kies het type dat uw proces nodig heeft, kies het oppervlak voor uw materiaal en stem vervolgens de diameter, L/D en compressie af op de taak. Geef de maker uw machinemodel, materiaal en uitvoer; een tekening of voorbeeld maakt het exact.
Kunt u voor elk machinemerk een vervanging maken?
Ja. We bouwen vervangende schroeven en vaten die passen bij de belangrijkste extruder- en injectiemerken – KraussMaffei, Cincinnati, Jwell – op basis van uw machinemodel, een tekening of een monster. Stuur de gegevens voor een offerte binnen 12 uur.