Nieuws

Industrie Nieuws

Pelletiseerlijn met enkele schroef versus parallelle dubbele schroef: welke past bij uw materiaal?09 2026-09

Pelletiseerlijn met enkele schroef versus parallelle dubbele schroef: welke past bij uw materiaal?

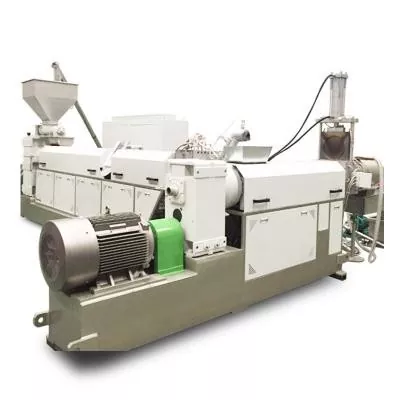
Kies een pelletiseerlijn met één schroef wanneer de grondstof al dicht bij de uiteindelijke formulering is en de belangrijkste taken stabiel transporteren, smelten, smeltfiltratie, drukopwekking en pelletsnijden zijn. Het is een praktisch uitgangspunt voor consistent PE- of PP-maalgoed, eenvoudig herpelletiseren, laboratoriumwerk en kleine tot middelgrote productie. Kies een parallelle pelletiseerlijn met dubbele schroef als de machine zowel moet compounderen als pelletiseren. Het is beter geschikt voor vulstoffen, pigmenten, polymeermengsels, masterbatch, gemodificeerde kunststoffen, meerdere voedingsstromen en sterkere devolatilisatie. Koop de lijn met dubbele schroef niet alleen omdat de vermelde output hoger is. Koop het wanneer de procesfuncties overeenkomen met de formulering.
Planetaire schroef versus enkele en dubbele schroef: wanneer is de upgrade de moeite waard?31 2026-08

Planetaire schroef versus enkele en dubbele schroef: wanneer is de upgrade de moeite waard?

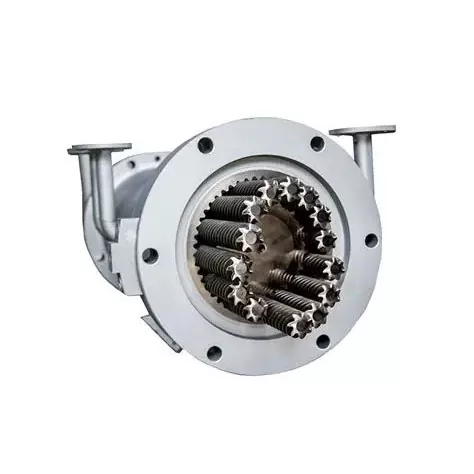
Kies een planetaire schroef als de formulering een uitstekende distributieve menging, een breed warmteoverdrachtsoppervlak, zelfvegende werking of gefaseerde ontgassing nodig heeft, vooral bij hittegevoelig PVC, hooggevulde verbindingen, elastomeren, lijmen en composietmaterialen. Blijf bij een enkele schroef als het proces stabiel is en vooral economisch smelten, transporteren en druk vereist. Kies een meedraaiende dubbele schroef als compounding op hoge snelheid, flexibele zijtoevoer of sterker dispersief werk prioriteit hebben. Als de matrijs meer druk nodig heeft dan het planetaire gedeelte kan bieden, plan dan de stroomafwaartse drukfase voordat u bestelt.
Selectie van spuitgietschroefpunten: controleer ringslijtage, pasvorm en checklist voor offerteaanvragen31 2026-08

Selectie van spuitgietschroefpunten: controleer ringslijtage, pasvorm en checklist voor offerteaanvragen

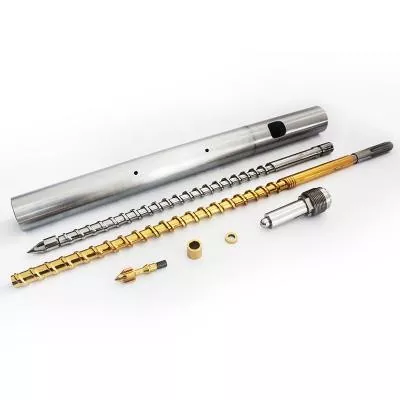
Kies een spuitgietschroefpunt op basis van vier dingen: het ontwerp van de terugslagklep, de exacte schroef- en cilinderinterface, de verwerkte hars en het vulmiddel en het slijtagepatroon van de bestaande constructie. Machinemodel alleen is niet voldoende als er versies, eerdere reparaties of niet-standaard schroeven bestaan. Voor een vervangingsbestelling stuurt u de originele tekening, indien beschikbaar, en verifieert u vervolgens de schroefdraad, schouder, puntlengte, veerweg, zitting, buitendiameter en smeltdoorgangen met de daadwerkelijke machine. Een goede offerte begint met geometrie. Materiaal- en oppervlaktebehandeling komen daarna.
Genitreerde versus bimetaal enkele schroeven: stem het oppervlak af op de hars en het vulmiddel31 2026-08

Genitreerde versus bimetaal enkele schroeven: stem het oppervlak af op de hars en het vulmiddel

Kies voor nitreren als een behandeld staaloppervlak voldoet aan de geverifieerde slijtage-, corrosie- en maatbelastingen. Kies voor vluchthardoplas of een andere bimetaalconstructie wanneer het project een andere legering nodig heeft op het gebied met de hoogste slijtage. Voor zwaar gebruik kan het betere antwoord een schroef met een harde kop en een compatibele bimetaalcilinder zijn. Geen enkele optie is automatisch superieur. Begin met de faalmodus en keur vervolgens samen de schroef- en cilindermaterialen, laaglocaties, verwerkingsroute en inspectiecriteria goed.
Schroefsnelheid, smelttemperatuur en output: waarom de ene instelling de andere verandert31 2026-08

Schroefsnelheid, smelttemperatuur en output: waarom de ene instelling de andere verandert

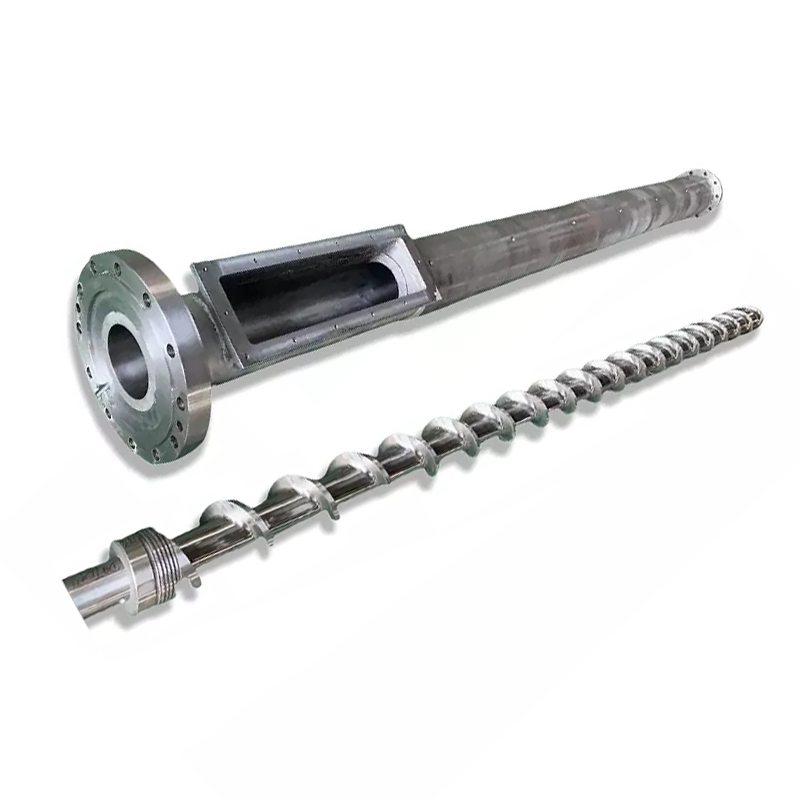
Het verhogen van de schroefsnelheid verhoogt gewoonlijk de sleepstroom en de snelheid waarmee materiaal het proces binnenkomt, maar de relatie is niet onbeperkt of perfect lineair. Meer toerentallen kunnen ook afschuifwarmte toevoegen, de verblijftijd verkorten en een zwakke voedings- of smeltsectie blootleggen. Wijzig één gecontroleerde variabele tegelijk, wacht op een stabiele toestand en vergelijk vervolgens de output, het smelttemperatuurprofiel, de druk, de motorbelasting en de productkwaliteit. Stop wanneer een van deze de goedgekeurde limiet bereikt, zelfs als de aandrijving sneller kan draaien.
Hoe u een extruder met enkele schroef reinigt zonder de schroef of cilinder te beschadigen28 2026-08

Hoe u een extruder met enkele schroef reinigt zonder de schroef of cilinder te beschadigen

Gebruik een gelaagde methode. Begin met de door de materiaal- en machineleverancier goedgekeurde spoelprocedure terwijl de extruder onder normale bedrijfscontrole blijft. Als er residu terugkeert of de schroef moet worden blootgelegd, stop, isoleer en verifieer dan de gevaarlijke energie volgens de fabrieksprocedure. Gebruik voor een verwijderde schroef door onderdelen goedgekeurd, niet-beschadigend gereedschap. Industrierichtlijnen bevelen koperen gereedschappen, kopergaas en katoenen doek aan, en waarschuwen voor stalen schrapers en plaatselijke opwarming van de toorts. Inspecteer de schone oppervlakken voordat u besluit dat het probleem slijtage is.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren