Nieuws

Industrie Nieuws

Glasgevulde nylon spuitgietschroef: specificeer het slijtagesysteem, niet alleen de diameter30 2026-09

Glasgevulde nylon spuitgietschroef: specificeer het slijtagesysteem, niet alleen de diameter

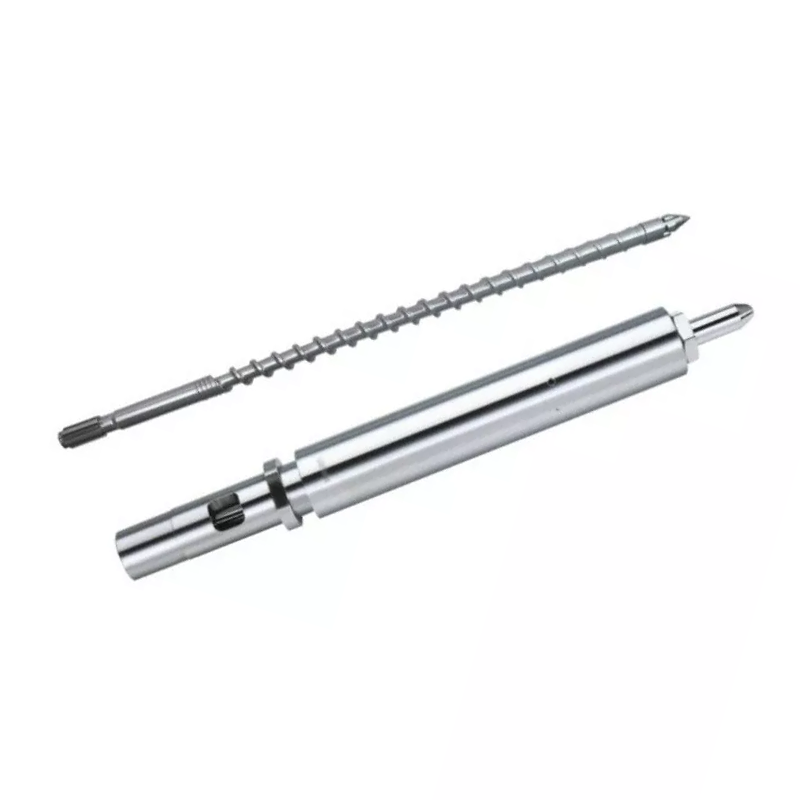
Begin bij glasgevuld nylon spuitgieten met de exacte PA-kwaliteit en het glasvezelgehalte. Nanhaiya somt geharde en getemperde 38CrMoAlA-injectieschroeven op voor versterkte kunststoffen die tot 30% glasvezel bevatten, inclusief PA-GF. De productpagina's beschrijven ook nitriding en versterking van een nikkel-wolfraamlegering voor slijtagegevoelige schroef- en cilindergebieden. Selecteer de geometrie en het oppervlaktesysteem in overeenstemming met de werkelijke belasting, controleer vervolgens de cilinderboring en de schroefpunt of keerring voordat u een vervanging accepteert. Mijn regel aan de fabriekskant is simpel: een hardheidswaarde redt een onjuiste geometrie niet, en een nieuwe schroef redt een lekkende voorkant niet. Zet alle drie de interfaces op de tekening en alle drie de gedragingen in het proefplan.
Mutant versus geleidelijke spuitgietschroef: hoe u het compressieprofiel kiest30 2026-09

Mutant versus geleidelijke spuitgietschroef: hoe u het compressieprofiel kiest

Kies een mutante of abrupte spuitgietschroef als uitgangspunt voor kristallijne of semi-kristallijne materialen die profiteren van snelle compressie en smelten. Nanhaiya vermeldt PE, PP, PA, POM en PTFE. Het mutante compressiegedeelte beslaat ongeveer 5% tot 15% van de totale schroeflengte. Kies een geleidelijke schroef als uitgangspunt voor amorfe of warmtegevoelige materialen die een vloeiendere overgang nodig hebben. Nanhaiya vermeldt hard PVC, PS, PC, PSU en ABS. Het geleidelijke compressiegedeelte beslaat normaal gesproken 40% tot 60% van de totale lengte, waarbij ongeveer 50% als typisch wordt beschreven. Bevestig beide keuzes met de daadwerkelijke kwaliteit, vulstof, vocht, shotgebruik, hersteltijd, smeltconditie en acceptatie van gegoten onderdelen.
Hoe u een enkele hogesnelheidsschroef specificeert voor PE- en PP-extrusie30 2026-09

Hoe u een enkele hogesnelheidsschroef specificeert voor PE- en PP-extrusie

Specificeer een PE- of PP-hogesnelheidsschroef op basis van het echte materiaal, de verkoopbare output, het product en de matrijs, de snelheid van het schroefoppervlak, het smelttemperatuurvenster, de druk, de motor- en versnellingsbakbelasting, het koelvermogen, de slijtageomgeving en de acceptatiemethode. Koop niet alleen op basis van diameter en maximaal toerental. Nanhaiya publiceert negen modellen met één schroef, van NHY20 tot NHY150, met vermogensbereiken van 3 tot 1.300 kg/u en snelheidsbereiken van 10 tot 150 tpm voor de hele familie. Het PE- en PP-hogesnelheidsproduct maakt gebruik van een geoptimaliseerde schroefgeometrie, een tandwielkast met hoog koppel, speciale toevoersleuven en een slijtvaste legeringsconstructie. Verander elk projectdoel in een stabiel testpunt met behulp van de genoemde hars, matrijs, kwaliteitsvenster en elektrische meetgrens.
Hoe u een enkele schroef specificeert voor glasgevulde, mineraalgevulde en gerecyclede kunststoffen30 2026-09

Hoe u een enkele schroef specificeert voor glasgevulde, mineraalgevulde en gerecyclede kunststoffen

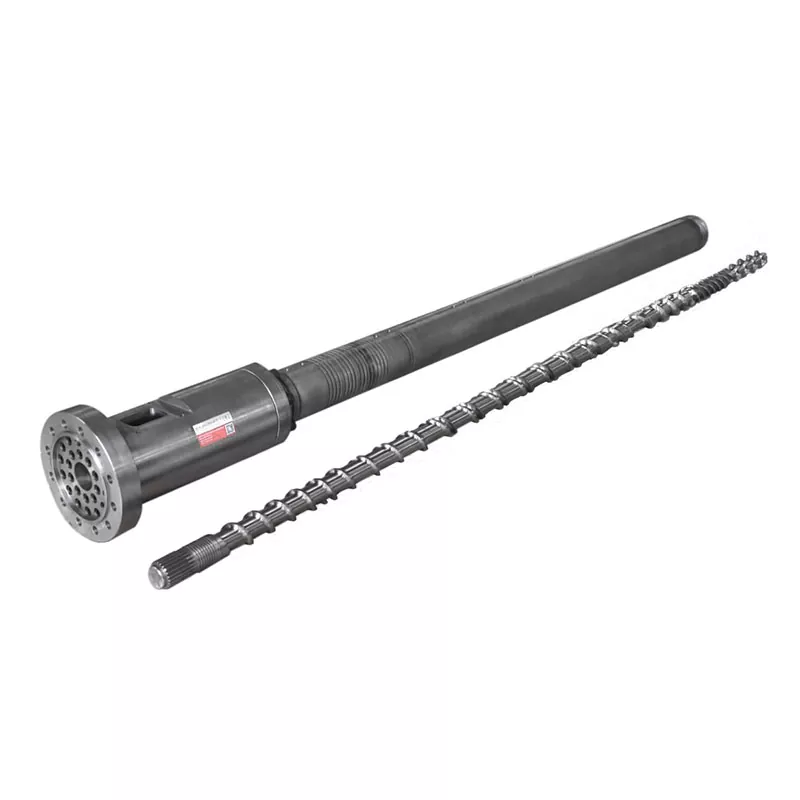
Om een ​​slijtvaste enkele schroef te specificeren, stuurt u de exacte hars en kwaliteit, vulmiddel of vezeltype en percentage, gerecyclede inhoud, vervuiling, voedingsvorm, vocht, MFR- of MVR-testconditie, vereist vermogen, schroefsnelheid, motorbelasting, smeltdruk, temperatuur, bedrijfsuren en de huidige slijtagekaart. Selecteer vervolgens het oppervlak op schadelocatie. Nanhaiya biedt substraten van 38CrMoAlA, SACM645, 42CrMo en gesmeed staal, met diepe ionennitrering, PTA-bescherming op de boven- en zijkanten van de vlucht, plus opties voor wolfraamcarbide en nikkelgebaseerde oppervlakken. De voorgestelde schroef moet worden gecontroleerd met de bijpassende cilinder, omdat een nieuw hard oppervlak een vergrote of verkeerd uitgelijnde boring niet kan corrigeren.
Koopgids voor kunststof extruderversnellingsbakken: koppel, verhouding en machine-interface op elkaar afgestemd30 2026-09

Koopgids voor kunststof extruderversnellingsbakken: koppel, verhouding en machine-interface op elkaar afgestemd

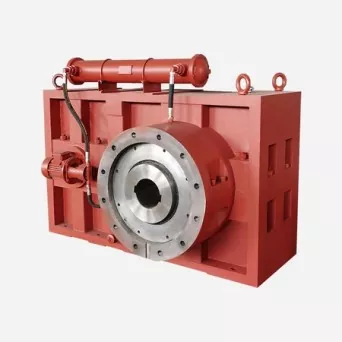
Om een ​​kunststof extruderversnellingsbak te kopen, specificeert u het motorvermogen en het nominale toerental, het vereiste schroeftoerentalbereik, continu- en piekkoppel, aantal en rotatie van de schroef, materiaal en vermogen, bedrijfsuren, ingaande en uitgaande asinterfaces, montagepositie, stuwkracht, smering, koeling en acceptatietest. Motorvermogen alleen is geen versnellingsbakspecificatie. Twee lijnen met dezelfde motor kunnen verschillende koppel-, hitte-, schok-, synchronisatie- en lagertaken opleggen. De ondertekende tekening moet de as aan de motorzijde en de as aan de schroefzijde identificeren, hun snelheden, draairichtingen, verhoudingen, montagegegevens en elke verbinding die nodig is voor de installatie.
Koopgids voor extrudercilinderflens: specificeer de interface voordat u bestelt15 2026-09

Koopgids voor extrudercilinderflens: specificeer de interface voordat u bestelt

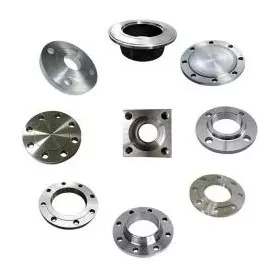
Om een ​​extrudercilinderflens te kopen, stuurt u een gecontroleerde tekening die de boring, buitendiameter, dikte, locatieregister, boutpatroon, afdichtingsvlak, materiaal, oppervlaktebehandeling en bijpassende onderdelen identificeert. Voeg de werkelijke temperatuur- en drukbasis, het extruder- of matrijsmodel, de hoeveelheid en de inspectievereisten toe. Bestel geen op maat gemaakte machineflens met alleen de woorden "ANSI", "DIN", "JIS" of "PN16". Deze referenties kunnen alleen een standaard pijpflens definiëren als de volledige standaardaanduiding en servicebasis worden vermeld. Een extruderverbinding heeft meestal een eigen interfacetekening nodig, zelfs als één zijde een erkend flenspatroon volgt.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren