Nieuws

Conische dubbelschroefsloop: complete gids voor specificaties, toepassingen en selectie


Snel antwoord

Een conische cilinder met dubbele schroef is een taps toelopend extrusiecomponent met dubbele boring, waarbij twee conische schroeven in een bijpassende conische cilinder draaien. De taps toelopende geometrie zorgt voor een sterke voeding en hoge compressie in een korte lengte, daarom is deconische dubbele schroef en cilinderis de standaardkeuze voor PVC-buis-, profiel-, plaat- en WPC-extrusie.

Als u een lijn van PVC of hout-kunststof gebruikt, is deconisch dubbelschroefsvatis een van de onderdelen die het meest direct uw output, smeltkwaliteit en bedrijfskosten bepalen. Kies de verkeerde maat, materiaal of speling en u betaalt daarvoor aan slijtage, afval en stilstand. Deze gids behandelt hoe een conische schroefcilinder werkt, de specificaties die van belang zijn bij aankoop, hoe deze verschilt van eenparallelle dubbele schroefcilinder, en hoe je er een selecteert, installeert en onderhoudt – geschreven vanuit het perspectief van een fabriek die deze onderdelen elke dag bewerkt.

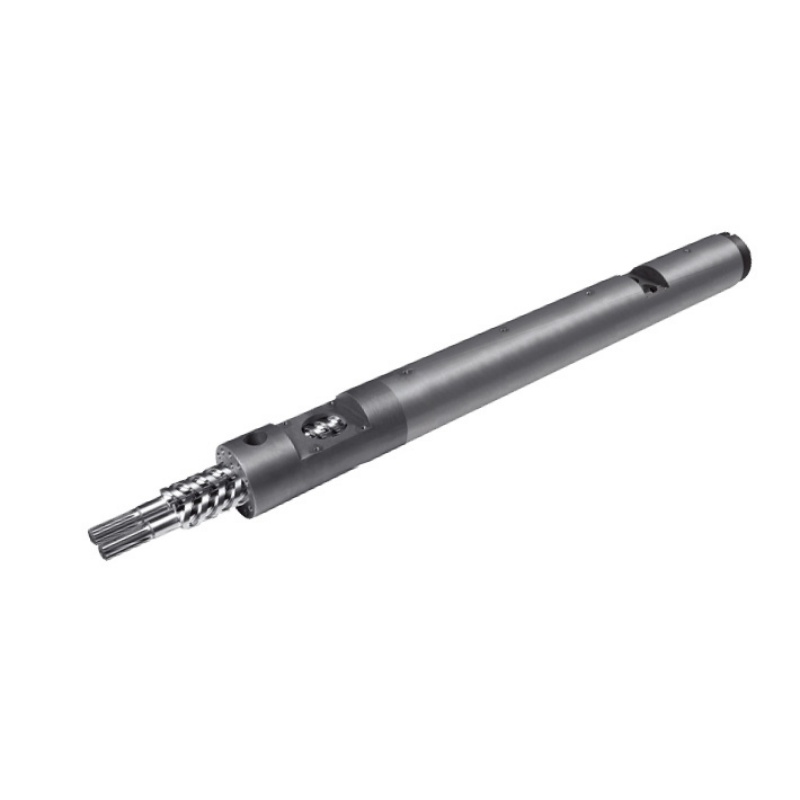
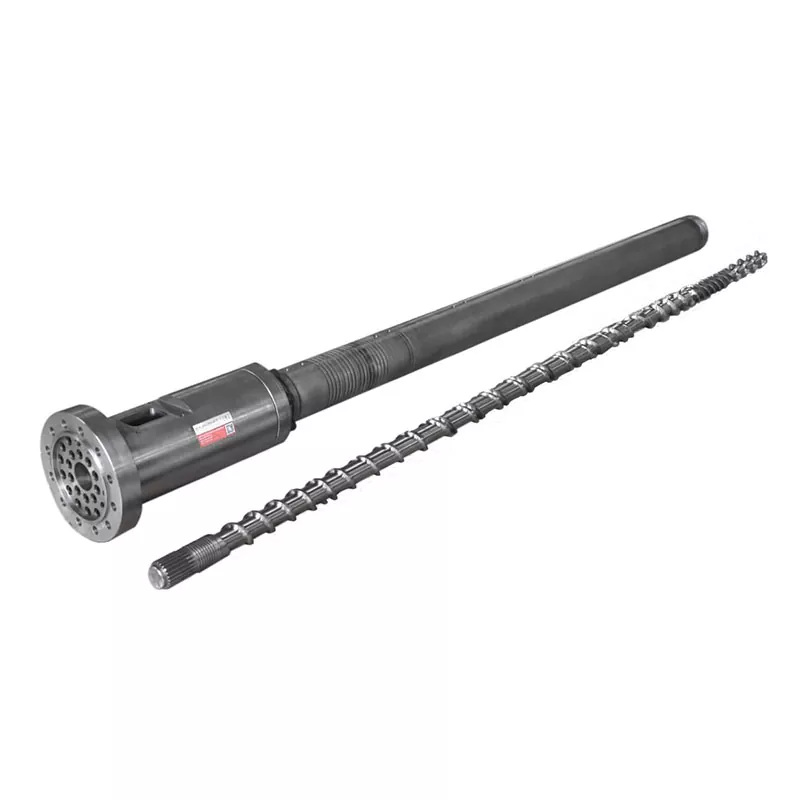
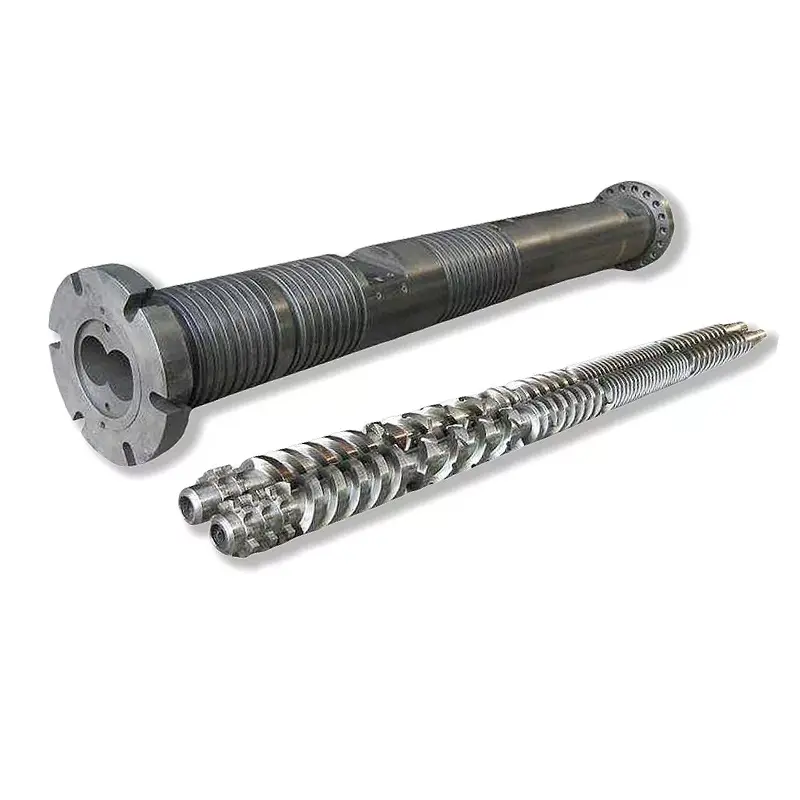
Conical twin screw barrel manufactured by Nanhaiya
Een conische dubbele schroef en cilinderset - de taps toelopende boringen zorgen voor compressie over een korte lengte, ideaal voor hittegevoelig PVC.

Hoe een conische dubbelschroefsloop werkt

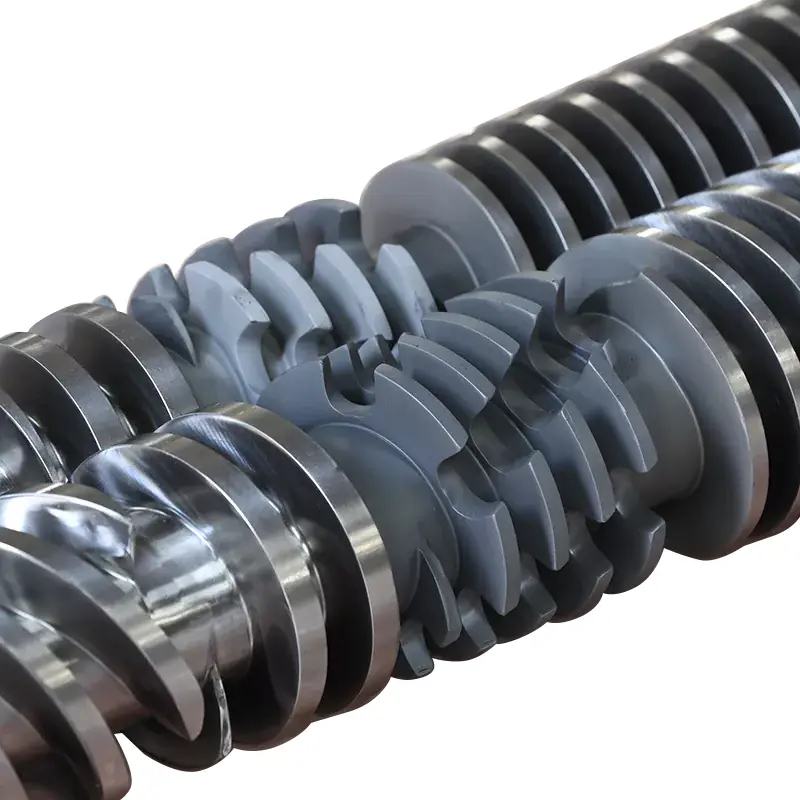
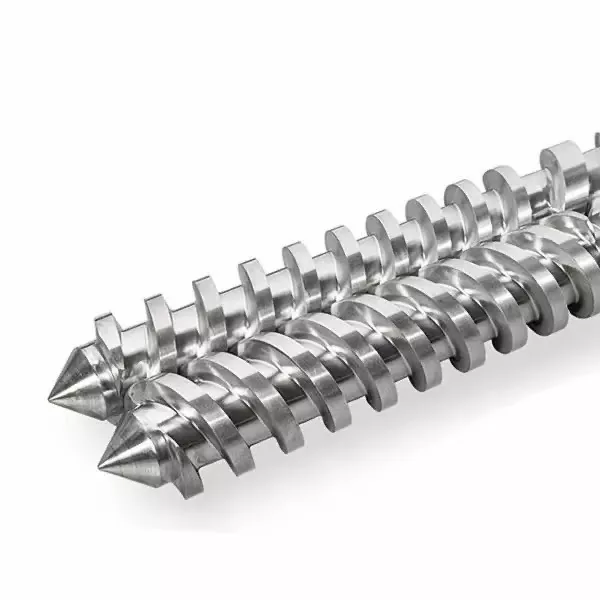
In eenconische dubbelschroefsextruderTwee schroeven zitten onder een kleine hoek naast elkaar, breed aan het invoeruiteinde en smal aan het matrijsuiteinde. De loopboringen taps toelopend. Terwijl de grondstof van de toevoerzone met grote diameter naar de doseerzone met kleine diameter beweegt, wordt het door het krimpende volume gecomprimeerd en weekgemaakt, terwijl de in elkaar grijpende vluchten transporteren en mengen. Omdat de twee schroeven in tegengestelde richting draaien en volledig in elkaar grijpen, gedraagt ​​de conische dubbele schroef en cilinder zich bijna als een verdringerpomp: een stabiele output bij een lage, zachte afschuiving, die warmtegevoelige polymeren zoals PVC beschermt.

Het proces bestaat uit drie fasen:

  1. Voeren & transporteren— de grote diameter van het invoereinde zorgt voor een groot inlaatvolume, zodat poedermengsels en materiaal met een lage bulkdichtheid (zoals droge PVC-mengsels) betrouwbaar en zonder brugvorming naar binnen worden getrokken.
  2. Compressie en plastificering— de tapsheid vermindert het kanaalvolume over de lengte, waardoor het materiaal wordt gecomprimeerd, lucht wordt verdreven en wordt gesmolten door gecombineerde hitte en mechanisch werk.
  3. Meten & lossen— de smalle doseerzone bouwt een stabiele druk op en duwt een uniforme, homogene smelt met een gecontroleerde snelheid door de matrijs.

De loop doet meer dan alleen de schroeven huisvesten. Het bevat de verwarmings- en koelzones die elke fase op de juiste temperatuur houden. Nanhaiya-vaten maken gebruik van een verwarmings- en koelontwerp met meerdere zones - doorgaans toevoer-, compressie- en homogenisatiezones - met optionele vacuümventilatie om vocht en vluchtige stoffen uit de smelt te trekken, wat van belang is voor gevulde en hygroscopische verbindingen.

Belangrijke specificaties die u moet controleren voordat u koopt

Twee conische lopen kunnen er identiek uitzien en heel verschillend presteren. Dit zijn de specificaties die bepalend zijn voor de pasvorm, de prestaties en de levensduur; de cijfers die u bij elke offerte moet bevestigen.

Spec-item Wat het betekent Waarom het ertoe doet
Diameterverhouding De diameter van het invoer-/matrijseinde, b.v. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Stelt de machineklasse en uitvoerband in; deze moeten exact overeenkomen met uw extrudermodel
L/D-verhouding Effectieve verwerkingslengte versus diameter Langere effectieve lengte = meer verblijftijd voor volledige fusie en ontgassing
Materiaalkwaliteit 38CrMoAlA genitreerd staal, W6Mo5Cr4V2, HIP-poederstaal of bimetaal Directe aandrijving van de slijtvastheid en corrosiebestendigheid tegen gevulde/PVC-verbindingen
Oppervlaktebehandeling en hardheid Nitreren, verchromen, bimetaallegering of wolfraamcarbidespray Nanhaiya spuit een laag van een wolfraamlegering om dit te bereiken62 HRCin de loop versus een typische 58 HRC
Diepte van de legeringslaag Dikte van de slijtvaste binnenlaag De bimetaallaag van Nanhaiya is 2,5-3 mm - een diepere laag betekent een langer bruikbaar servicevenster
Schroef-/vatspeling De opening tussen de vluchttip en de boorwand Te groot = drukverlies en laag rendement; een nauwe, nauwkeurige opening houdt de efficiëntie hoog
Tolerantie / rechtheid Bewerkingsprecisie van het afgewerkte onderdeel Nanhaiya houdt conische dubbele cilinders vast tot ± 0,0005 mm voor een consistente, herhaalbare pasvorm
Capaciteit (kg/u) Nominale doorvoer voor het formaat Het uiteindelijke kopersnummer: stem dit af op uw lijnsnelheid en product
Algemene brancheopmerking:conische maataanduidingen zoals 45/90 of 65/132 (toevoer-/matrijsdiameter in mm) zijn gebruikelijk bij conische machines van het SJZ-type, dus een op deze manier gespecificeerde cilinder kan vaak worden gekoppeld aan een bestaande extruder. Bevestig altijd aan de hand van een tekening of monster voordat u bestelt. Op onze website kunt u de standaardmaten bekijkenconisch dubbelschroefsvatpagina.

Conische versus parallelle cilinder met dubbele schroef

De meest voorkomende vraag die kopers stellen is of ze een conische of aparallelle dubbele schroefcilinder. Beide zijn dubbelschroefs, beide in elkaar grijpend, maar de geometrie is geschikt voor verschillende taken. Kortom: conisch blinkt uit in directe PVC/WPC-extrusie van buis, profiel en plaat; parallel is sterker voor compounding, masterbatch en formuleringen met een zeer hoog vulmiddel.

Factor Conische dubbelschroefsloop Parallelle dubbele schroefcilinder
Voer gedrag Grote invoeropening - betere opname voor poeder met een lage bulkdichtheid Uniformere voeding voor meng- en pelletvoeders
Compressie Hoge compressie ingebouwd in de taps toelopende geometrie Meer constante compressie langs een vaste diameter
Warmte / schuifkracht Zachtere, gecontroleerde verwerking – goed voor warmtegevoelig PVC Hogere afschuiving — beter voor intensief mengen en dispergeren
Typisch gebruik PVC-buis, profiel, plaat, WPC, harstegel Masterbatch, compounding, hoog CaCO₃ en glasgevuld werk
Onderhoud Slijtage en speling moeten nauwlettend in de gaten worden gehouden bij de conus Vaak eenvoudigere standaardisatie van geometrie en vervanging van elementen

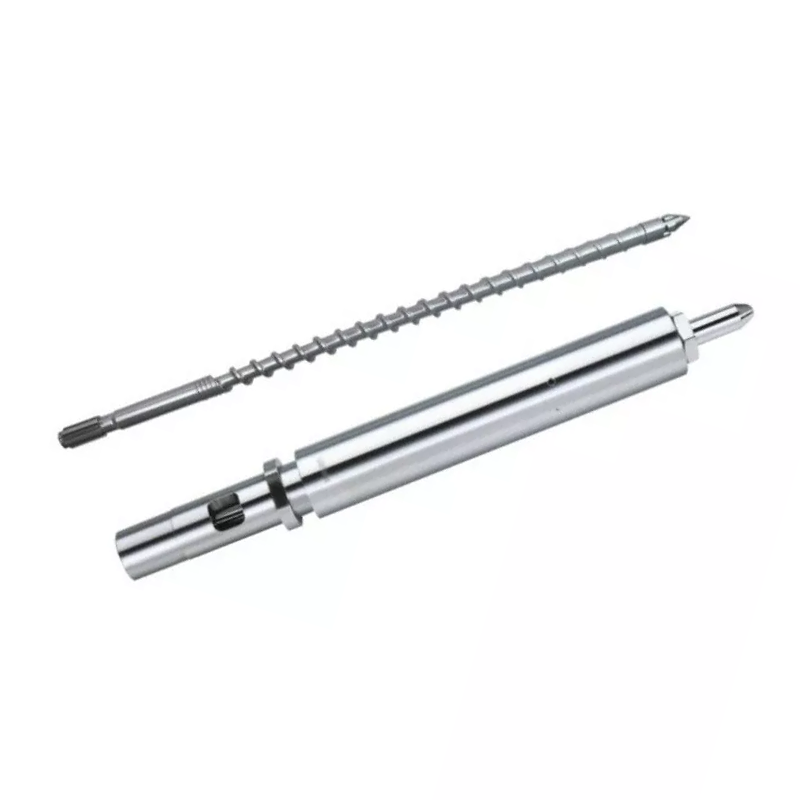
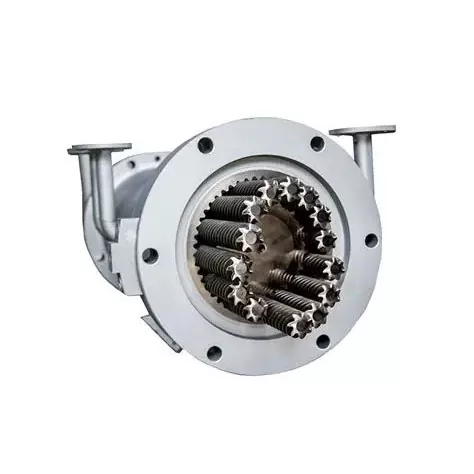
Een handige vuistregel: als je eindproductishet extrudaat (een pijp of een plank rechtstreeks uit de matrijs), is een conisch vat met dubbele schroef meestal het juiste gereedschap. Als u pellets maakt of een veeleisend additievenpakket dispergeert, kijk dan eens naar een parallelle cilinder met dubbele schroef - vooral het tegengesteld draaiende type voor zeer hoge carbonaatladingen. Weet u niet zeker welke bij uw lijn past? Onsenkele schroef, conische en parallelle bereiken worden allemaal weergegeven op deproducten pagina.

Veel voorkomende toepassingen

Omdat het een sterke voeding, hoge compressie en zachte afschuiving combineert, is de conische dubbele schroef en cilinder het werkpaard van hard-PVC en hout-kunststof extrusie. Het presteert het beste voor:

  • PVC-buis— watertoevoer-, afvoer- en leidingbuis uit droog gemengd PVC.
  • PVC-profiel— raam- en deurprofielen, randafwerking en sierlijsten.
  • PVC-plaat en -plaat— foamboard, marmerlook plaat en free-foamboard (zie onzeConisch dubbelschroefsvat van PVC-plaat).
  • WPC (hout-kunststofcomposiet)— terrasplanken, wandpanelen en profielen uit met houtvezels gevulde verbindingen.
  • Producten op PE-basis en harstegelproducten— inclusief gegolfde harsdakpannen en PE-gevulde profielen.
  • Pelletiseren van PVC— het omzetten van droog PVC-mengsel in korrels voor stroomafwaarts gebruik.
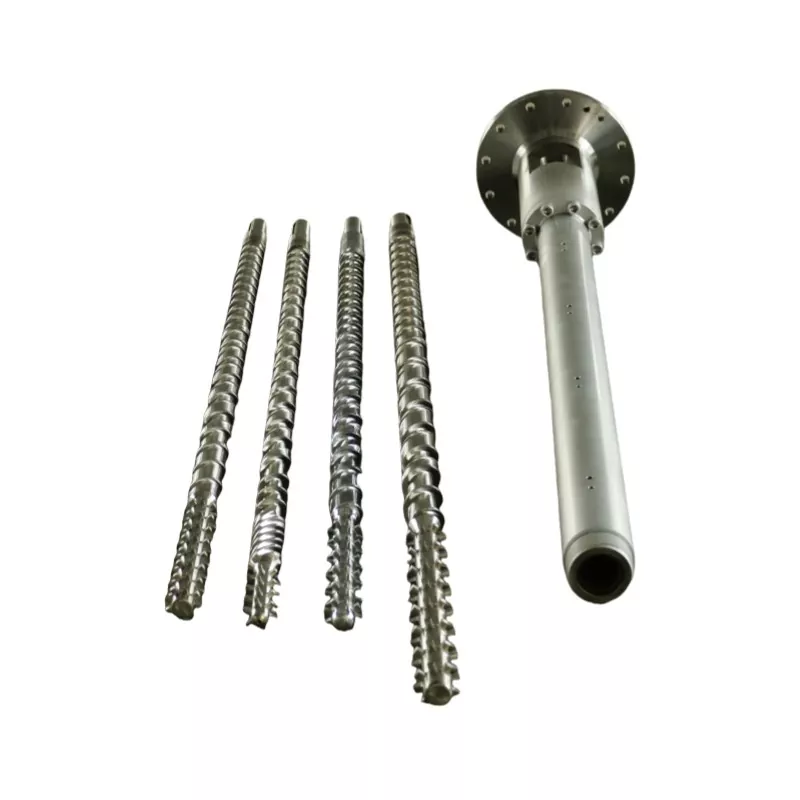
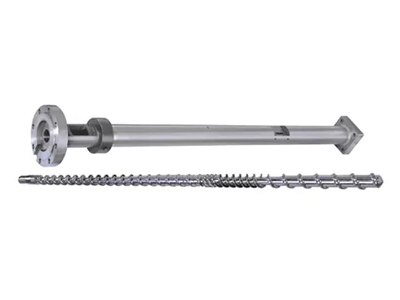
PVC board conical twin screw barrel for foam and marble sheet extrusion
Conische cilinder met dubbele schroef geconfigureerd voor extrusie van PVC-platen en schuimplaten.

Hoe u de juiste conische dubbelschroefsloop kiest

Selectie komt neer op drie vragen: welk materiaal gebruikt u, welke output heeft u nodig en hoe schurend is uw formulering? Gebruik de onderstaande matrix als uitgangspunt en bevestig vervolgens de exacte maat op uw machine.

Jouw materiaal/behoefte Voorgestelde configuratie Oppervlakte-/materiaalkeuze
Stijve PVC-buis en profiel Standaard conische geometrie op maat van uw extruder (bijv. 55/110, 65/132) Genitreerd 38CrMoAlA voor schoon PVC met laag vulmiddel
PVC + hoog CaCO₃ vulmiddel Conisch met versterkte slijtzone, of oplopend tot parallel tegengesteld roterend Bimetaal/wolfraamcarbidelaag (62 HRC) voor slijtage
WPC / houtvezelverbindingen Conisch met sterke ontluchting en slijtagebescherming Bimetaal – houtvezels + vulstoffen zijn zeer schurend
PVC-schuimplaat/plaat Conisch afgestemd voor gecontroleerde smelttemperatuur en stabiele druk Genitreerd of bimetaal, afhankelijk van het vulniveau
Hoge output op hetzelfde vloeroppervlak Grotere diameterverhouding en/of langere effectieve lengte Pas de hardheid aan de draaiuren en de vullast aan

Wat het antwoord ook is, de allerbelangrijkste stap is het afstemmen van de loop op uw bestaande machine. Conische onderdelen zijn in feite aangepast aan de extruder waarin ze worden uitgevoerd, dus een tekening - of een monster met de belangrijkste afmetingen (diameter van invoer/matrijs, hartafstand, totale lengte en flensdetails) - laat ons een exact passend vervangingsonderdeel citeren in plaats van een onderdeel dat 'dichtbij genoeg' is. Als u de hele lijn nodig heeft in plaats van het onderdeel, bouwen wij ookcomplete extrudermachines.

Basisprincipes van installatie en bedrading

Een precisievat presteert alleen als deze vierkant, schoon en correct verwarmd is geïnstalleerd. De onderstaande stappen zijn een algemeen overzicht. Volg altijd de handleiding en de vergrendelingsprocedures van uw machinebouwer.

  1. Uitschakelen en vergrendelen.Isoleer de aandrijving en alle verwarmingselementen voordat u het oude vat verwijdert. Bevestig nul-energie voordat u begint.
  2. Maak de pasvlakken schoon.Verwijder oud afdichtmiddel, koolstof en bramen van flenzen en pasvlakken zodat de nieuwe loop zonder vervorming zit.
  3. Monteren en uitlijnen.Monteer de conische loop op de versnellingsbak/toevoerbehuizing, controleer de concentriciteit en controleer of de schroeven met de hand vrij kunnen draaien voordat er stroom wordt ingeschakeld.
  4. Bedraad de verwarmingszones.Sluit de bandverwarmers en de koeling per zone opnieuw aan (toevoer → compressie → meting) en koppel elk thermokoppel aan het juiste controllerkanaal, zodat er geen zone kruislings bedraad is.
  5. Stel een inweekprofiel in.Breng het vat langzaam op temperatuur en laat het weken zodat het staal en de smelt gelijk worden voordat u met de schroeven begint - als u koud begint, riskeert u schade aan het koppel.
Tip voor de verwarmingszone:houd de invoerzone het koelst en verhoog de temperatuur richting de matrijs. Ongelijke of verkeerd in kaart gebrachte zones zijn een van de meest voorkomende oorzaken van stijgende en zwarte strepen – de moeite waard om nogmaals te controleren na elke loopwissel.

Probleemoplossing en slijtage

De meeste problemen met de conische loop kondigen zichzelf aan als een onstabiele productie, oververhitting of een verslechterd product. Gebruik deze tabel om snel van symptoom naar waarschijnlijke oorzaak en oplossing te gaan.

Symptoom Waarschijnlijke oorzaak Repareren
De output fluctueert / stijgt Inconsistentie van het voer, versleten vleugels of temperatuurafwijking Controleer de voeding, verifieer de zonetemperaturen, meet de schroef-/vatspeling
Oververhitting Onbalans van de verwarming, overmatige wrijving of geblokkeerde koeling Inspecteer elke zone en elk koelcircuit; thermokoppels opnieuw in kaart brengen
Slechte weekmaker Verkeerde schroefopstelling of een versleten cilinderboring Configuratie verifiëren; controleer op grotere speling door slijtage
Zwarte lijnen/strepen Dode plekken met afgebroken materiaal of ingekerfde boring Grondig reinigen en reinigen; inspecteer de boring en het schroefoppervlak
Overmatige/snelle slijtage Schurend vulmiddel, slecht onderhoud of een te lage hardheid Upgrade naar een bimetaal/wolfraamcarbide loop; onderhoud aanscherpen

Slijtage is normaal; het doel is om het langzaam en voorspelbaar te maken. Schurende vulstoffen (CaCO₃, houtvezel, glas) tasten de boring aan en vliegen het snelst, wat precies de reden is waarom een ​​diepere, hardere binnenlaag zichzelf terugbetaalt. Een oppervlak waaraan 62 HRC wolfraam is toegevoegd, gaat gewoon langer mee tegen deze verbindingen dan een standaard 58 HRC-afwerking, waardoor het interval tussen herbouwingen wordt verlengd.

Onderhoudscontrolelijst

Korte, regelmatige controles voorkomen dure storingen. Bouw deze in uw routine:

Interval Rekening Actie
Elke dienst Zonetemperaturen en ampères Logboekmetingen; onderzoek elke afwijking ten opzichte van de basislijn
Wekelijks Smeltkwaliteit en oppervlakteafwerking Let op nieuwe strepen, gels of veranderingen in de output
Maandelijks Spoelen en visuele controle van boringen/schroeven Maak dode plekken schoon; zoek naar krassen of verkleuring
Driemaandelijks Schroef-/vatspeling Meet de kloof; vergelijk met specificaties om de slijtagesnelheid bij te houden
Indien nodig Integriteit van verwarming en thermokoppel Vervang defecte banden/sensoren voordat ze een slecht product veroorzaken

Veelgestelde vragen

Wat is een conisch dubbelschroefsvat?

Het is een taps toelopend extrusiecomponent met dubbele boring, waarbij twee conische schroeven in een bijpassende conische cilinder draaien. De tapsheid comprimeert en weekt materiaal over een korte lengte, waardoor de conische schroefcilinder ideaal is voor extrusie van PVC-buizen, profielen, platen en WPC.

Voor welke materialen kan het het beste worden gebruikt?

Hard PVC (buis, profiel, plaat en plaat), hout-kunststofcomposiet, profielen op PE-basis en harstegels, plus PVC-pelletisering. Hij kan bijzonder goed omgaan met droge poeders met een lage bulkdichtheid dankzij de grote opname aan het invoereinde.

Hoe verschilt het van een parallelle dubbelschroefsloop?

Een conische cilinder loopt taps toe en bouwt een hoge compressie op met zachte afschuiving, geschikt voor directe PVC/WPC-extrusie. Aparallelle dubbele schroefcilinderbehoudt een constante diameter en hogere afschuifkracht, wat geschikt is voor compounding, masterbatch en formuleringen met een zeer hoog vulmiddelgehalte.

Wat is de typische speling tussen schroef en cilinder?

De speling is de kleine opening tussen de vluchttip en de boorwand. Het is strak en nauwkeurig op een nieuw onderdeel gezet; omdat het opengaat door slijtage, output en drukval. Periodiek meten is de duidelijkste manier om loopslijtage te volgen.

Hoe installeer ik een conische dubbelschroefsloop?

Schakel het apparaat uit en vergrendel het, maak de pasvlakken schoon, monteer en lijn zo uit dat de schroeven vrij kunnen draaien, bedraad elke verwarmingszone en thermokoppel op de juiste manier, breng vervolgens de loop langzaam op temperatuur en laat hem weken voordat u de schroeven aandraait.

Wat veroorzaakt slijtage in conische dubbelschroefslopen?

Voornamelijk schurende vulstoffen zoals calciumcarbonaat, houtvezels en glas, verergerd door corrosie door PVC-verwerking, slecht onderhoud en een ondergespecificeerde hardheid. Een diepere bimetaal- of wolfraamcarbidelaag is veel beter bestand tegen alle drie.

Hoe vaak moet het vat worden geïnspecteerd of vervangen?

Voer maandelijks visuele controles en zuiveringscontroles uit en meet de vrijgave elk kwartaal. Het vervangingstijdstip is afhankelijk van de vullingsgraad en het aantal bedrijfsuren. Volg de slijtagetrend in plaats van te wachten op een storing, en herbouw of vervang zodra de speling voorbij de specificaties komt.

Hoe kies ik de juiste maat voor mijn extrusielijn?

Zorg ervoor dat de diameterverhouding en lengte overeenkomen met uw extrudermodel en beoogde output, en kies vervolgens een oppervlaktebehandeling op basis van hoe schurend uw formulering is. Stuur een tekening of een monster met de belangrijkste afmetingen, zodat de loop precies past en geen benadering is.

Heeft u een conische dubbelschroefsloop nodig die bij uw machine past?

Stuur ons uw tekening - of een monster met de belangrijkste afmetingen - en onze ingenieurs zullen een exact passende conische dubbele schroef en cilinder specificeren met de juiste hardheid voor uw materiaal. Met interne nitriding-, bimetaal- en wolfraamcarbideverwerking bouwen we onderdelen die een temperatuur van 62 HRC in de boring bereiken, voor een lange levensduur.

Ontvang binnen 12 uur een offerte →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ wereldwijde klanten ·enkel, conische tweeling & parallelle tweelingschroef vaten
Gerelateerd nieuws
Laat een bericht achter
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren